Die kommerzielle Herstellung von Teegetränken umfasst weit mehr als das Aufbrühen einer Kanne Tee und das Verschließen in einer Flasche. Eine vollständig integrierte Produktionslinie für die Verarbeitung von Teegetränken kombiniert präzise Zutatenhandhabung, thermische Behandlung, sterile Abfüllung und automatisierte Verpackung in einem kontinuierlichen Hochleistungssystem. Unabhängig davon, ob es sich bei dem Endprodukt um trinkfertigen grünen Tee (RTD), schwarzen Tee mit Milch oder Kräutertees handelt, folgt die zugrunde liegende Produktionslogik einem strukturierten Ablauf. Das Verständnis jeder Phase hilft Herstellern, Effizienzlücken zu erkennen, die Einhaltung der Lebensmittelsicherheit sicherzustellen und die Produktion zu skalieren, ohne die Produktqualität zu beeinträchtigen.
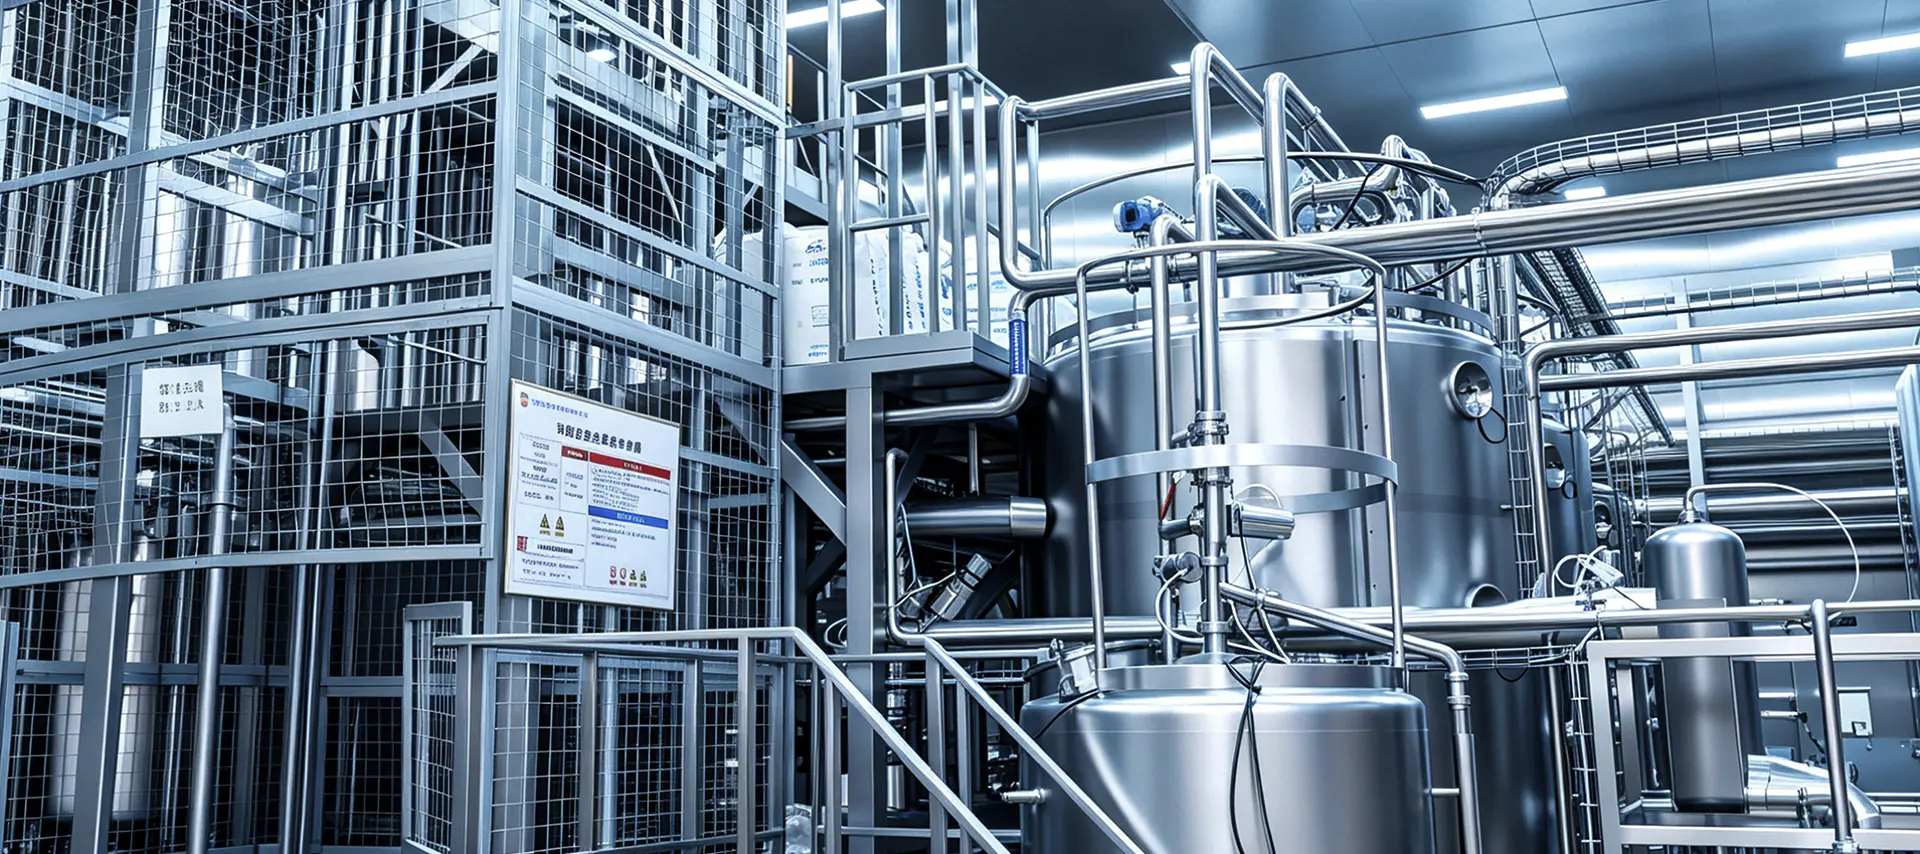
Jeder Produktionslauf beginnt mit der Rohstoffannahme. Trockene Teeblätter, Pflanzenextrakte, Süßstoffe, Zusatzstoffe und Wasser werden entgegengenommen und anhand festgelegter Qualitätsspezifikationen überprüft. Bei Loseblatteinträgen werden Feuchtigkeitsgehalt, Partikelgröße und mikrobielle Belastung beurteilt, bevor die Materialien in den Verarbeitungsbereich gelangen. Ebenso wichtig ist die Wasseraufbereitung, da Leitungs- oder Brunnenwasser durch Umkehrosmose (RO)-Filtration und Entionisierung gereinigt werden muss, um Chlor, Schwermetalle und gelöste Feststoffe zu entfernen, die andernfalls Geschmack und Stabilität verändern würden.
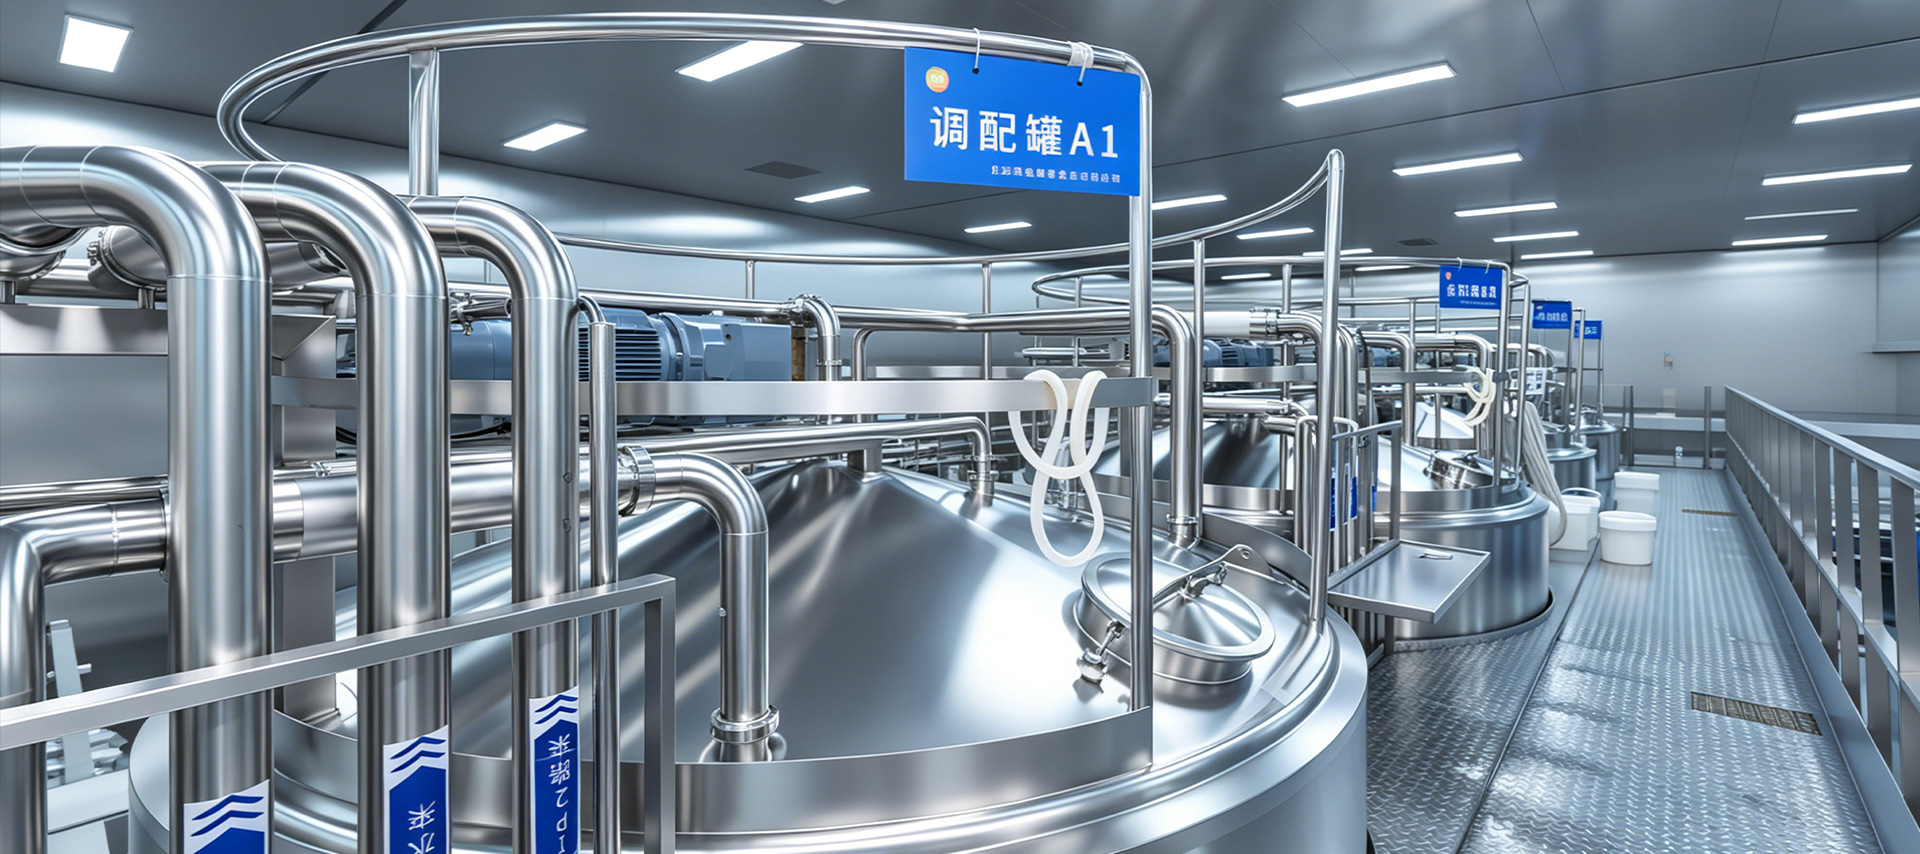
Trockene Zutaten werden typischerweise in klimatisierten Silos oder versiegelten Behältern gelagert, um Verklumpungen und Verunreinigungen zu verhindern. Flüssige Zutaten wie konzentrierte Pflanzenextrakte oder Aromastoffe werden in Edelstahltanks mit Rührsystemen aufbewahrt. Die Vorbehandlungsphase legt die Qualitätsbasis für alle nachgelagerten Prozesse fest und macht Lieferantenqualifizierung und Eingangskontrolle zu nicht verhandelbaren Schritten in jeder gut verwalteten Linie.
Die Extraktionsstufe wandelt rohe Teematerialien in eine konzentrierte flüssige Basis um. Industrielle Teeextraktionssysteme lassen sich typischerweise in zwei Kategorien einteilen: Heißwasserextraktion und Kaltbrühextraktion. Bei der Heißwasserextraktion werden je nach Teesorte Temperaturen zwischen 75 °C und 95 °C eingesetzt, um Catechine, Koffein, Theanin und aromatische Verbindungen innerhalb einer kontrollierten Kontaktzeit aufzulösen. Kaltbrühsysteme arbeiten über längere Zeiträume bei Temperaturen unter 20 °C und erzeugen ein weicheres Geschmacksprofil mit geringerer Bitterkeit, erfordern jedoch längere Zykluszeiten und eine größere Tankkapazität.
Die folgende Tabelle fasst die Standardbetriebsbereiche für gängige Teesorten in einem kontinuierlichen Heißextraktionssystem zusammen:
| Teesorte | Extraktionstemperatur (°C) | Kontaktzeit (min) | Tee-zu-Wasser-Verhältnis |
| Grüner Tee | 75–80 | 3–6 | 1:80 bis 1:100 |
| Schwarzer Tee | 88–95 | 4–8 | 1:60 bis 1:80 |
| Oolong-Tee | 82–88 | 4–7 | 1:70 bis 1:90 |
| Kräutertee | 90–95 | 5–10 | 1:50 bis 1:70 |
Nach der Extraktion durchläuft die Flüssigkeit eine Filterstufe, die verbrauchte Blätter und suspendierte Feststoffe entfernt. Üblicherweise werden kontinuierliche Bandpressen, Zentrifugen oder Rahmenfilter verwendet, gefolgt von einer sekundären Mikrofiltrationsmembran, um die von handelsüblichem Flaschentee erwartete Klarheit zu erreichen.
Sobald die Basisteeflüssigkeit zubereitet ist, gelangt sie in einen Mischtank, wo je nach Produktformel Süßstoffe, Säuren, Stabilisatoren, Vitamine oder Aromen hinzugefügt werden. Automatisierte Dosiersysteme verwenden Durchflussmesser und Wägezellen, um sicherzustellen, dass jede Zutat innerhalb enger Toleranzbereiche hinzugefügt wird. Bei Milchtee-Varianten werden Emulgiergeräte verwendet, um fetthaltige Milch- oder Pflanzenzutaten gleichmäßig in der flüssigen Matrix zu verteilen.
Die Standardisierung umfasst die Anpassung des Brix (Zuckergehalt), des pH-Werts und des Brix-zu-Säure-Verhältnisses, um das angestrebte sensorische Profil zu erfüllen. Inline-Refraktometer und pH-Sensoren liefern Echtzeit-Feedback an das Steuerungssystem und ermöglichen so automatische Korrekturen, bevor das Produkt zur thermischen Verarbeitung gelangt. In dieser Phase findet ein Großteil der Chargenkonsistenzarbeit statt und erfordert eine enge Koordination zwischen dem Rezepturteam und den Produktionsmitarbeitern.
Die thermische Behandlung ist der wichtigste Lebensmittelsicherheitsschritt in der gesamten Produktionslinie für die Verarbeitung von Teegetränken. Je nach Verpackungsformat und gewünschter Haltbarkeitsdauer kommen im Wesentlichen zwei Methoden zum Einsatz:
Die Wahl zwischen diesen beiden Methoden wirkt sich nicht nur auf die Ausrüstungsinvestition, sondern auch auf das Geschmacksprofil des Endprodukts aus. UHT-behandelte Tees entwickeln aufgrund von Maillard-Reaktionen bei erhöhten Temperaturen häufig eine gekochte Note, die durch Rezepturanpassungen oder Geschmacksmaskierungsmittel in den Griff bekommen werden muss.
Beim Abfüllen muss die bei der thermischen Verarbeitung hergestellte Sterilität gewahrt bleiben. Drei Abfüllansätze sind branchenweit Standard:
Die Genauigkeit des Füllvolumens wird durch Inline-Kontrollwaagen oder Durchflussmesser überwacht, wobei automatische Aussortierungssysteme unter- oder überfüllte Behälter entfernen, bevor sie die Versiegelungseinheit erreichen.
Nach dem Verschließen durchlaufen die Behälter Etikettiermaschinen, die druckempfindliche, Schrumpfschlauch- oder Klebeetiketten mit präziser Ausrichtung anbringen. Hochgeschwindigkeits-Tintenstrahl- oder Lasercodierer drucken Chargennummern, Herstellungsdaten und Mindesthaltbarkeitsdaten direkt auf Behälter oder Verschlüsse. Optische Inspektionssysteme prüfen auf fehlende Etiketten, schiefe Anbringung und unleserliche Codes, bevor die Behälter in die Sekundärverpackung gelangen.
Bei der Sekundärverpackung werden einzelne Behälter zu Sammelpackungen zusammengefasst, in Kartons eingelegt oder in Schrumpffolie eingewickelt. Automatisierte Kartonaufrichter, Produktförderer und Kartonpacker formen und füllen Versandkartons mit einer Geschwindigkeit, die mit dem vorgeschalteten Abfüllsystem synchronisiert ist. Palettierroboter stapeln Kartons nach vorprogrammierten Mustern auf Paletten, um die Ladungsstabilität und die Stapeleffizienz im Lager zu optimieren.
Modern Produktionslinien für die Verarbeitung von Teegetränken Integrieren Sie die Qualitätskontrolle in jede Phase, anstatt sich ausschließlich auf die Endkontrolle zu verlassen. Zu den kritischen Kontrollpunkten gehören die Extraktionstemperatur und -zeit, die Trübung nach der Filtration, der Brix- und pH-Wert der Mischung, die Letalität des thermischen Prozesses (F-Wert oder entsprechende logarithmische Reduzierung), das Füllgewicht und die Integrität der Versiegelung. Jeder dieser Parameter wird vom SCADA- oder SPS-System protokolliert und zur Chargenrückverfolgbarkeit gespeichert.
Sensorische Bewertungsgremien bewerten Geschmack, Farbe und Aroma jeder Produktionscharge anhand standardisierter Protokolle. Mikrobiologische Tests der zurückbehaltenen Proben bestätigen die Sterilität, bevor das Produkt das Lager verlässt. Für Exportmärkte umfassen zusätzliche Compliance-Prüfungen Schwermetallgrenzwerte, Pestizidrückstandswerte im Tee-Input und Verpackungsmigrationstests.
Die Linieneffizienz in einer Teegetränke-Produktionsanlage wird nicht nur von der Geschwindigkeit der einzelnen Maschinen bestimmt, sondern auch davon, wie gut jede Stufe integriert ist. Pufferspeicher zwischen Entnahme und Befüllung schützen vor Verzögerungen im Vorlauf. Automatisierte CIP-Systeme (Clean-in-Place) durchlaufen zwischen den Produktionsläufen die Prozessleitungen durch Laugen-, Säure- und Spülsequenzen, wodurch Ausfallzeiten minimiert und das Risiko einer Kreuzkontamination verringert werden. Durch die OEE-Verfolgung (Overall Equipment Effectiveness) können Betriebsteams Verfügbarkeitsverluste, Geschwindigkeitsverluste und Qualitätsverluste separat quantifizieren und so gezielte Verbesserungsmaßnahmen anstelle umfassender Kapazitätserweiterungen ermöglichen.
Durch die Wahl der richtigen Kombination aus thermischer Behandlung, Abfülltechnik und Behälterformat schon frühzeitig in der Projektentwurfsphase können kostspielige Nachrüstungen später vermieden werden. Hersteller, die von 5.000 Flaschen pro Stunde auf 30.000 Flaschen pro Stunde skalieren, stehen nicht nur vor Herausforderungen bei der Gerätedimensionierung, sondern auch mit Änderungen bei der CIP-Sequenzierung, der Versorgung und der Dokumentation des Qualitätssystems. Die Planung der Produktionslinie als integriertes System von Anfang an ist das, was eine nachhaltige Skalierung von einer reaktiven Problemlösung unterscheidet.

Kontaktdaten
Production Address: Nr. 9188 Chuannan Fenggong Road, Bezirk Fengxian, Shanghai
Office Address: Raum 603, Gebäude 57, Nr. 260 Maoyuan Road, Bezirk Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Schnelllink
Fordern Sie ein individuelles Angebot an Brauchen Sie etwas Besonderes? Wir sind hier, um zu helfen.