Sechs Monate nach der Markteinführung eines Vitaminwasserprodukts lässt sich in der Regel erkennen, ob die Verarbeitungslinie auf das Produkt oder auf die gerade verfügbaren Maschinen abgestimmt wurde. Die sichtbarsten Anzeichen sind Unstimmigkeiten zwischen den Chargen, geringe Vitaminretention, häufige Produktionsstopps und Ablagerungen an Stellen, die das Reinigungsprogramm nicht erreichen kann. Die praktische Schlussfolgerung aus Liquid-Food-Projekten ist einfach: Zuerst das Vitaminstabilitätsfenster definieren, die Prozessschritte auswählen und erst dann das Abfüllkonzept auswählen.
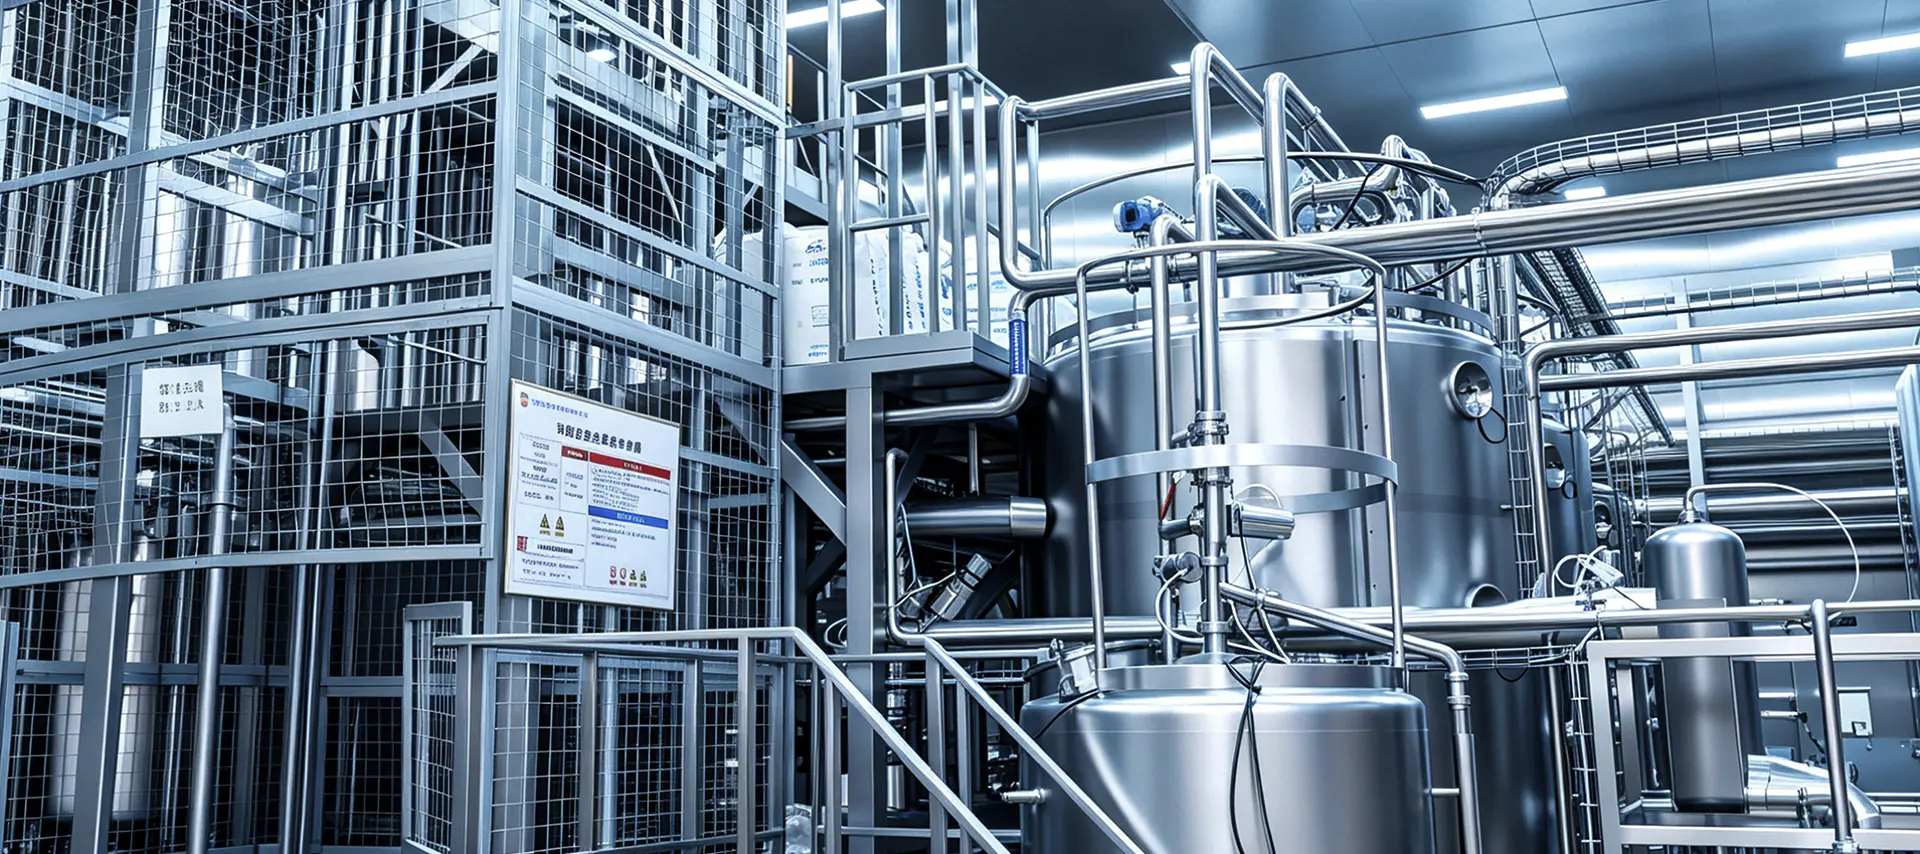
A Produktionslinie für die Verarbeitung von Vitamingetränken ist eine Abfolge voneinander abhängiger Einheitsvorgänge, die gereinigtes Wasser, Süßstoffe, Säuren, Aromen und Vitaminvormischungen in ein stabiles Fertiggetränk umwandeln. Jede Einheit hat eine bestimmte Funktion und die Verbindungen zwischen den Einheiten sind genauso wichtig wie die Maschinen selbst.
Die meisten Saftlinien sind hinsichtlich Geschmack und Farbe optimiert. Eine Vitamingetränkelinie muss so konzipiert sein, dass die Wirkstoffe erhalten bleiben. Vitamin C (Ascorbinsäure) reagiert empfindlich auf Sauerstoff, pH-Wert, Licht und Metallionen. B-Vitamine durchlaufen in wässriger Lösung unterschiedliche Abbauwege und öllösliche Vitamine benötigen ein stabiles Emulsionssystem. Das Ignorieren dieser Merkmale ist der häufigste Grund dafür, dass Projekte keine konsistenten deklarierten Werte liefern.
Die meisten Vitaminwasserformeln sind auf einen pH-Bereich von 3,5 bis 5,5 ausgelegt. Im schwach sauren Bereich ist Ascorbinsäure relativ stabil, gelöster Sauerstoff und Übergangsmetalle beschleunigen jedoch die Oxidation. Aus diesem Grund müssen bei der Prozessgestaltung gelöster Sauerstoff, maximale Temperatur und Einwirkzeit gemeinsam kontrolliert werden. Die Vitaminretention ist eine Funktion der Prozessbedingungen und kann nicht allein durch die Formel erreicht werden . Dies ist der Hauptgrund, warum ein integrierter Designansatz zuverlässiger ist als der Kauf einzelner Maschinen.
Obwohl sich die Markenrezepte unterscheiden, folgt die Herstellung von Vitamingetränken einer wiederholbaren Kernsequenz:
Nicht jeder Schritt erfordert eine separate Maschine. Bei ausgereiften Liniendesigns sind Mischen, Entlüften und Sterilisieren oft in einem Prozess-Skid integriert. Je kürzer der Weg vom Mischen bis zum Abfüllen ist, desto geringer ist die Sauerstoffaufnahme und desto weniger Zeit verbringen Vitamine in einer instabilen Umgebung.
Trockene Vitaminvormischungen kommen in den Fabriken als Pulver und Granulat an. Einfache Rührwerke können diese Feststoffe oft nicht schnell genug benetzen, wodurch Klumpen entstehen, die schwimmen, sich absetzen oder sich nur teilweise auflösen. Wenn die Flüssigkeit in den Fülltank gelangt, können verschiedene Flaschen unterschiedliche Mengen der beanspruchten Vitamine erhalten. Das ist ebenso ein Compliance-Risiko wie ein Qualitätsrisiko.
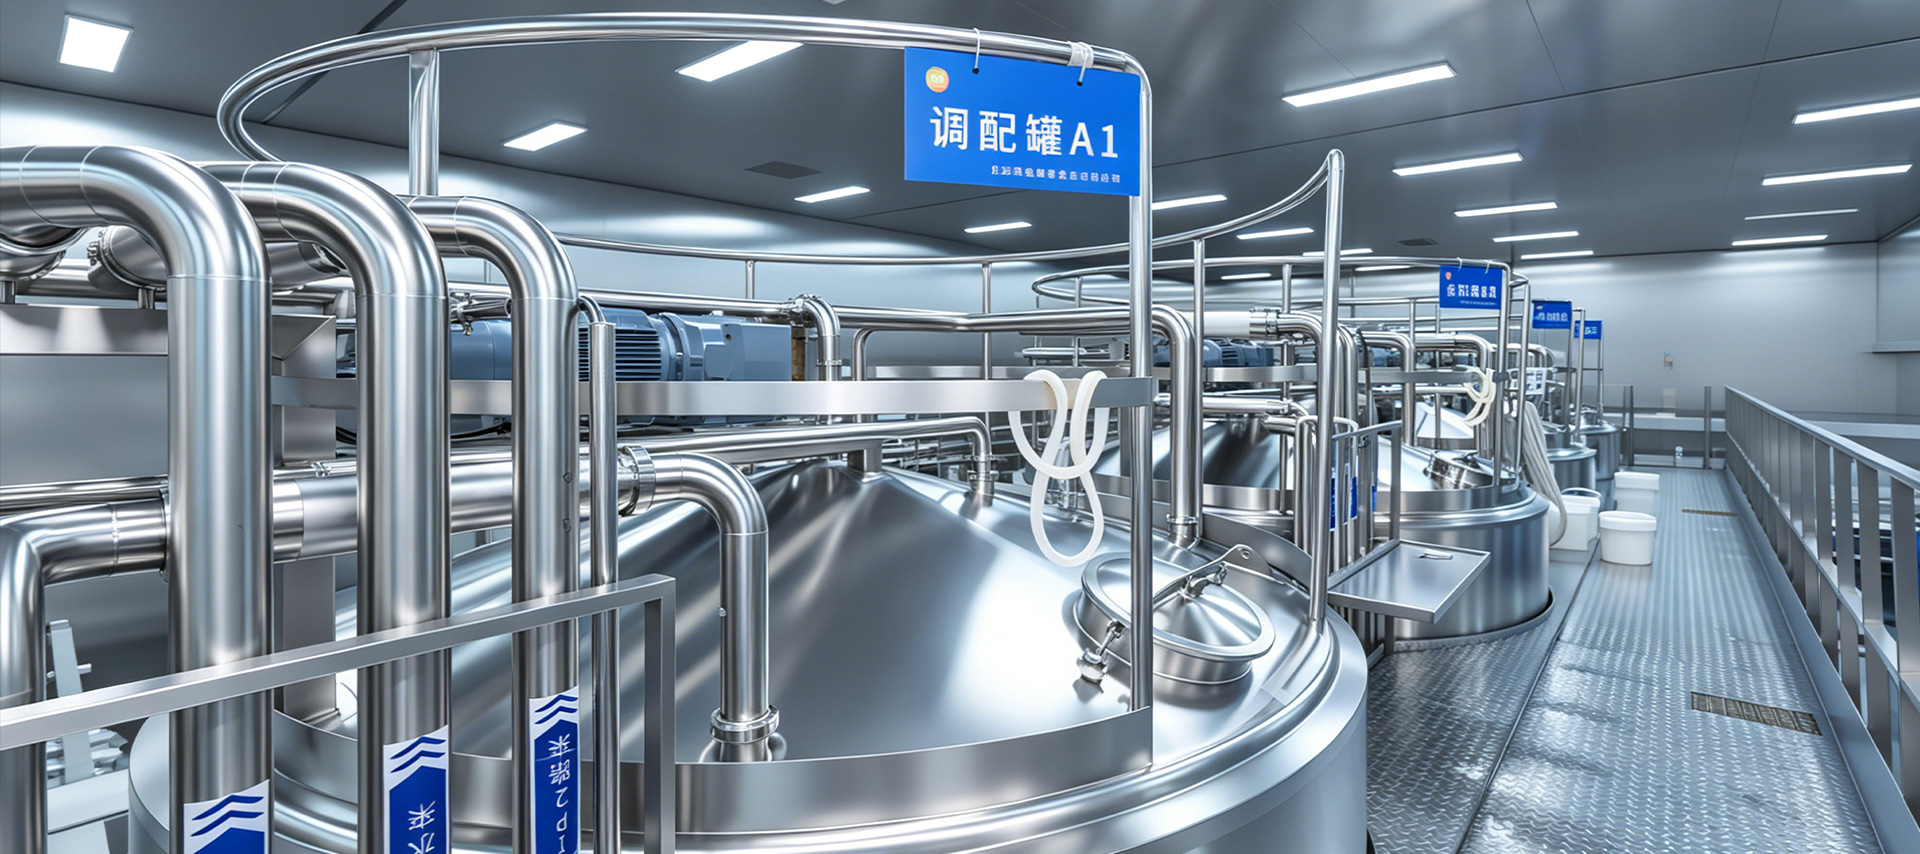
Wenn eine Linie trockene Vitaminvormischungen und öllösliche Inhaltsstoffe verarbeitet, a Hochscher-Emulgierungsmischbehälter ist eine praktische Wahl im Mischzentrum. Durch die Scherkraft wird Pulver schnell in die Flüssigkeit gezogen und die Ölphase in feine Tröpfchen verteilt, wodurch eine stabile Emulsion entsteht. Für ein Vitamingetränk mit strenger Reproduzierbarkeit von Charge zu Charge ist dieser Schritt nicht optional.
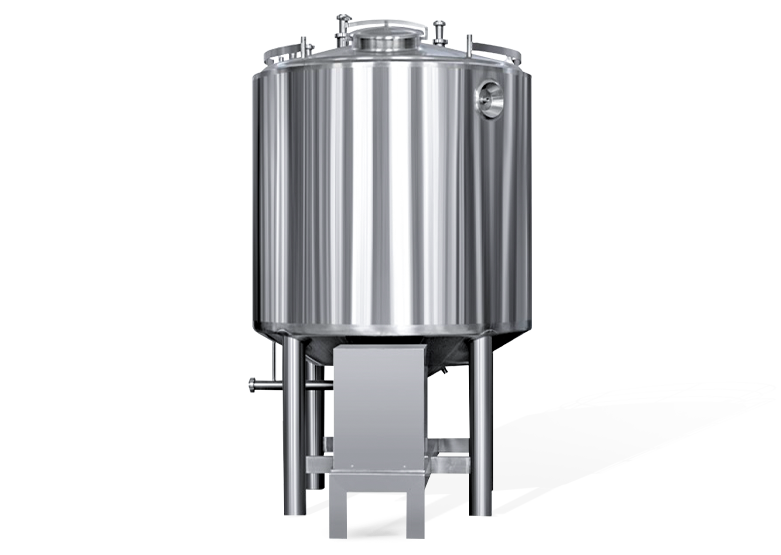 Lieferanten von Hochscher-Emulgierungsmischtanks, kundenspezifische Fabriken, Hersteller - Yi Yang Fluid Tech ist ein Anbieter von Hochscher-Emulgierungsmischtanks, eine maßgeschneiderte Fabrik für Hochscher-Emulgierungsmischtanks und stellt ... Produkt anzeigen →
Nach dem Mischen und Scheren ist die Flüssigkeit nahezu mit Sauerstoff gesättigt. Wenn dieser Sauerstoff vor dem Erhitzen nicht entfernt wird, werden Vitamin C und mehrere B-Vitamine durch oxidative Reaktionen abgebaut. Gelöster Sauerstoff verbraucht auch nach dem Befüllen weiterhin Vitamine durch Luftraumsauerstoff und Permeation durch die Verpackung.
Ein Inline vollautomatische Entgasungsmaschine Entfernt gelöstes Gas, indem die Flüssigkeit in einem dünnen Film einem Vakuum ausgesetzt wird. In der Praxis kann dadurch der Sauerstoffgehalt deutlich unter 1 ppm gesenkt werden. Die Position des Entlüfters ist ebenso wichtig wie das Modell: Er sollte hinter Hochgeschwindigkeitsgeräten platziert werden, die Luft einführen können, und vor dem Sterilisator, der andernfalls die Oxidation beschleunigen würde.
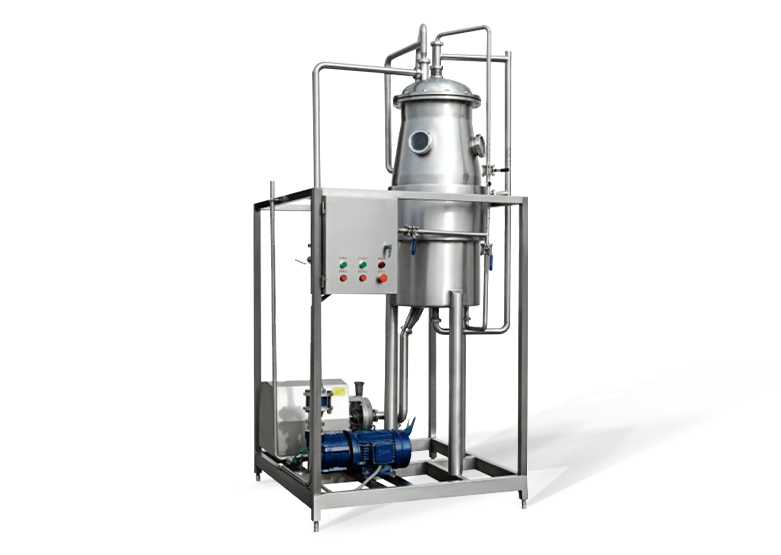 Lieferanten vollautomatischer Entgasungsmaschinen, kundenspezifische Fabrik, Hersteller - Shan Yi Yang Fluid Tech ist ein Anbieter von vollautomatischen Entgasungsmaschinen, eine maßgeschneiderte Fabrik für vollautomatische Entgasungsmaschinen und Hersteller in ... Produkt anzeigen →
Die Sterilisation ist der Punkt, an dem Hitze den stärksten Einfluss auf Vitamine hat. Bei einer kurzzeitigen Hochtemperaturbehandlung bleiben Vitamine normalerweise besser erhalten als bei einer langen Haltezeit, da der Abbau mit der Zeit auch bei mäßiger Temperatur zunimmt. HTST bei 72 bis 75 °C für 15 bis 30 Sekunden und UHT bei 135 bis 150 °C für 2 bis 5 Sekunden ergeben beide kommerziell sichere Getränke, ihre Wirkung auf die Vitaminretention ist jedoch sehr unterschiedlich.
Bei Rezepturen mit hohem Säuregehalt und einem pH-Wert unter 4,0 kann ein milderes Pasteurisierungsverfahren angewendet werden. Rezepturen mit niedrigem Säuregehalt oder nahezu neutralen Formeln erfordern strengere Sterilisationsbedingungen. Bei der Auswahl Ausrüstung für Sterilisationssysteme Achten Sie auf eine Warmhaltetemperaturregelung und eine schnelle Kühlleistung, da die Restwärme beim Kühlen auch die Vitaminaktivität verringert.
 Lieferanten von Sterilisationssystemausrüstung, kundenspezifische Fabrik, Hersteller - Shangh Yi Yang Fluid Tech ist ein Anbieter von Sterilisationssystemgeräten, eine Fabrik für maßgeschneiderte Sterilisationssystemgeräte und Hersteller in China. Produkt anzeigen →
Die Abfüllung ist die letzte technische Chance, Vitamine zu schützen. Die Temperatur des in den Füller eintretenden Produkts, der Sauerstoffgehalt im Kopfraum und die Stickstoffspülung wirken sich alle auf die Haltbarkeit aus. Viele Hersteller von Vitamingetränken bevorzugen die Kaltabfüllung, um eine zusätzliche Hitzebelastung zu vermeiden. Allerdings erfordert die Kaltabfüllung eine streng hygienische Abfüllumgebung und häufig eine chemische Desinfektion der Verpackung. Die hier getroffene Wahl bestimmt, welche Verpackungsmaterialien verwendbar sind und wie lange das Produkt im Vertrieb stabil bleiben kann.
Das Füllkonzept verändert die gesamte Upstream-Konfiguration. Kaltabfüllung und Heißabfüllung sind nicht nur unterschiedliche Abfüllmaschinenoptionen; Sie führen zu unterschiedlichen Verpackungs-, Energieverbrauchs- und Haltbarkeitsstrategien.
| Parameter | Kaltfüllung | Heißabfüllung |
|---|---|---|
| Typische Fülltemperatur | 4 bis 25°C | 85 bis 92°C |
| Hitzebelastung für Vitamine | Niedrig; günstig für Vitamin C und B-Vitamine | Hoch; Möglicherweise ist eine Überschusszugabe erforderlich |
| Mikrobiologische Barriere | Abhängig von der Abfüllhygiene und der Verpackungsdesinfektion | Flasche und Verschluss werden durch das Produkt selbst hitzedesinfiziert |
| Verpackungsbehälter | Es kann Standard-PET oder HDPE verwendet werden | Hitzebeständiges PET, Glas oder Metall erforderlich |
| Erwartete Haltbarkeit | 3 bis 6 Monate im Kühlschrank haltbar | 6 bis 12 Monate bei Raumtemperatur |
| Energiemuster | Höherer Kühl- und Desinfektionsbedarf | Höherer Bedarf an Heizung und Flaschenkühlung |
Wenn Ihre Formel hitzeempfindlich ist und die Vertriebskette die Kühlung unterstützt, ist die Kaltabfüllung oft ein sinnvoller Ausgangspunkt. Wenn der Markt eine Haltbarkeit bei Umgebungstemperatur verlangt, können Sie mit der aseptischen Abfüllung bei niedrigerer Temperatur abfüllen und gleichzeitig eine lange Haltbarkeit beibehalten, allerdings ist die Investition höher. Diese Entscheidung muss bei der Prozessgestaltung getroffen werden, da eine spätere Änderung des Abfüllkonzepts eine Überarbeitung des Sterilisators, des Verpackungshandhabungssystems und der Förderlinie erfordert.
Wenn in derselben Fabrik auch andere Getränkekategorien angeboten werden, planen Sie dies bei der Liniengestaltung ein. Produkte wie Elektrolytgetränke Die meisten vorgeschalteten Geräte teilen sich mit Vitaminwasser, aber ihr Säuregehalt, ihr Zuckergehalt und ihre Hitzeempfindlichkeit unterscheiden sich. Die Umstellungszeit zwischen den Produkten hat einen direkten Einfluss auf die Anlagenauslastung und den Ertrag.
Die Reinigungsherausforderung bei Vitamingetränken besteht nicht hauptsächlich aus Zucker; es sind die Spurenbestandteile. Auf erhitzten Oberflächen können sich Vitamine und Mineralien ablagern, und durch eine unvollständige Reinigung können sich Ablagerungen ansammeln und zu einem Zufluchtsort für Mikroorganismen werden. Zu den Konstruktionsdetails, die sich auf die Reinigungsfähigkeit auswirken, gehören Toträume, Blindrohre, Füllventilgeometrie, Innenflächen des Entgasers und Homogenisators sowie die Sprühabdeckung in Lagertanks.
Ein solides Design reduziert Totzonen bei der Reinigung von Anfang an und verwendet ein CIP-System, das jede Produktkontaktfläche durch eine Kombination aus alkalischen und sauren Wäschen abdeckt. Die praktischen Fragen sind, ob der Reinigungszyklus innerhalb des geplanten Schichtfensters abgeschlossen werden kann, ob die Rohrleitungen bei Bedarf überprüft und demontiert werden können und wie der Endpunkt der Reinigung beim Produktwechsel bestätigt wird. CIP berührt das Endprodukt nicht direkt, ist jedoch eine Grundvoraussetzung für die Vitaminerhaltung und mikrobielle Sicherheit.
Aus Kaufsicht lässt sich die Linienauswahl auf vier Bewertungsebenen reduzieren:
Wenn es sich beim Kauf um eine komplette Linie und nicht um eine einzelne Maschine handelt, ist die Projektfähigkeit des Lieferanten wichtiger als die einzelnen Gerätespezifikationen. Ein Lieferant mit eigenem verfahrenstechnische Dienstleistungen kann Prozessdesign, Geräteherstellung, Installation und Inbetriebnahme unter einer Verantwortung verbinden und so das Schnittstellenrisiko zwischen mehreren Anbietern reduzieren. Auch der technische Support nach der Auslieferung verdient Beachtung, denn das Anpassen von Reinigungsparametern und das Wechseln von Rezepturen sind bei der Herstellung von Vitamingetränken normale Vorgänge.
Die Herstellung von Vitamingetränken ist eine Kette von Entscheidungen: Tiefe der Wasseraufbereitung, Vorbereitung der Vormischung, Entlüftungseffizienz, Intensität der Wärmebehandlung und Abfüllumgebung. Die Marken, die auf dem Markt gut abschneiden, sind in der Regel diejenigen, die diese Entscheidungen in der richtigen Reihenfolge treffen. Beginnen Sie mit dem Vitaminstabilitätsfenster, gestalten Sie den Prozess danach und nutzen Sie einen Lieferanten, der die gesamte Sequenz mit Validierung und Service liefern kann. Dieser Ansatz führt zu einer Linie, die nicht nur Flaschen füllt, sondern das darin enthaltene Produkt tatsächlich schützt.

Kontaktdaten
Production Address: Nr. 9188 Chuannan Fenggong Road, Bezirk Fengxian, Shanghai
Office Address: Raum 603, Gebäude 57, Nr. 260 Maoyuan Road, Bezirk Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Schnelllink
Fordern Sie ein individuelles Angebot an Brauchen Sie etwas Besonderes? Wir sind hier, um zu helfen.