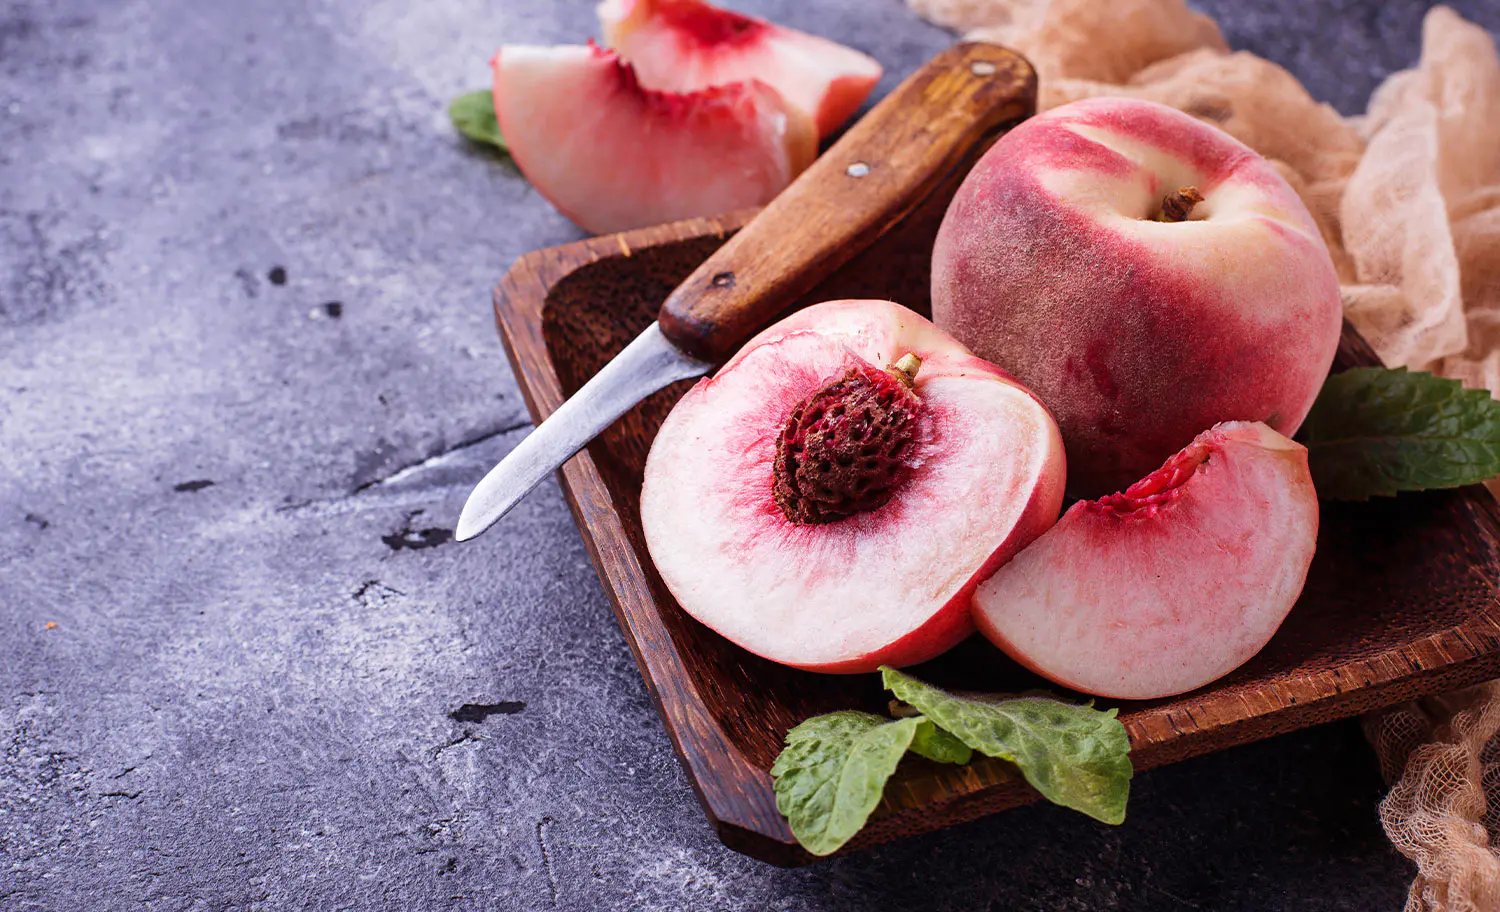
Steinfrüchte – darunter Pfirsich, Aprikose, Pflaume, Kirsche, Mango und Olive – gehören zu den kommerziell wertvollsten Obstkategorien in der globalen Lebensmittel- und Getränkeindustrie. Ihr reichhaltiges Geschmacksprofil, die natürliche Süße und der hohe Nährstoffgehalt machen sie zu idealen Kandidaten für eine breite Palette verarbeiteter Produkte: von reinen Fruchtpürees und aromatisierten Aufstrichen bis hin zu Backfüllungen, Marmeladengrundlagen und Zusatzstoffen in Getränkequalität. Die Umwandlung von frischem Steinobst in ein stabiles, hochwertiges Püree erfordert jedoch eine sorgfältig konstruierte Produktionslinie, die die einzigartigen strukturellen und biochemischen Herausforderungen dieser Früchte berücksichtigt – insbesondere den harten Kern in der Mitte.
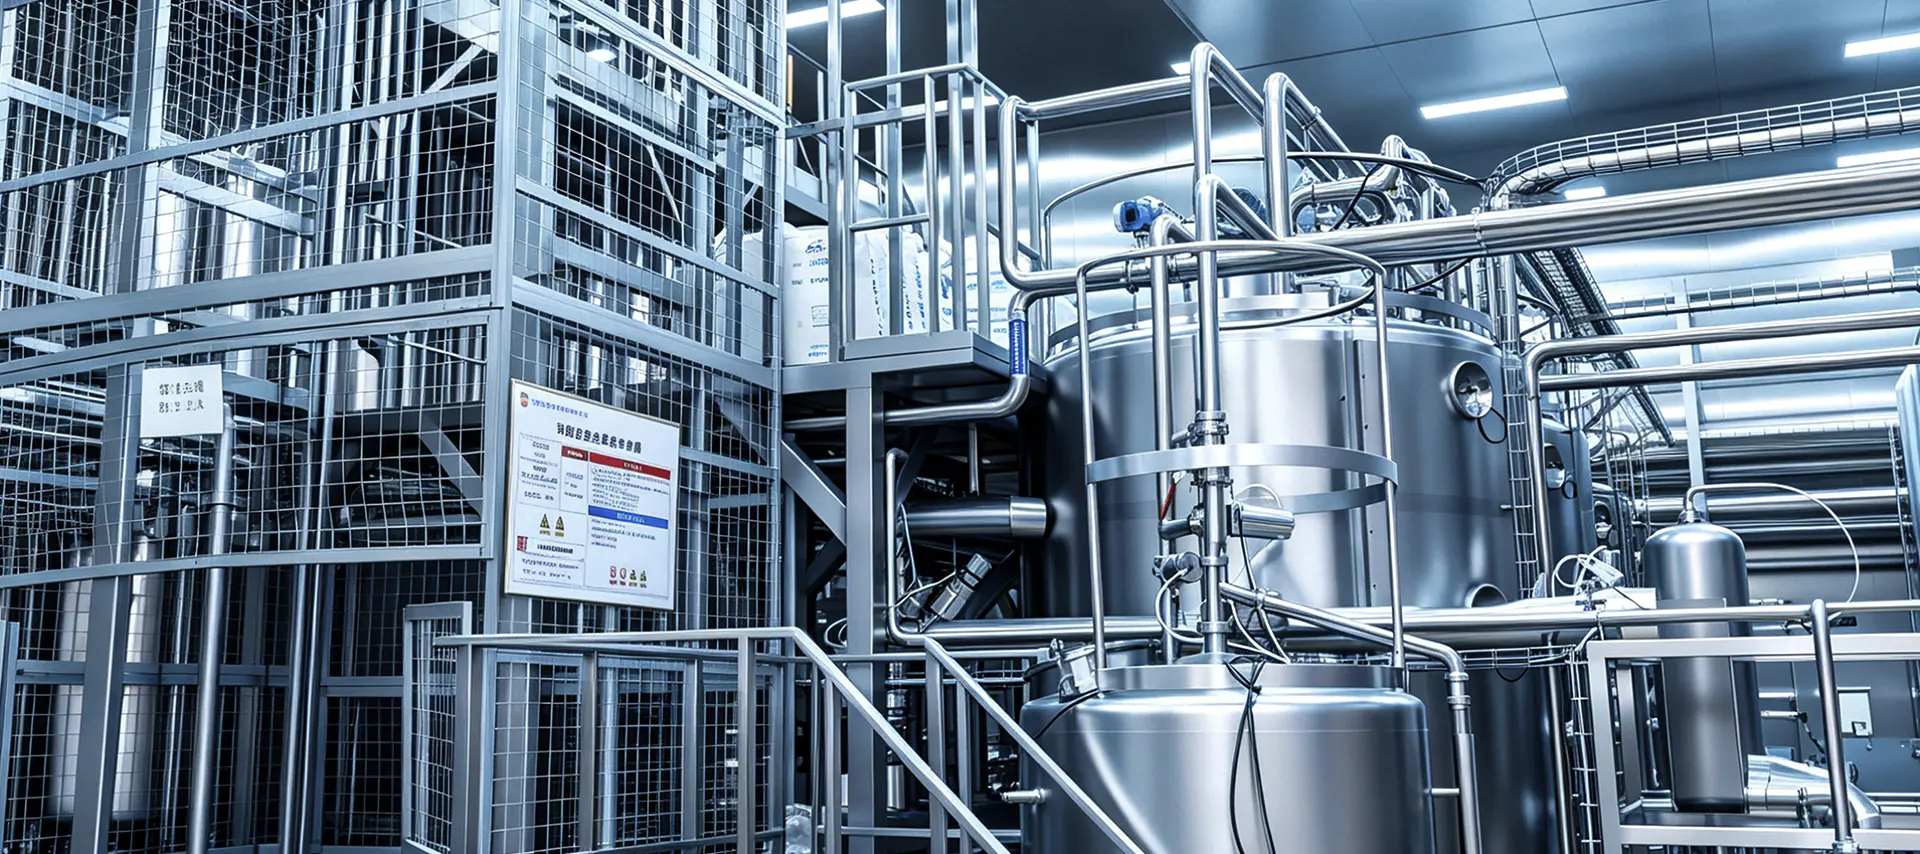
Dieser Artikel untersucht das Ganze Produktionslinie für die Verarbeitung von Steinfruchtpüree im praktischen Detail und deckt jede Verarbeitungsstufe, die beteiligte Ausrüstung und die spezifischen Produktausgänge ab, die die Linie unterstützen kann.
Der Produktionsprozess beginnt mit der Annahme und Kontrolle der eingehenden Rohfrüchte. Steinobst ist sehr leicht verderblich und empfindlich gegen Druckstellen. Daher ist eine schnelle und sorgfältige Handhabung bei der Annahme von entscheidender Bedeutung für die Erhaltung der Fruchtfleischqualität und die Minimierung der Oxidation. Bei der Lieferung werden die Fruchtchargen gewogen, beprobt und auf wichtige Qualitätsparameter wie Brix (Zuckergehalt), pH-Wert, Farbgleichmäßigkeit und sichtbare Fehlerrate getestet.
Die Vorsortierung erfolgt auf Rollen- oder Vibrationsförderern, wo beschädigte, überreife oder zu kleine Früchte entfernt werden – entweder manuell oder durch optische Sortiersysteme, die mit Nahinfrarotkameras (NIR) ausgestattet sind. Für Premium-Produktlinien wie Honig-Pfirsich-Püree oder sortenreines Kirschpüree werden in dieser Phase strenge Rohstoffspezifikationen durchgesetzt, um Geschmacks- und Farbkonsistenz im Endprodukt sicherzustellen. Früchte, die die Inspektion bestehen, werden gewaschen, während Ausschussmaterial einer sekundären Verwendung oder der Abfallverarbeitung zugeführt wird.
Nach der Sortierung gelangt das Obst in ein mehrstufiges Waschsystem. Dies besteht typischerweise aus einem Flotationstank zum anfänglichen Einweichen und Entfernen von Schmutz, gefolgt von einer Hochdruck-Sprühspülung, um Oberflächenmikroorganismen, agrochemische Rückstände und Bodenpartikel zu entfernen. Die Wassertemperatur und die Dosierung von Chlor oder Ozon im Waschsystem werden gemäß den Protokollen zur Lebensmittelsicherheit und den Compliance-Anforderungen des Exportmarkts gesteuert.
Das Entsteinen ist der technisch anspruchsvollste Schritt bei der Steinobstverarbeitung. Der Kern muss vollständig vom Fruchtfleisch getrennt werden, ohne den Püreestrom zu verunreinigen – Kernfragmente stellen ein erhebliches Risiko für die Lebensmittelsicherheit dar. Industrielle Entsteinungsmaschinen für Pfirsiche, Aprikosen und Pflaumen verwenden eine Kombination aus Spaltmessern und rotierenden Bürsten oder Paddeln, um den Kern vom umgebenden Fruchtfleisch zu befreien. Für kleinere Steinfrüchte wie Kirschen sind Hochgeschwindigkeits-Zentrifugalentkerner oder pneumatische Auswurfsysteme besser geeignet.
Hartkernfrüchte wie Oliven erfordern einen speziellen Ansatz. Olivenentsteiner verwenden typischerweise gegenläufig rotierende Walzen oder Schneidköpfe, die auf das spezifische Kern-Fruchtfleisch-Verhältnis der zu verarbeitenden Olivensorte kalibriert sind. Unabhängig von der Fruchtart sollte nach dem Entkerner eine Metalldetektions- oder Röntgeninspektionseinheit installiert werden, um zu überprüfen, ob keine Kernfragmente durchgegangen sind.
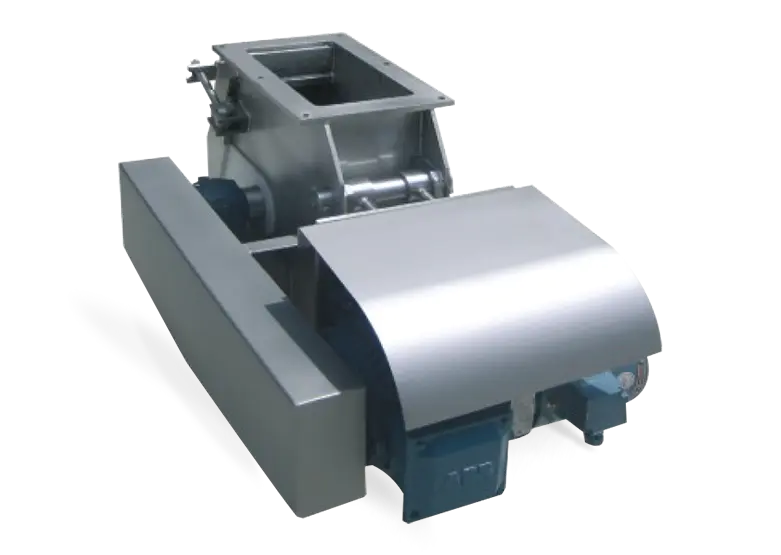
Sobald das Fruchtfleisch entkernt ist, gelangt es zum Pulper-Finisher, der das Gewebe aufbricht und das Püree durch ein Edelstahlsieb presst. Die Größe der Sieböffnungen wird auf der Grundlage der gewünschten Püreetextur ausgewählt: gröbere Siebe (1,0–2,0 mm) für rustikale Produkte oder Produkte in Backwarenqualität, feinere Siebe (0,4–0,8 mm) für glatte Pürees in Getränkequalität. Ein Finisher im zweiten Durchgang verfeinert die Textur weiter und entfernt alle verbleibenden Faser- oder Samenfragmente.
Frisches Steinobstpüree enthält natürlich vorkommende Enzyme – insbesondere Polyphenoloxidase (PPO) und Peroxidase –, die bei Gewebezerstörung eine schnelle Bräunung und Geschmacksverschlechterung bewirken. Die Enzyminaktivierung ist daher ein zeitkritischer Schritt, der so schnell wie möglich nach dem Aufschluss erfolgen muss. Die beiden Hauptmethoden, die in industriellen Steinfruchtpüree-Linien verwendet werden, sind:
Nach der Enzyminaktivierung gelangt das Püree in die Misch- und Standardisierungsphase. Hier werden Brix und pH-Wert inline gemessen und an die Produktspezifikationen angepasst. Bei aromatisierten Produkten wie Honig-Pfirsich-Püree werden in dieser Phase Süßstoffe, Aromakonzentrate oder Säuerungsmittel über ein im Mischtank integriertes Dosiersystem zugegeben. Das Mischen erfolgt unter kontrollierter Scherung, um eine homogene Verteilung ohne übermäßige Schaumbildung zu gewährleisten.
Abhängig von der beabsichtigten Anwendung kann Steinobstpüree zu einer konzentrierten Form verarbeitet oder vor der thermischen Behandlung bei natürlichem Brix gehalten werden. Durch die Verdampfungskonzentration mithilfe eines Fallfilmverdampfers wird der Wassergehalt unter Vakuum reduziert, wodurch Pfirsich- oder Aprikosenpüree mit natürlichem Brix (10–14° Brix) typischerweise auf 28–36° Brix für Anwendungen auf Marmeladenbasis gebracht wird. Die Konzentration senkt die Transport- und Lagerkosten und verlängert die Haltbarkeit, während die Geschmacksintensität erhalten bleibt, wenn sie unter Vakuum bei niedrigen Temperaturen durchgeführt wird.
Die Pasteurisierung ist der primäre thermische Konservierungsschritt für Steinobstpürees, die nicht für die aseptische Verpackung bestimmt sind. Die folgende Tabelle fasst typische Pasteurisierungsparameter nach Produkttyp zusammen:
| Produkttyp | Pasteurisierungstemp. | Haltezeit | Verpackungsformat |
| Reines Fruchtpüree (frisch) | 85–90°C | 15–30 Sek | Gekühlter Beutel/Wanne |
| Backfüllung / Marmeladenbasis | 90–95°C | 30–60 Sek | Aseptische Bag-in-Drum-Verpackung |
| Zusatzstoff in Getränkequalität | 95–110 °C (UHT) | 4–15 Sek | Aseptischer Karton / IBC |
| Gefrorenes Püree | 85°C vorgefrieren | 15 Sek | Gefrorener Block / IQF |
Für Exportmärkte oder Anwendungen, die eine Lagerstabilität bei Umgebungstemperatur erfordern, ist die aseptische Verarbeitung der bevorzugte Weg. Püree wird in einem Kratzwärmetauscher auf UHT-Temperatur erhitzt – wichtig für viskose Produkte, die Standard-Plattenwärmetauscher verderben würden – und dann unter sterilen Bedingungen in vorsterilisierte Beutel, Fässer oder IBCs abgefüllt. Dieses Format dominiert den industriellen Zutatenhandel für Steinfruchtpürees, die in der Joghurt-, Smoothie- und Süßwarenherstellung verwendet werden.
Der Abfüllschritt muss dem für die jeweilige Produktlinie gewählten Verpackungsformat entsprechen. Aromatisiertes Pfirsichpüree in Einzelhandelsqualität oder Fruchtpackungen zum Direktverzehr werden auf Kolben- oder Rotationsfüllmaschinen mit servogesteuerter Präzision in Becher, Beutel oder Gläser gefüllt. Backfüllungen und Marmeladenböden, die für die Gastronomie bestimmt sind, werden in aseptische Bag-in-Drum-Formate zu 20 kg oder 200 kg abgefüllt, wobei aseptische Beutelfüller mit steriler Stickstoffspülung zur Verhinderung von Oxidation zum Einsatz kommen.
Für die Herstellung von gefrorenem Püree werden gefüllte Behälter vor dem Palettieren durch einen Spiralfroster oder einen Blastunnel geleitet, um die Kerntemperatur auf –18 °C oder weniger zu bringen. IQF-Linien (Individually Quick Frozen) werden auch für Steinfruchtpüree-Portionen verwendet und produzieren gefrorene Pellets oder Scheiben, die sich für die portionierte Dosierung in der nachgelagerten Lebensmittelherstellung eignen.
Die Gestaltung von Kühllagern ist ein integraler Bestandteil der Produktionslinie. Gekühlte Pürees müssen bei 0–4 °C und kontrollierter Luftfeuchtigkeit gelagert werden, um Kondensation auf der Verpackung zu verhindern. Gefrorene Produkte werden bei –18 °C bis –22 °C gelagert. Eine ordnungsgemäße Lagerrotation nach dem Prinzip „First-In-First-Out“ (FIFO) in Kombination mit der elektronischen Chargenrückverfolgbarkeit stellt sicher, dass kein Produkt vor dem Versand über die angegebene Haltbarkeitsdauer hinaus altert.
Eine der wichtigsten Designüberlegungen für eine Produktionslinie zur Verarbeitung von Steinobstpüree ist die Flexibilität über verschiedene Obstsorten hinweg. Pfirsiche und Aprikosen haben relativ weiches Fruchtfleisch und freie Kernkonfigurationen, die bei hohem Durchsatz leicht zu handhaben sind. Im Gegensatz dazu gibt es bei Pflaumen oft Haftsteinsorten, bei denen der Kern fest am Fruchtfleisch haftet, was ein höheres Entkernungsdrehmoment und eine sorgfältigere Siebauswahl erfordert. Kirschen sind klein und enthalten viele Anthocyanpigmente, die Geräteoberflächen verfärben können und häufige CIP-Zyklen erfordern. Mango erfordert aufgrund seines langen, groben Fasernetzwerks, das die Finisher-Siebe verstopfen kann, einen zusätzlichen Fasermanagementschritt.
Die Verarbeitung von Oliven zu Püree oder Paste bringt aufgrund des hohen Polyphenolgehalts und der unterschiedlichen Zellstruktur der Frucht zusätzliche Komplexität mit sich. Olivenpüree-Linien umfassen typischerweise einen Malaxationsschritt – langsames Mischen der zerkleinerten Paste, um die Koaleszenz der Öltröpfchen und die Geschmacksentwicklung zu fördern – vor dem Zerkleinern und Veredeln, das für andere Steinfrüchte verwendet wird.
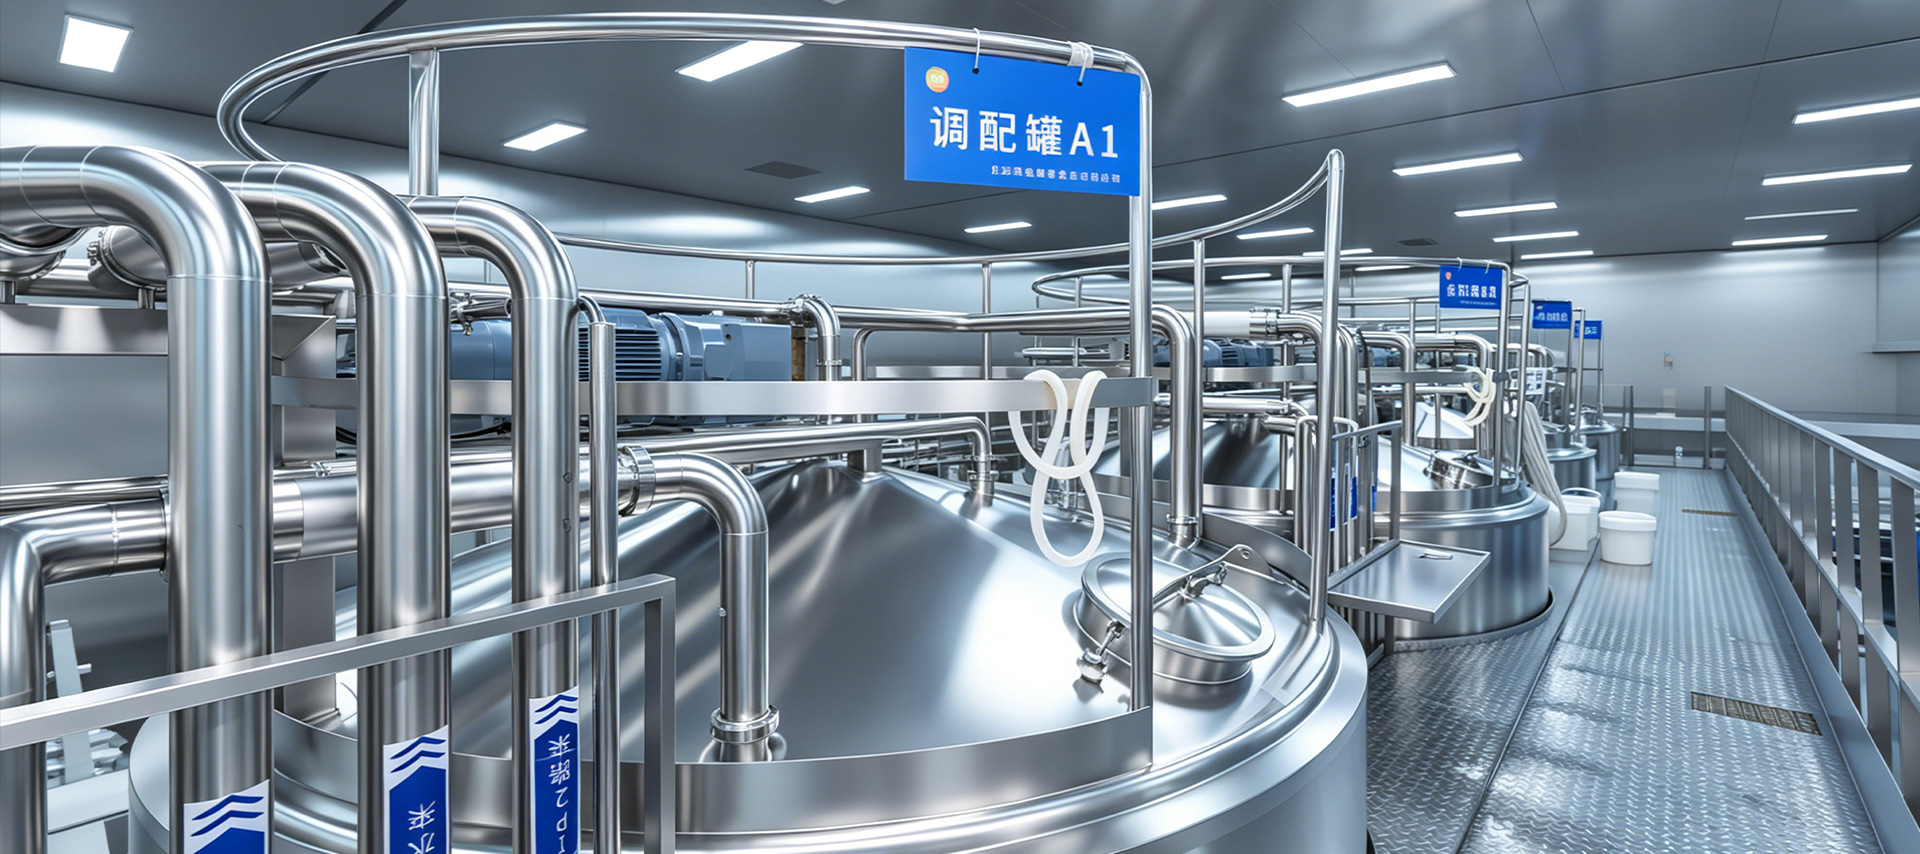
Eine gut konzipierte Produktionslinie sollte Produktwechsel mit minimalen Ausfallzeiten ermöglichen. Dies bedeutet die Verwendung von Schnellkupplungen, CIP-kompatiblen benetzten Oberflächen, austauschbaren Siebsätzen für den Pulper-Finisher und Rezepturen einer speicherprogrammierbaren Steuerung (SPS), die die Fördergeschwindigkeiten, Pasteurisierungstemperaturen und Brix-Sollwerte beim Wechsel zwischen Fruchtarten oder Produktqualitäten automatisch anpassen. Die Möglichkeit, mehrere Steinobstsorten auf einer einzigen Linie zu verarbeiten, verbessert die Anlagenauslastung erheblich und senkt die Kapitalkosten pro SKU.

Kontaktdaten
Production Address: Nr. 9188 Chuannan Fenggong Road, Bezirk Fengxian, Shanghai
Office Address: Raum 603, Gebäude 57, Nr. 260 Maoyuan Road, Bezirk Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Schnelllink
Fordern Sie ein individuelles Angebot an Brauchen Sie etwas Besonderes? Wir sind hier, um zu helfen.