Produktionslinie für UHT-Milch Factory
-- Stabiler und zuverlässiger Hersteller --
Produktübersicht
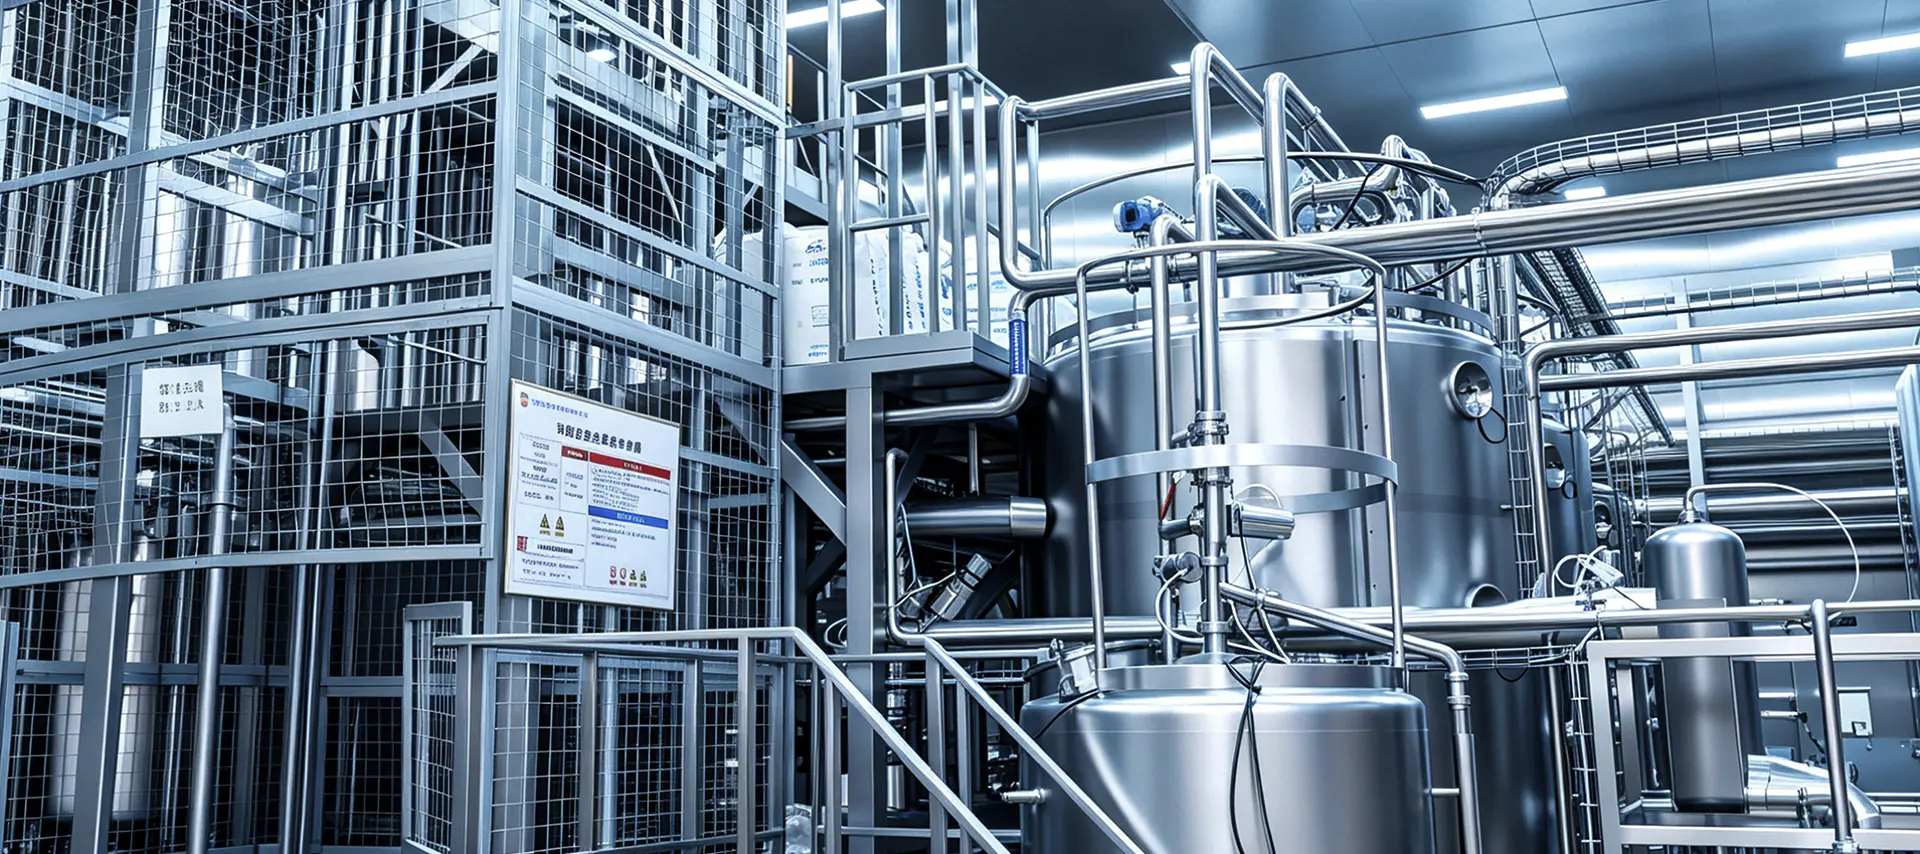
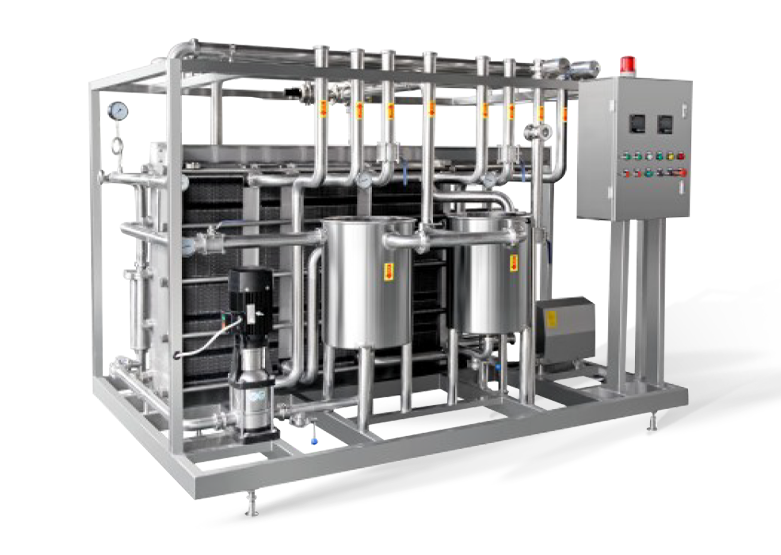
Unsere UHT-Milchproduktionslinie ist eine vollständig integrierte, schlüsselfertige Lösung in Lebensmittelqualität, die für die Verarbeitung von bei ultrahoher Temperatur sterilisierter Milch in großem Maßstab entwickelt wurde. Von der Rohmilchannahme über die UHT-Sterilisation bis hin zur aseptischen Abfüllung und Verpackung ist jede Stufe der Linie darauf ausgelegt, sichere, lagerstabile Milchprodukte mit einer Haltbarkeitsdauer von bis zu 12 Monaten bei Raumtemperatur zu liefern – ohne Konservierungsstoffe. Die Linie basiert auf einer hygienischen Architektur mit geschlossenem Kreislauf und wird durch SPS-Automatisierung gesteuert. Sie erfüllt internationale Lebensmittelsicherheitsstandards, einschließlich CE und ISO 9001, und ist damit die ideale Wahl für Molkereiproduzenten, die in Märkte für haltbare Milch weltweit expandieren möchten.
Technisches Datenblatt
| Parameter | Detailliert |
|---|---|
| Verarbeitungskapazität | 500 l/h – 50.000 l/h (anpassbar) |
| UHT-Sterilisationstemperatur | 135°C – 150°C, Haltezeit 4–15 Sekunden |
| Sterilisationsmethode | Indirekt (Rohr- oder Plattenwärmetauscher) oder direkt (Dampfinjektion/Infusion) |
| Homogenisierungsdruck | 150–250 bar (zweistufiger Hochdruckhomogenisator) |
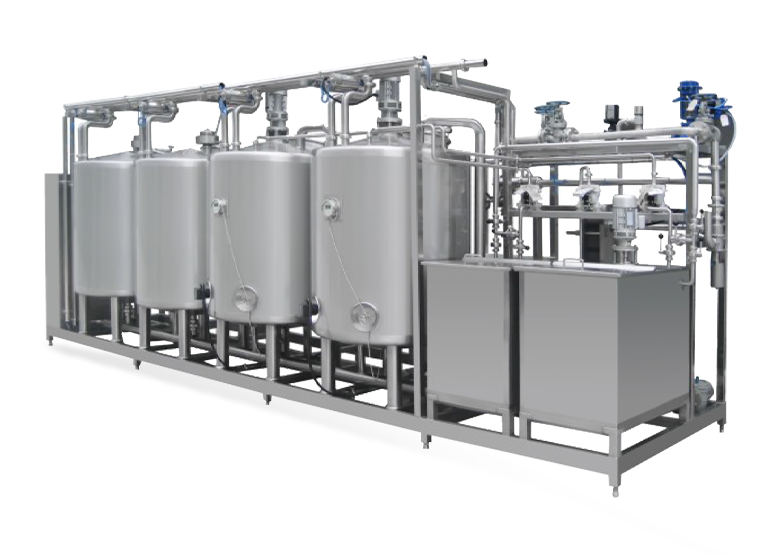
| CIP-Reinigungssystem | Vollautomatisch, mehrstufig (Alkaliwäsche, Säurewäsche, Sterilwasserspülung) |
| Automatisierungsebene | Vollständige SPS/SCADA-Steuerung mit HMI-Touchscreen |
| Material (berührte Teile) | Durchgehend Edelstahl 316L |
| Anwendbare Produkte | Vollmilch, Magermilch, aromatisierte Milch, Ziegenmilch, rekonstituierte Milch |
| Aseptische Verpackungsformate | Aseptische Kartons, Beutel, HDPE-Flaschen (kompatibel mit gängigen Abfüllern) |
| Zertifizierung | CE, ISO 9001, Sanitärdesign in Lebensmittelqualität |
Hauptmerkmale
- Vollständig geschlossene UHT-Verarbeitung vom Rohmilcheingang bis zur aseptischen Abfüllung, wodurch das Kontaminationsrisiko in jeder Phase minimiert wird.
- Optionen für zwei Sterilisationsmethoden – indirekte Platten-/Röhren- oder direkte Dampfinjektion – passend zur Produktempfindlichkeit und den Anforderungen des Produktionsmaßstabs.
- Die zweistufige Hochdruckhomogenisierung sorgt für eine gleichmäßige Fettverteilung, ein glattes Mundgefühl und verhindert die Trennung des Rahms während der gesamten Haltbarkeitsdauer.
- Das automatische CIP-System (Clean-In-Place) desinfiziert alle benetzten Oberflächen ohne Demontage und reduziert so Ausfallzeiten und Arbeitskosten.
- Vollständige SPS/SCADA-Automatisierung mit Echtzeitüberwachung von Temperatur, Druck, Durchflussrate und Sterilisationsparametern, um die Konsistenz von Charge zu Charge sicherzustellen.
Prozessablauf
- Rohmilchempfang: Die Milch wird angenommen, entnommen, mit einem Durchflussmesser gewogen, zur Entfernung physikalischer Verunreinigungen gefiltert und in gekühlten Lagertanks auf ≤4 °C gekühlt.
- Vorverarbeitung und Standardisierung: Die Milch wird auf 50–55 °C vorgewärmt, durch einen Zentrifugen-Creme-Separator getrennt, der Fettgehalt wird standardisiert und vor dem Abkühlen 15 Sekunden lang bei 80–90 °C pasteurisiert.
- Homogenisierung: Der zweistufige Hochdruck-Homogenisator bricht Fettkügelchen auf, um eine Trennung zu verhindern und eine glatte, gleichmäßige Textur zu erzeugen.
- UHT-Sterilisation: Milch wird sofort bei 135–150 °C für 4–15 Sekunden sterilisiert, wodurch verderbliche Mikroorganismen und hitzebeständige Sporen vollständig entfernt werden.
- Aseptische Abfüllung und Verpackung: Sterilisierte Milch wird auf unter 25 °C abgekühlt und unter sterilen Bedingungen in aseptische Kartons, Beutel oder Flaschen zur Verteilung bei Raumtemperatur abgefüllt.
- CIP-Reinigung: Nach jedem Produktionszyklus führt das vollautomatische CIP-System Spülzyklen mit Alkali, Säure und sterilem Wasser in allen Prozesskreisläufen durch.
Wettbewerbsvorteile
- 12 Monate Haltbarkeit bei Umgebungstemperatur: Echte kommerzielle Sterilität, die durch präzise UHT-Behandlung erreicht wird, ermöglicht die Lagerung und Verteilung bei Raumtemperatur ohne Kühlketteninfrastruktur.
- Energieeffiziente Wärmerückgewinnung: Eingebaute regenerative Wärmerückgewinnungssysteme gewinnen bis zu 85 % der Wärmeenergie zurück und reduzieren so den Dampf- und Kühlwasserverbrauch pro Liter verarbeiteter Milch deutlich.
- Skalierbares modulares Design: Die Kapazität ist von 500 l/h bis 50.000 l/h konfigurierbar; Modulare Abschnitte (Sterilisation, Homogenisierung, Abfüllung) können unabhängig voneinander erweitert werden, wenn das Produktionsvolumen wächst.
- Breite Produktflexibilität: Die gleiche Linie verarbeitet Vollmilch, Magermilch, aromatisierte Milchgetränke, Ziegenmilch und rekonstituiertes Milchpulver mit minimaler Umrüstzeit.
- Vollständige Rückverfolgbarkeit und Compliance: Integrierte Datenprotokollierung, Alarmverwaltung und Chargenberichte unterstützen HACCP-, FDA- und EU-Milchhygienevorschriften.
- Unterstützung schlüsselfertiger Projekte: Unser Ingenieurteam bietet komplette Projektdienstleistungen vom Prozessablaufdesign und der Geräteauslegung bis hin zur Installation, Inbetriebnahme und Bedienerschulung.