Produktionslinie für pasteurisierte Milch Factory
-- Stabiler und zuverlässiger Hersteller --
Produktübersicht
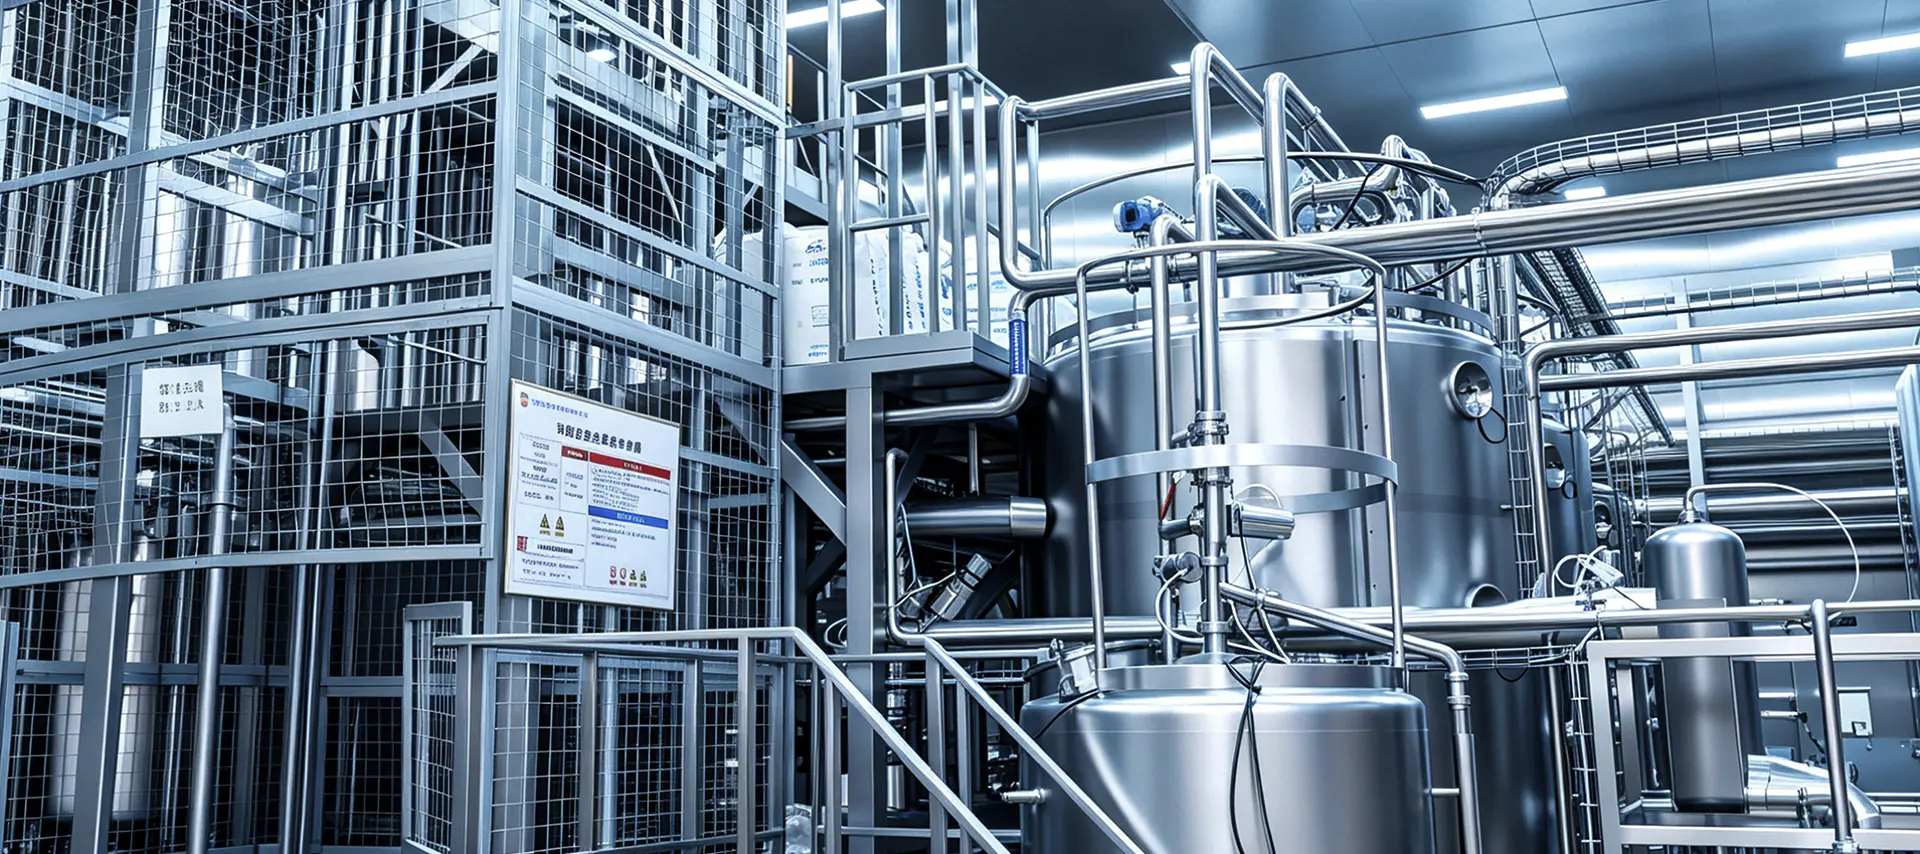
Unsere Produktionslinie für pasteurisierte Milch ist eine komplette, hygienische Komplettlösung für die effiziente Verarbeitung frischer Milchprodukte mit kurzer Haltbarkeit. Mithilfe der Hochtemperatur-Kurzzeitpasteurisierungstechnologie (HTST) erhitzt die Linie Rohmilch 15–30 Sekunden lang auf 72–85 °C, um pathogene Mikroorganismen zu zerstören und gleichzeitig den natürlichen Geschmack, nützliche Enzyme und den Nährwert zu bewahren. Das Ergebnis ist frische pasteurisierte Milch mit einer gekühlten Haltbarkeitsdauer von 7–21 Tagen – die Premium-Wahl für Verbraucher, die minimal verarbeitete, bauernhoffrische Milchprodukte suchen. Vollständig automatisiert und aus lebensmittelechtem SS 316L gefertigt, eignet sich die Linie gleichermaßen für Milchviehbetriebe, regionale Milchwerke und große Verarbeitungsbetriebe.
Technisches Datenblatt
| Parameter | Detailliert |
|---|---|
| Verarbeitungskapazität | 200 l/h – 30.000 l/h (anpassbar) |
| Pasteurisierungstemperatur | 72–85°C, Haltezeit 15–30 Sekunden (HTST) |
| Homogenisierungsdruck | 150–200 bar (zweistufiger Homogenisator) |
| Wärmerückgewinnungsrate | ≥80 % thermische Energierückgewinnung |
| CIP-Reinigungssystem | Vollautomatisch; Alkali-, Säure- und Spülzyklen |
| Automatisierungsebene | SPS-Steuerung mit HMI; Kontinuierliche Temperaturaufzeichnung |
| Material der benetzten Teile | SS 316L; elektropolierte Produktkontaktflächen |
| Anwendbare Produkte | Vollmilch, Magermilch, standardisierte Milch, aromatisierte Milch, Ziegenmilch, Kamelmilch |
| Verpackungsformate | Plastikflaschen, Glasflaschen, HDPE-Beutel, kartonkompatible Füller |
| Zertifizierung | CE, ISO 9001, HACCP-konformes Design |
Hauptmerkmale
- Der HTST-Plattenwärmetauscher bietet eine präzise Temperaturregelung innerhalb von 0,5 °C und garantiert so eine gleichbleibende Pasteurisierungswirksamkeit über alle Produktionsmengen hinweg.
- Die integrierte regenerative Wärmerückgewinnung wärmt die eingehende kalte Milch mit der ausgehenden heißen, pasteurisierten Milch vor, wodurch über 80 % der Wärmeenergie zurückgewonnen und der Dampfverbrauch drastisch reduziert wird.
- Das automatische Durchflussumleitungsventil (FDV) leitet die Milch mit zu niedriger Temperatur sofort zurück in den Ausgleichstank – ein wichtiger Lebensmittelsicherheitsschutz, der sicherstellt, dass kein unterpasteurisiertes Produkt jemals die nachgeschaltete Abfüllung erreicht.
- Der zweistufige Hochdruck-Homogenisator verhindert die Trennung der Sahne und sorgt für ein glattes, gleichmäßiges Mundgefühl in jeder Flasche.
- Das vollautomatische CIP-System sorgt für eine schnelle, chemisch effiziente Reinigung zwischen den Produktionsläufen, ohne dass eine manuelle Demontage erforderlich ist.
Prozessablauf
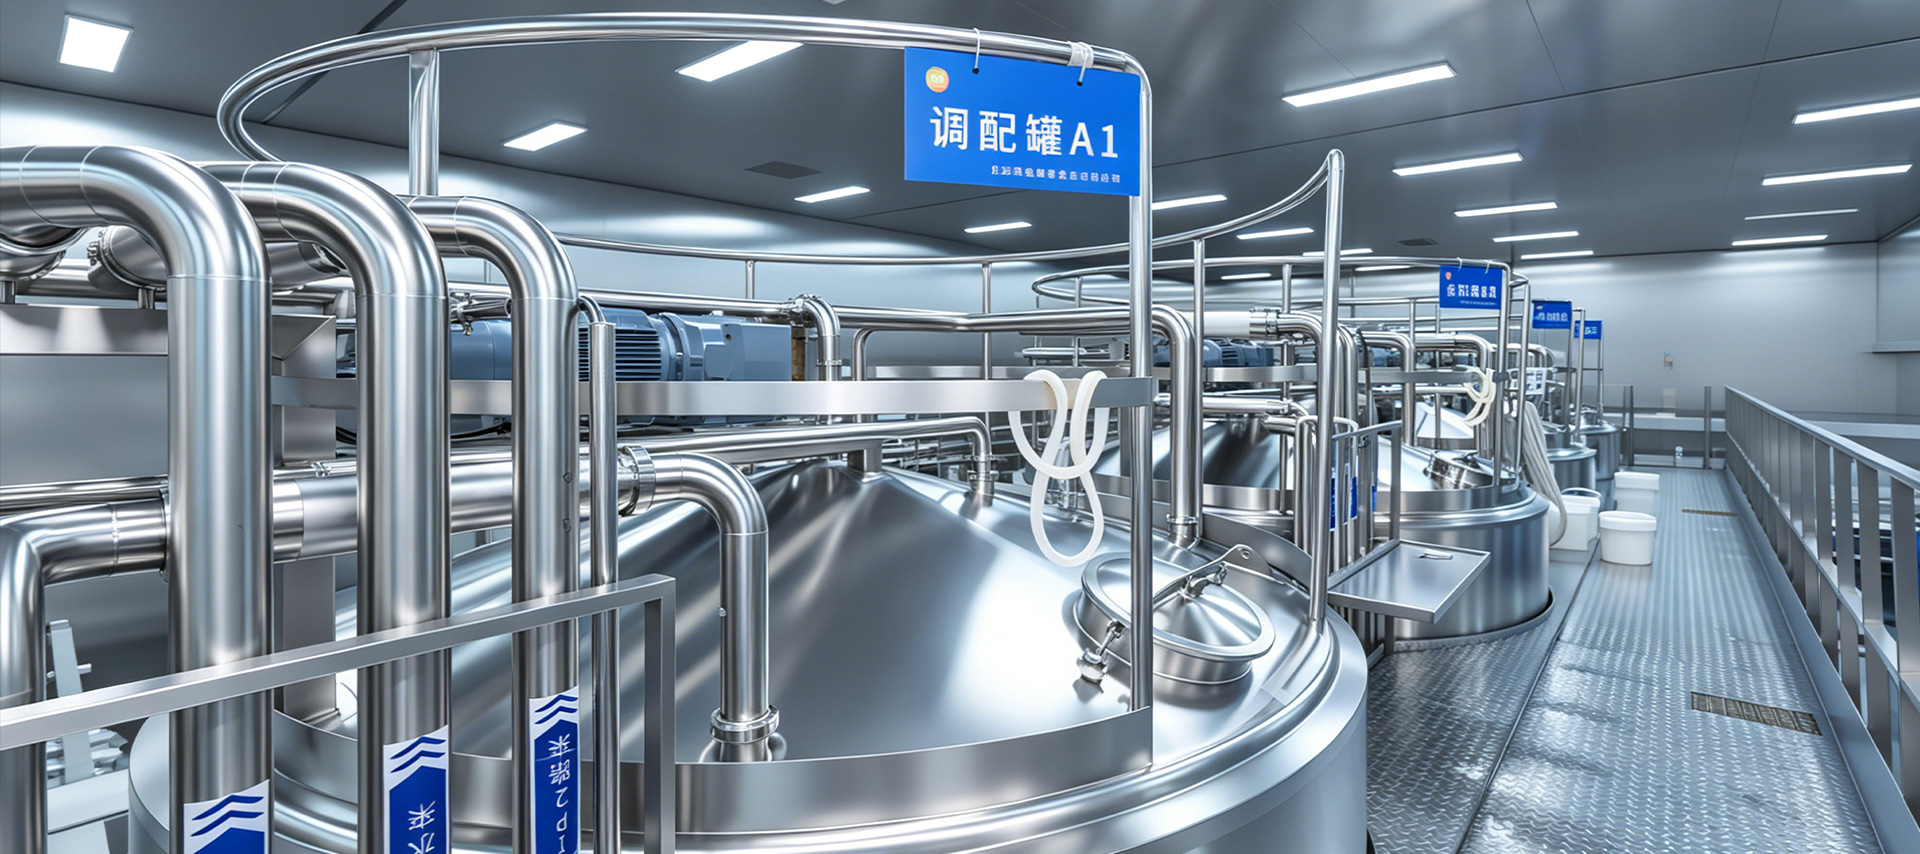
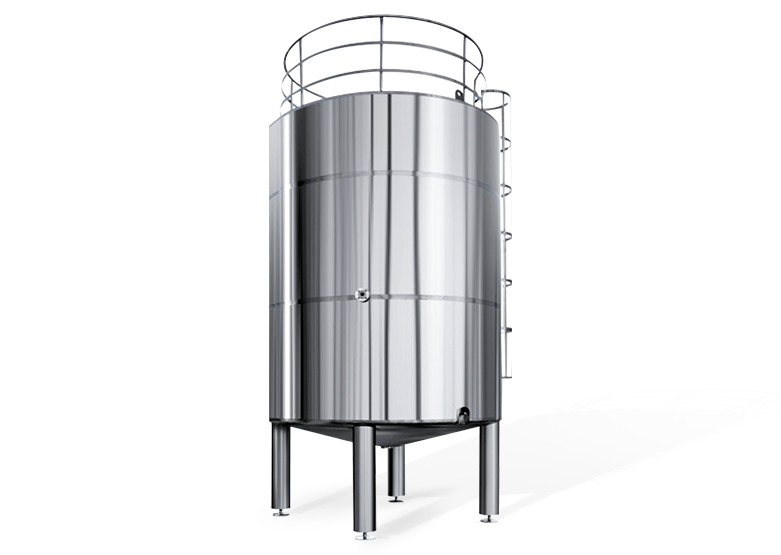
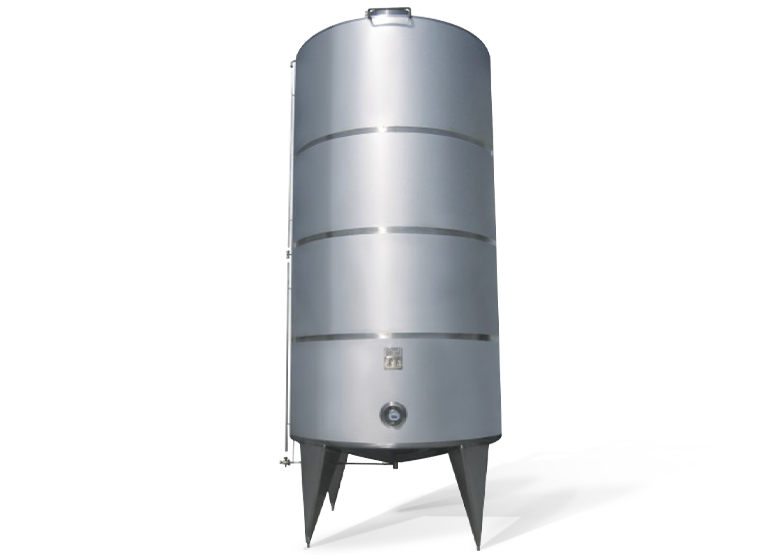
- Rohmilchannahme und -kühlung: Die eingehende Rohmilch wird gewogen, zur Qualitätsprüfung beprobt, gefiltert und in isolierten Lagersilos aus Edelstahl auf 4 °C gekühlt, um die Frische vor der Verarbeitung zu bewahren.
- Standardisierung: Die Rahmtrennung und die Inline-Fettstandardisierung stellen sicher, dass jede Charge vor der Weiterverarbeitung die Zielfettgehaltsspezifikation erfüllt – zum Beispiel 3,2 % für Vollmilch oder unter 0,5 % für Magermilch.
- Vorwärmen und Homogenisieren: Die Milch wird über den Wärmeregenerationsbereich auf 60–65 °C vorgewärmt und dann durch einen zweistufigen Hochdruckhomogenisator (150–200 bar) geleitet, um Fettkügelchen aufzubrechen und eine glatte, gleichmäßige Textur zu erzeugen, die ein Ablösen der Sahne auf dem Regal verhindert.
- HTST-Pasteurisierung: Die Milch wird auf 72–85 °C erhitzt und 15–30 Sekunden lang in einem kalibrierten Halteröhrchen aus Edelstahl gehalten. Ein Flussumleitungsventil (FDV) leitet die Milch mit zu niedriger Temperatur automatisch zurück zum Ausgleichstank und stellt so sicher, dass kein unterpasteurisiertes Produkt jemals nachgeschaltete Geräte erreicht.
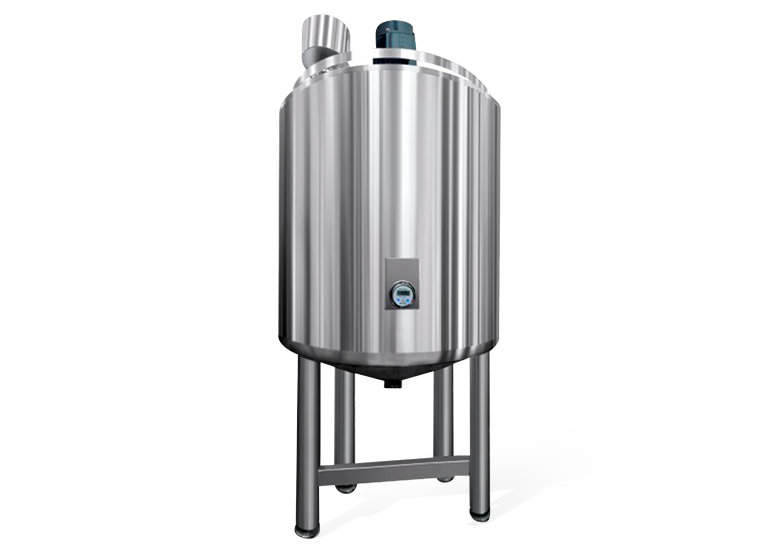
- Kühlung & Pufferspeicher: Pasteurisierte Milch wird im regenerativen Kühlbereich mit gekühltem Wasser schnell auf 4 °C abgekühlt und dann in isolierten Ausgleichstanks bis zur Abfüllung aufbewahrt.
- Abfüllung & Verpackung: Gekühlte Milch wird unter hygienischen Bedingungen in Plastikflaschen, HDPE-Beutel oder Kartons abgefüllt, dann versiegelt, etikettiert, mit einem Datum versehen und für den gekühlten Versand an den Einzelhandel palettiert.
Wettbewerbsvorteile
- Erhaltung des frischen Geschmacks: Die HTST-Technologie wendet die minimale Hitze an, die zur Eliminierung von Krankheitserregern erforderlich ist, und bewahrt hitzeempfindliche Vitamine, natürliche Enzyme und den reinen, frischen Geschmack, den Verbraucher in Premium- und gesundheitsorientierten Märkten gegenüber UHT-Milch stark bevorzugen.
- Niedrigere Kapitalkosten im Vergleich zu UHT: Es ist kein aseptisches Abfüllsystem oder Retortenausrüstung erforderlich, was die Anfangsinvestition im Vergleich zu einer vollständigen UHT-Linie erheblich reduziert – was die Pasteurisierungslinie zum bevorzugten Einstiegspunkt für neue Molkereibetriebe und landwirtschaftliche Verarbeitungsbetriebe macht.
- Hohe Durchsatzeffizienz: Die kontinuierliche HTST-Verarbeitung unterstützt eine unterbrechungsfreie Produktion von bis zu 30.000 l/h bei kompakter Anlagenfläche, einem einzigen Bediener pro Schicht und minimalen Ausfallzeiten zwischen den Läufen.
- Flexibilität bei mehreren Produkten: Die gleiche Linie verarbeitet Kuhmilch, Ziegenmilch, Kamelmilch und aromatisierte Milchgetränke mit schnellem Produktwechsel, der vollständig durch das automatische CIP-System unterstützt wird, wodurch die Anlagenauslastung und die Breite des Produktportfolios maximiert werden.
- Intelligente Temperaturkonformität: Die kontinuierliche Protokollierung der Pasteurisierungstemperatur, automatisierte FDV-Ereignisse und zeitgestempelte Chargenaufzeichnungen liefern einen vollständigen dokumentarischen Nachweis der Einhaltung der thermischen Prozesskonformität für Lebensmittelsicherheitsaudits, Einzelhändleranforderungen und Exportmarktvorschriften.