Produktionslinie für die Fermentation von Joghurt Factory
-- Stabiler und zuverlässiger Hersteller --
Produktübersicht
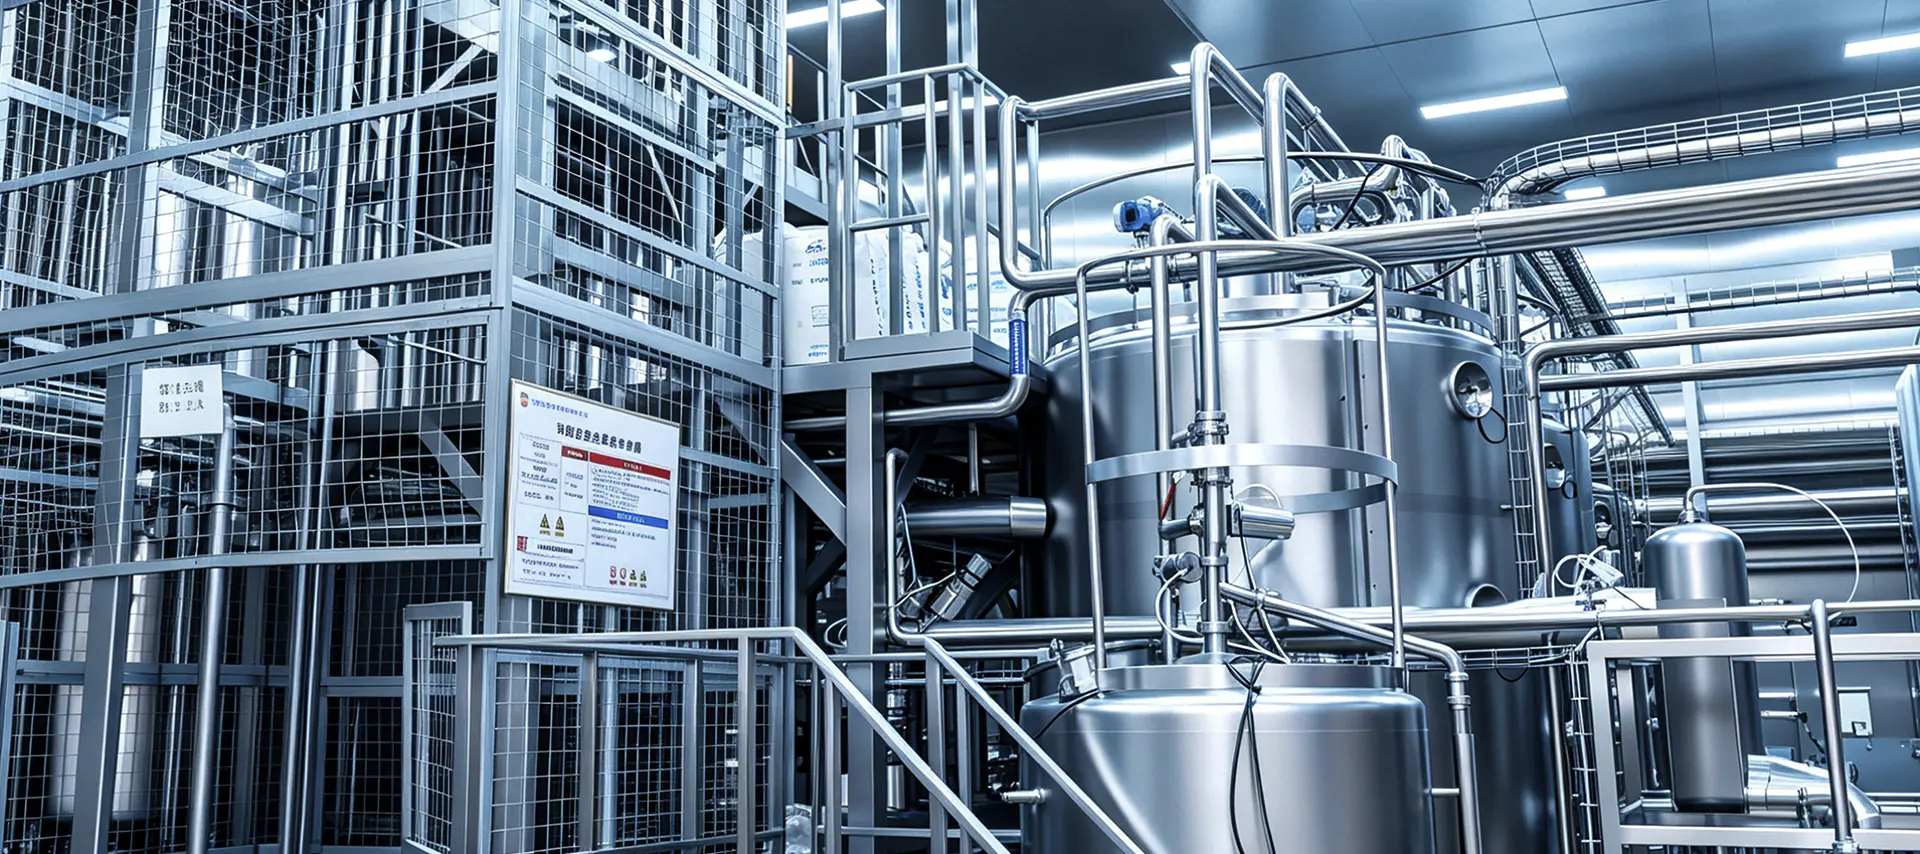
Unsere Joghurt-Fermentations-Produktionslinie ist eine automatisierte Vollprozesslösung für die Herstellung von festem Joghurt, gerührtem Joghurt, griechischem Joghurt und aromatisierten probiotischen Getränken. Angefangen bei der Rohmilchannahme und Pasteurisierung über die präzise temperaturgesteuerte Fermentation, schnelle Abkühlung, Aromatisierung und hygienische Abfüllung ist die Linie darauf ausgelegt, in jeder Charge eine gleichmäßige Textur, einen stabilen Säuregehalt und eine aktive Probiotikazahl zu liefern. Die aus lebensmittelechtem SS 316L gefertigte und durch SPS-Automatisierung gesteuerte Linie erfüllt die GMP-, CE- und ISO 9001-Standards und ist für Kapazitäten von kleinen handwerklichen Molkereien bis hin zu großen industriellen Joghurtherstellern mit einer Produktion von Zehntausenden Litern pro Tag konfigurierbar.
Technisches Datenblatt
| Parameter | Detailliert |
|---|---|
| Verarbeitungskapazität | 500 l/h – 20.000 l/h (Chargen oder kontinuierlich) |
| Pasteurisierungstemperatur | 85–95 °C, 15–30 Minuten halten (Molkenproteindenaturierung für Gelstruktur) |
| Homogenisierungsdruck | 150–200 bar (zweistufig) |
| Fermentationstemperatur | 40–45 °C, geregelt auf 0,5 °C in ummantelten Tanks |
| Fermentationszeit | 4–8 Stunden (fester Joghurt); 3–5 Stunden (gerührt, Tankgärung) |
| Starterkultur | L. bulgaricus S. thermophilus (Standard); zusätzliche probiotische Stämme optional |
| Kühlung nach der Gärung | Schnelles Abkühlen auf 4–8 °C, um die mikrobielle Aktivität zu stoppen |
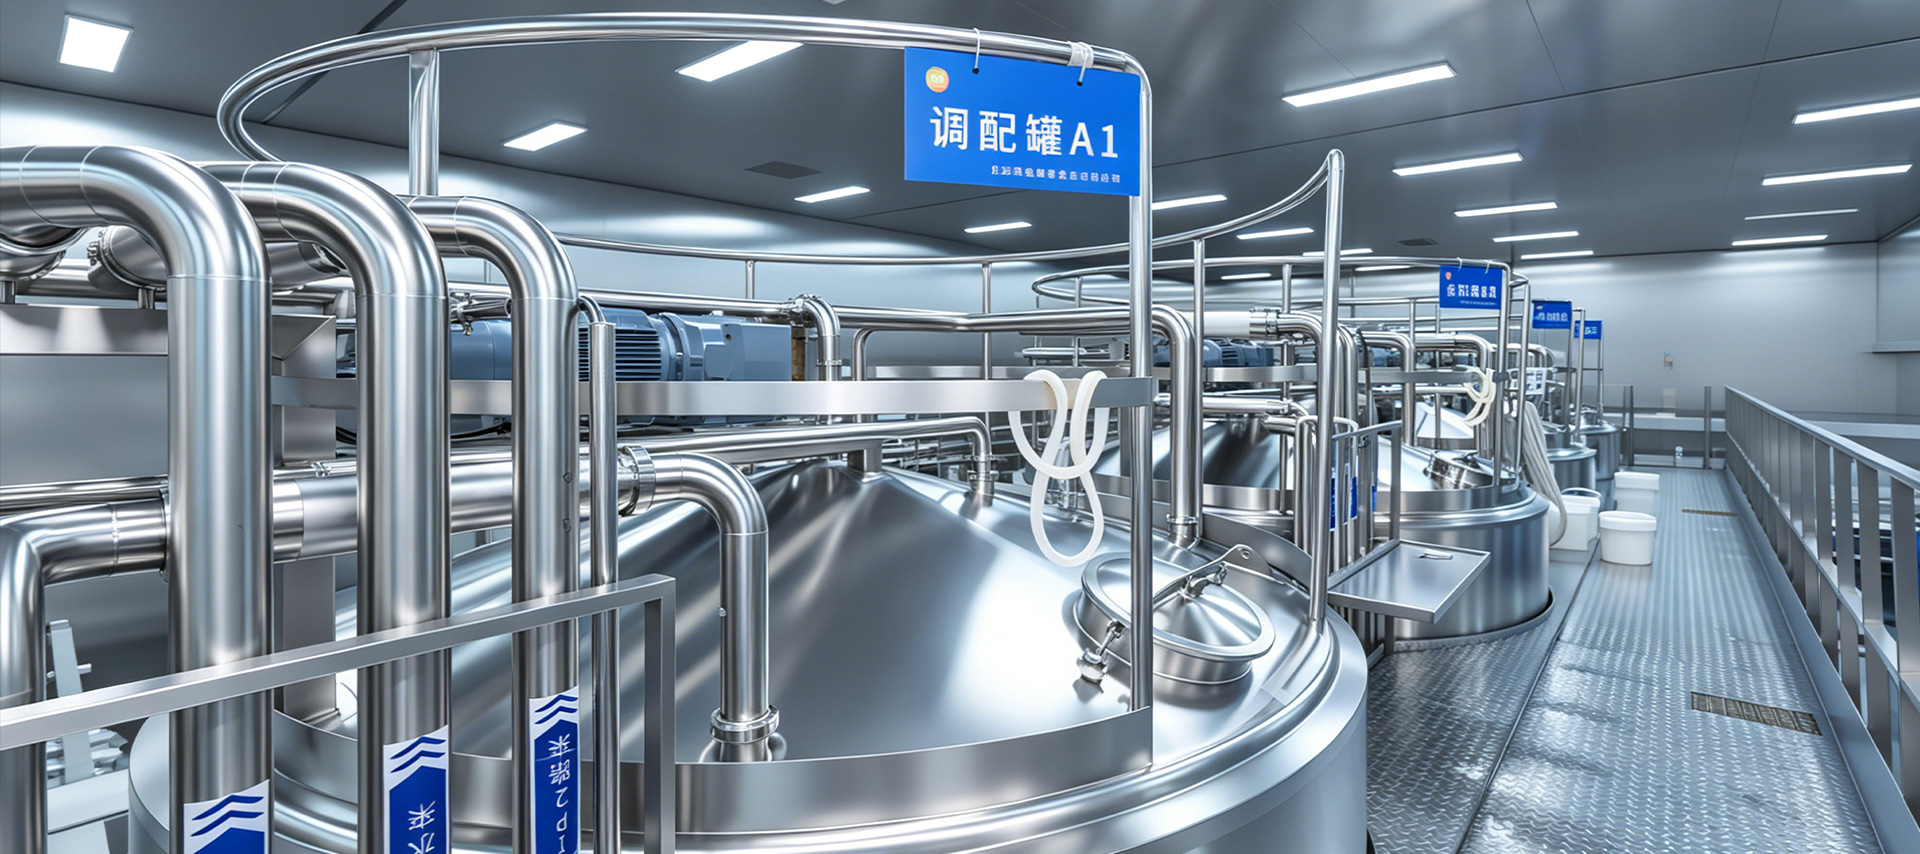
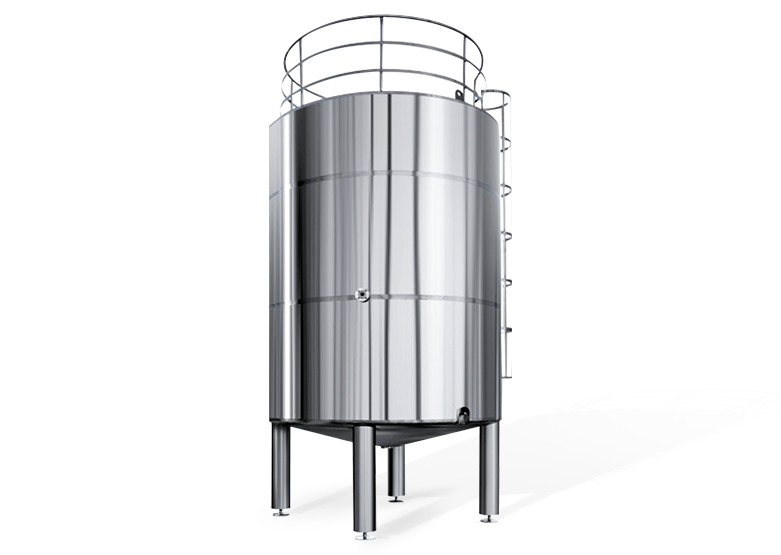
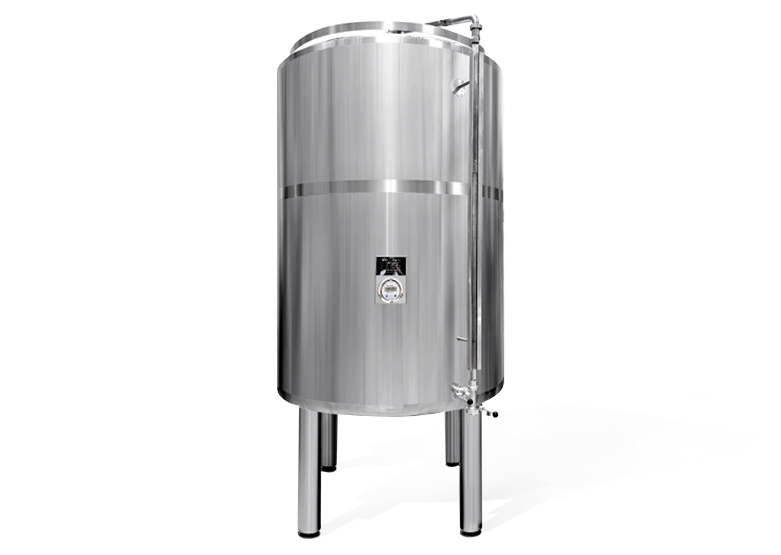
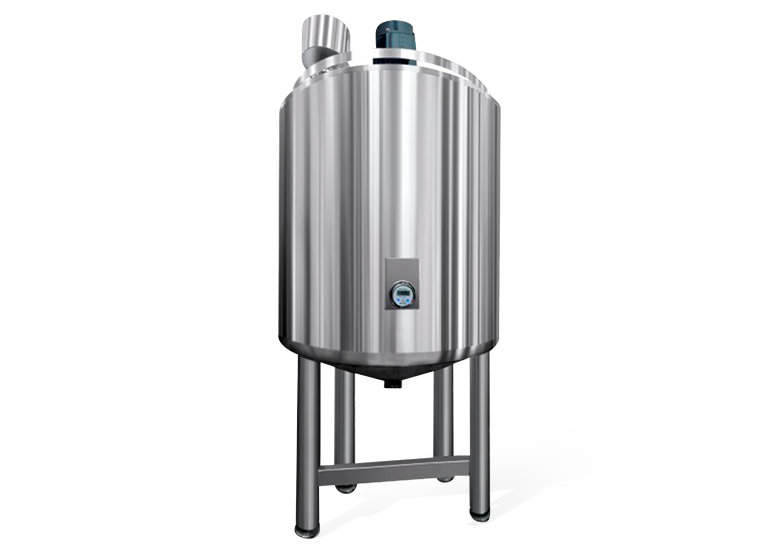
| Gärtankmaterial | SS 316L, vollständig ummantelt mit Isolierung; CIP-fähig |
| Anwendbare Produkte | Fester Joghurt, gerührter Joghurt, griechischer Joghurt, aromatisierter Joghurt, probiotische Getränke |
| Zertifizierung | CE, ISO 9001, GMP-konform |
Hauptmerkmale
- Präzisionsummantelte Gärtanks halten die Gärtemperatur innerhalb von 0,5 °C und sorgen so für eine gleichmäßige Säureentwicklung, Gelstruktur und aktive Probiotikazahl in jeder Charge.
- Eine höhere Pasteurisierungstemperatur (85–95 °C) denaturiert Molkenproteine, um die Konsistenz des Joghurts zu verbessern, die Synärese (Molketrennung) zu reduzieren und die Haltbarkeit des Produkts zu verlängern – ein wesentlicher Prozessunterschied zur Standardpasteurisierung von Milch.
- Das sterile Starterkultur-Dosiersystem injiziert abgemessene Mengen lebender Bakterienkulturen unter aseptischen Bedingungen direkt in die gekühlte Milch, verhindert Kontaminationen und gewährleistet eine stabile Kulturleistung Charge für Charge.
- Das Fruchtzuführungs- und Aromatisierungssystem nach der Fermentation fügt vor dem Abfüllen Fruchtzubereitungen, Zuckersirupe und natürliche Aromen hinzu und unterstützt so eine große Auswahl aromatisierter Joghurt-SKUs aus einer einzigen Linie.
- Die modulare Konfiguration unterstützt sowohl festen Joghurt (Fermentation in der Endverpackung) als auch gerührten Joghurt (Fermentierung im Tank vor dem Abfüllen) auf derselben Basisplattform.
Prozessablauf
- Rohmilchannahme und -lagerung: Rohmilch wird bei der Ankunft einer Qualitätsprüfung unterzogen, zur Entfernung von Verunreinigungen gefiltert und in isolierten Lagertanks aus SS 316L auf 4 °C gekühlt. Der Feststoffgehalt der Milch liegt nachweislich bei oder über 11,2 % – das Minimum, das für eine feste, stabile Joghurtgelstruktur erforderlich ist.
- Standardisierung und Zutatenmischung: Fett- und Proteingehalte werden auf Rezeptziele standardisiert. Zusätzliches Magermilchpulver, Zucker, Stabilisatoren (Pektin, Stärke) und präbiotische Ballaststoffe werden aufgelöst und unter kontrolliertem Rühren in die Milchbasis eingemischt.
- Homogenisierung: Die Milch wird auf 60 °C vorgewärmt und bei 150–200 bar durch einen zweistufigen Hochdruckhomogenisator homogenisiert, um Fettkügelchen aufzubrechen, eine glatte, gleichmäßige Basis zu schaffen und eine Rahmablösung während der längeren Fermentationszeit zu verhindern.
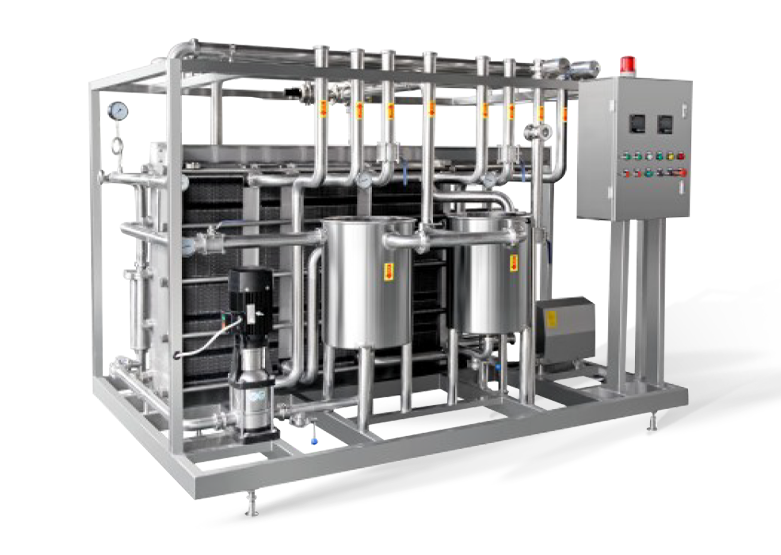
- Hochtemperaturpasteurisierung: Die Milch wird auf 85–95 °C erhitzt und 15–30 Minuten lang gehalten. Diese erhöhte Temperatur zerstört nicht nur verderbniserregende Organismen, sondern denaturiert auch Molkenproteine – ein entscheidender Schritt, der die Konsistenz des Joghurts deutlich verbessert, die Synärese (Molketrennung) verringert und die Viskosität erhöht.
- Kühlung und Impfung: Pasteurisierte Milch wird auf 42–45 °C abgekühlt und lebende Starterkulturen (Lactobacillus bulgaricus und Streptococcus thermophilus sowie optional probiotische Stämme) werden über ein kalibriertes steriles Dosiersystem aseptisch in die gekühlte Milch dosiert.
- Fermentation: Beimpfte Milch wird 4–8 Stunden lang in ummantelten Gärtanks aus Edelstahl bei 42 °C aufbewahrt. Inline-pH-Sensoren überwachen die Versäuerungskurve; Die Fermentation wird durch Abkühlen gestoppt, wenn der Ziel-pH-Wert von 4,2–4,6 erreicht ist.
- Kühlen, Aromatisieren und Füllen: Fermentierter Joghurt wird schnell auf 4–8 °C abgekühlt, um seine Textur und probiotische Aktivität zu bewahren. Über ein Inline-Dosiersystem werden Fruchtzubereitungen, Aromen oder Süßstoffe zugegeben, bevor das Produkt unter hygienischen Bedingungen in Becher, Flaschen oder Beutel abgefüllt wird.
Wettbewerbsvorteile
- Konsistente probiotische Aktivität: Präzise Kontrolle der Fermentationstemperatur innerhalb von 0,5 °C und schnelle Sperrung der Abkühlung nach der Fermentation bei der Zählung aktiver Probiotika Charge für Charge, was funktionelle Gesundheitsaussagen unterstützt und die auf dem Etikett angegebenen CFU-Anforderungen während der gesamten Haltbarkeitsdauer des Produkts erfüllt.
- Flexibilität bei mehreren Joghurttypen: Fester Joghurt, gerührter Joghurt, Trinkjoghurt, griechischer (abgesiebter) Joghurt und aromatisierte probiotische Getränke können alle auf derselben Plattform hergestellt werden, indem zwischen vorgespeicherten SPS-Rezeptprogrammen gewechselt wird – wodurch die SKU-Breite mit einer einzigen Kapitalinvestition maximiert wird.
- Reduzierte Synärese: Die Kombination aus optimiertem Homogenisierungsdruck und Hochtemperaturpasteurisierung (85–95 °C) reduziert die Molkentrennung im Endprodukt erheblich und sorgt für eine gleichmäßig dicke, glatte Textur, die die Attraktivität im Regal erhöht und Verbraucherbeschwerden reduziert.
- Schnelle Geschmacks- und Fruchtintegration: Die Inline-Fruchtzuführung und das Präzisions-Aroma-Dosierungssystem machen manuelles Dosieren überflüssig, reduzieren das Kreuzkontaminationsrisiko und ermöglichen einen schnellen Wechsel zwischen verschiedenen aromatisierten SKUs – von Naturjoghurt bis hin zu Erdbeer-, Blaubeer- oder Mango-Varianten – in weniger als 30 Minuten.
- Geringer Arbeitsaufwand: Durch die vollständige SPS-Automatisierung mit automatischem CIP wird der Gesamtbedarf an Fachkräften auf ein oder zwei Bediener pro Schicht reduziert, wodurch die Produktionskosten pro Liter im Vergleich zu halbmanuellen Milchverarbeitungsanlagen erheblich gesenkt werden.