Branchennachrichten
Oct 09, 2026
Den Hauptzweck einer Produktionslinie für die Verarbeitung von Beerenpüree verstehen A Produktionslinie für die Verarbeitung von Beerenpüree wurde entwickelt, um rohe Beeren wie Erdbeeren, Blaubeeren, Himbeeren und Brombeeren in ein glattes, gleichmäßiges Püree zu verwandeln, das für die Verwendung in Getränken, Joghurt, Marmeladen, Backfüllungen und Babynahrung geeignet ist. Der Prozess muss Geschmack, Farbe und Nährwert bewahren und gleichzeitig Samen, Stängel und Verunreinigungen entfernen, die die Produktqualität beeinträchtigen könnten. Da Beeren empfindlich und leicht verderblich sind, muss die Produktionslinie das Rohmaterial schnell und hygienisch durch die Reinigungs-, Verarbeitungs- und Konservierungsphasen transportieren, um ein Verderben zu verhindern und die Frische zu bewahren. Im Gegensatz zu Verarbeitungslinien für festere Früchte erfordern Beerenpüree-Systeme eine schonendere Handhabungsausrüstung, um übermäßige Druckstellen oder Oxidation zu vermeiden, sowie Feinfiltrationssysteme, um Kerne zu entfernen, ohne Fruchtfleisch und natürliche Textur zu entfernen. Das Verständnis jeder Phase des Prozesses hilft Herstellern, die richtige Ausrüstung auszuwählen und kostspielige Ineffizienzen zu vermeiden. Schlüsselphasen des Beerenpüree-Produktionsprozesses Eine komplette Beerenpüree-Produktionslinie folgt in der Regel einer Abfolge von Phasen, die jeweils spezielle Maschinen erfordern, um die Produktsicherheit und -konsistenz zu gewährleisten. In der folgenden Tabelle sind die Hauptstufen und ihre Funktion innerhalb des Gesamtprozesses aufgeführt. Bühne Funktion Gemeinsame Ausrüstung Sortieren und WaschenEntfernen Sie Ablagerungen, beschädigte Beeren und VerunreinigungenBlasenwäscher, RollensortiererZerkleinernZerkleinern Sie Beeren in eine breiige MischungBrecher-Schläger-MaschineEnzymbehandlungZerlegen Sie Pektin für eine verbesserte ExtraktionEnzym-DosiertankRaffinieren und EntkernenEntfernen Sie Kerne und Schalen, erzeugen Sie glattes PüreePulper-Finisher, SchneckenrefinerHomogenisierenErzeugen Sie eine gleichmäßige Textur und KonsistenzHochdruck HomogenisatorPasteurisierungSchädliche Mikroorganismen beseitigenRohr- oder PlattenpasteurisatorAseptische AbfüllungPüree unter Beibehaltung der Sterilität verpackenAseptischer Bag-in-Box- oder Trommelfüller Jede dieser Phasen spielt eine besondere Rolle dabei, sicherzustellen, dass das Endprodukt den Sicherheitsstandards entspricht und gleichzeitig die Farbe, den Geschmack und die Nährstoffintegrität behält, für die Beerenpüree geschätzt wird. Wesentliche Ausrüstung im Detail erklärt Brecher-Schläger-Maschinen Der Brecher ist oft die erste große Verarbeitungseinheit nach dem Waschen. Es bricht Beeren sanft auseinander und trennt in einem Vordurchgang größere Samen und Stiele, wodurch die Belastung der nachgeschalteten Raffinierungsausrüstung verringert wird. Durch die einstellbare Rührgeschwindigkeit kann der Bediener die Textur des Ausgangsbreis steuern, was wichtig ist, da verschiedene Beerenarten unterschiedliche Festigkeiten und Samengrößen aufweisen. Pulper-Finisher zur Samenentfernung Pulper-Finisher verwenden rotierende Paddel und feinmaschige Siebe, um Kerne und Schalen vom Püree zu trennen. Die Siebgrößen reichen typischerweise von 0,5 mm bis 1,5 mm, abhängig von der gewünschten Glätte, wobei feinere Siebe ein feineres, für Getränke geeignetes Püree erzeugen, während etwas gröbere Siebe für Produkte wie Marmelade verwendet werden, die von etwas mehr Textur profitieren. Homogenisatoren für Konsistenz der Textur Hochdruckhomogenisatoren zerkleinern verbleibende Partikel, sorgen für eine gleichmäßige, glatte Konsistenz und verhindern eine Trennung während der Lagerung. Dieser Schritt ist besonders wichtig für Beerenpürees, die in Milch- oder Getränkeanwendungen verwendet werden, wo die Gleichmäßigkeit der Textur die Wahrnehmung der Produktqualität durch den Verbraucher direkt beeinflusst. Aufrechterhaltung der Produktqualität während der gesamten Verarbeitung Beeren reagieren besonders empfindlich auf Oxidation und Hitze. Beides kann bei unsachgemäßer Behandlung zu einer Verschlechterung der Farbe und des Vitamingehalts führen. Hersteller sollten die folgenden Praktiken genau beachten, um die Produktqualität entlang der gesamten Produktionslinie zu gewährleisten. Minimieren Sie die Zeit zwischen Zerkleinerung und Pasteurisierung, um oxidative Bräunung und Nährstoffverluste zu reduzieren. Verwenden Sie nach Möglichkeit geschlossene, sauerstoffbegrenzte Systeme, um empfindliche Anthocyanpigmente zu schützen, die für die Beerenfarbe verantwortlich sind. Wenden Sie Kurzzeitpasteurisierung oder aseptische Verarbeitung an, um die Hitzeeinwirkungszeit zu verkürzen und gleichzeitig die mikrobielle Sicherheit zu gewährleisten. Halten Sie während der Lagerung und des Transports konsistente Kühlkettenbedingungen ein, wenn das Produkt nicht lagerstabil ist. Kalibrieren Sie die Raffinierungsausrüstung regelmäßig, um eine gleichmäßige Samenentfernung ohne übermäßigen Fruchtfleischverlust sicherzustellen. Diese Praktiken helfen den Herstellern, ein Püree zu liefern, das in Aussehen und Geschmack dem frischen Obst sehr ähnelt, was ein wesentliches Unterscheidungsmerkmal auf wettbewerbsintensiven Lebensmittel- und Getränkemärkten darstellt. Auswahl der richtigen Produktionslinienkapazität und -konfiguration Die Kapazität der Produktionslinie sollte auf der Grundlage des erwarteten saisonalen Beerenangebots, der angestrebten Produktionsmenge und der nachgelagerten Produktanwendungen ausgewählt werden. Kleinere Betriebe, die einige hundert Kilogramm pro Stunde verarbeiten, entscheiden sich möglicherweise für kompakte, halbautomatische Linien, während große Anlagen, die mehrere Tonnen pro Stunde verarbeiten, in der Regel vollautomatische Systeme mit integrierten CIP-Funktionen (Clean-in-Place) benötigen, um Ausfallzeiten zwischen Produktionsläufen zu reduzieren. Es ist auch wichtig, Flexibilität beim Anlagendesign zu berücksichtigen, da viele Anlagen mehrere Beerensorten auf derselben Linie verarbeiten. Maschinen mit einstellbarer Siebgröße, variabler Geschwindigkeitssteuerung und Schnellwechselkomponenten ermöglichen es Herstellern, ohne umfangreiche Ausfallzeiten oder Geräteaustausch zwischen Erdbeer-, Blaubeer- oder gemischten Beerenpürees zu wechseln. Häufige Herausforderungen und wie man sie vermeidet Eine häufige Herausforderung bei der Herstellung von Beerenpüree ist die Verunreinigung der Samen im Endprodukt, die typischerweise auf abgenutzte oder falsch dimensionierte Mahlsiebe zurückzuführen ist. Regelmäßige Inspektionen und der rechtzeitige Austausch der Siebe können dieses Problem verhindern und eine gleichbleibende Produktqualität über alle Chargen hinweg gewährleisten. Ein weiteres häufiges Problem ist der Farbverlust, der durch längere Sauerstoffeinwirkung oder übermäßige Hitze während der Pasteurisierung verursacht wird. Hersteller können dem entgegenwirken, indem sie in Geräte investieren, die für minimale Lufteinwirkung ausgelegt sind, und indem sie die Einstellungen für Pasteurisierungstemperatur und -zeit speziell für Produkte auf Beerenbasis optimieren, anstatt generische Obstverarbeitungsparameter anzuwenden, die möglicherweise nicht die einzigartige Empfindlichkeit von Beerenpigmenten und Nährstoffen berücksichtigen.
Die Kernkomponenten einer Milchproduktionslinie verstehen A Milchproduktionslinie umfasst eine Reihe miteinander verbundener Verarbeitungsstufen, die darauf abzielen, Rohmilch in sichere, haltbare Verbraucherprodukte umzuwandeln und dabei die Nährwertqualität und den Geschmack zu bewahren. Von dem Moment an, in dem die Rohmilch in einer Anlage ankommt, bis zu dem Punkt, an dem die fertigen Produkte verpackt und für den Vertrieb bereit sind, muss jede Phase mit präziser Temperaturkontrolle, Zeitplanung und Hygienestandards ablaufen, um eine gleichbleibende Produktsicherheit und -qualität bei jeder produzierten Charge zu gewährleisten. Moderne Milchverarbeitungsbetriebe integrieren typischerweise mehrere spezialisierte Produktionslinien unter einem Betriebsdach, die jeweils für eine bestimmte Produktkategorie optimiert sind. Dieser modulare Ansatz ermöglicht es Molkereiverarbeitern, mehrere Produkttypen, wie UHT-Milch, pasteurisierte Milch und Joghurt, effizient herzustellen und dabei eine gemeinsame Infrastruktur zu nutzen und gleichzeitig die unterschiedlichen Verarbeitungsparameter beizubehalten, die jedes Produkt erfordert. Produktionslinie für UHT-Milch Bei der Ultrahochtemperatur- oder UHT-Verarbeitung wird Milch einige Sekunden lang auf Temperaturen zwischen 135 und 150 Grad Celsius erhitzt, wodurch praktisch alle Mikroorganismen und Sporen, die andernfalls zum Verderben führen könnten, effektiv beseitigt werden. Durch diese intensive, aber kurze Wärmebehandlung in Kombination mit einer aseptischen Verpackung, die eine erneute Kontamination nach der Verarbeitung verhindert, bleibt UHT-Milch bei Raumtemperatur mehrere Monate lang ohne Kühlung haltbar. Beim UHT-Verfahren kommt es in der gesamten Sterilisationsphase in hohem Maße auf eine präzise Temperatur- und Durchflussmengensteuerung an, da selbst geringfügige Abweichungen entweder keine ausreichende Sterilisation erreichen oder den Geschmack und das Nährwertprofil der Milch durch übermäßige Hitzeeinwirkung unnötig verschlechtern können. Aufgrund dieser Empfindlichkeit erfordern UHT-Linien hochentwickelte automatisierte Steuerungssysteme, die in der Lage sind, über kontinuierliche Produktionsläufe hinweg konsistente Verarbeitungsbedingungen aufrechtzuerhalten. Produktionslinie für pasteurisierte Milch Bei der Pasteurisierung ist eine vergleichsweise geringere Wärmebehandlung erforderlich als bei der UHT-Verarbeitung, wobei die Milch bei der sogenannten Hochtemperatur-Kurzzeitpasteurisierung typischerweise etwa 15 Sekunden lang auf etwa 72 Grad Celsius erhitzt wird. Diese Methode eliminiert effektiv schädliche Krankheitserreger und bewahrt gleichzeitig einen größeren Teil des natürlichen Geschmacks und der Nährwerte der Milch im Vergleich zur UHT-Verarbeitung, obwohl das resultierende Produkt eine kontinuierliche Kühlung erfordert und eine erheblich kürzere Haltbarkeit hat. Produktionslinien für pasteurisierte Milch umfassen typischerweise ein Plattenwärmetauschersystem, das die Wärme sowohl während der Erhitzungs- als auch der anschließenden Abkühlungsphase effizient überträgt. Dadurch wird der Energieverbrauch minimiert und gleichzeitig sichergestellt, dass die Milch nach der Pasteurisierung schnell abgekühlt wird, um ein erneutes Wachstum von Bakterien vor dem Verpacken zu verhindern. Molkerei-Milchräume Milchräume dienen als kritische erste Verarbeitungsumgebung am oder in der Nähe der Milchsammelstelle, wo Rohmilch zunächst gekühlt, gefiltert und gelagert wird, bevor sie zu einer zentralen Verarbeitungsanlage transportiert wird. Die richtige Gestaltung des Milchraums und die Auswahl der Ausrüstung wirken sich direkt auf die Rohmilchqualität aus, da falsche Kühlraten oder eine verzögerte Verarbeitung dazu führen können, dass sich das Bakterienwachstum beschleunigt, bevor die Milch überhaupt die formalen Verarbeitungsstufen erreicht. Ein effektiver Milchraumbetrieb umfasst in der Regel eine schnelle Abkühlung auf unter 4 Grad Celsius innerhalb eines kurzen Zeitfensters nach dem Melken sowie eine regelmäßige Gerätehygiene, um Kontaminationen zu verhindern, die den gesamten nachgelagerten Produktionsprozess beeinträchtigen könnten. Da die Bedingungen im Milchraum die Grundqualität des Rohmaterials festlegen, das in die breitere Produktionslinie gelangt, zahlt sich die Investition in zuverlässige Kühl- und Lagerausrüstung in dieser Phase über die gesamte Verarbeitungskette aus. Produktionslinie für die Fermentation von Joghurt Die Joghurtherstellung bringt im Vergleich zur Flüssigmilchverarbeitung eine zusätzliche Komplexitätsebene mit sich, da sie eine kontrollierte Fermentationsphase erfordert, in der bestimmte Bakterienkulturen Milchzucker in Milchsäure umwandeln, was dem Joghurt seinen charakteristischen würzigen Geschmack und seine verdickte Textur verleiht. Dieser Fermentationsprozess erfordert eine präzise Temperaturkontrolle, die typischerweise bei etwa 42 bis 45 Grad Celsius gehalten wird, sowie eine sorgfältig überwachte Fermentationsdauer, um bei jeder Charge eine gleichmäßige Produkttextur und Säure zu erreichen. Nach der Fermentation umfassen Joghurt-Produktionslinien in der Regel Kühlstufen, um die weitere Bakterienaktivität zu stoppen, sobald der gewünschte Säuregehalt erreicht ist, sowie optionale Homogenisierungs- und Geschmackszugabeschritte, abhängig von der spezifischen Produktformulierung. Die in jeder dieser Phasen erforderliche Präzision macht automatisierte Überwachungssysteme besonders wertvoll für die Aufrechterhaltung einer gleichbleibenden Joghurtqualität im kommerziellen Produktionsmaßstab. Vergleich der wichtigsten Milchproduktionslinientypen Die folgende Tabelle fasst die wichtigsten Verarbeitungsunterschiede und typischen Haltbarkeitsergebnisse bei den wichtigsten Milchproduktionslinientypen zusammen. Produktionslinie Verarbeitungstemperatur Typische Haltbarkeitsdauer UHT-Milch 135–150 °C, einige Sekunden Mehrere Monate, Raumtemperatur Pasteurisierte Milch ~72°C, 15 Sekunden 1–3 Wochen, gekühlt Joghurt 42–45°C Gärung 2–4 Wochen, gekühlt Schlüsselfaktoren bei der Bewertung einer Investition in eine Molkereiproduktionslinie Betriebe, die eine Investition in neue oder modernisierte Milchverarbeitungsanlagen in Betracht ziehen, sollten mehrere Betriebsfaktoren bewerten, um sicherzustellen, dass das ausgewählte System mit ihren spezifischen Produktionszielen übereinstimmt. Anforderungen an die Produktionskapazität – bestätigen Sie, dass der Gerätedurchsatz dem aktuellen und erwarteten zukünftigen Bedarf entspricht. Flexibilität der Produktpalette – überlegen Sie, ob die Linie mehrere Produkttypen ohne umfangreiche Umrüstung aufnehmen kann. Automatisierungs- und Überwachungsfunktionen – bewerten Sie Steuerungssysteme, die eine gleichbleibende Qualität über kontinuierliche Produktionsläufe hinweg unterstützen. Hygienische Designstandards – stellen sicher, dass die Ausrüstung die geltenden Lebensmittelsicherheits- und Hygieneanforderungen für die Milchverarbeitung erfüllt. Energieeffizienz – Bewerten Sie die Merkmale der Wärmerückgewinnung und des Energieverbrauchs, die sich auf die langfristigen Betriebskosten auswirken. Aufrechterhaltung einer gleichbleibenden Qualität im gesamten Produktionsprozess Unabhängig davon, welches spezifische Milchprodukt hergestellt wird, bleibt die Einhaltung strenger Hygieneprotokolle und eine konsequente Prozessüberwachung in jeder Phase von entscheidender Bedeutung für die Herstellung sicherer, qualitativ hochwertiger Milchprodukte im kommerziellen Maßstab. Regelmäßige Reinigung und Desinfektion der Geräte, kombiniert mit kontinuierlicher Temperatur- und Qualitätsüberwachung, helfen Betrieben dabei, potenzielle Probleme frühzeitig zu erkennen und die konsistenten Produktstandards aufrechtzuerhalten, die sowohl Aufsichtsbehörden als auch Verbraucher von modernen Milchverarbeitungsbetrieben erwarten.
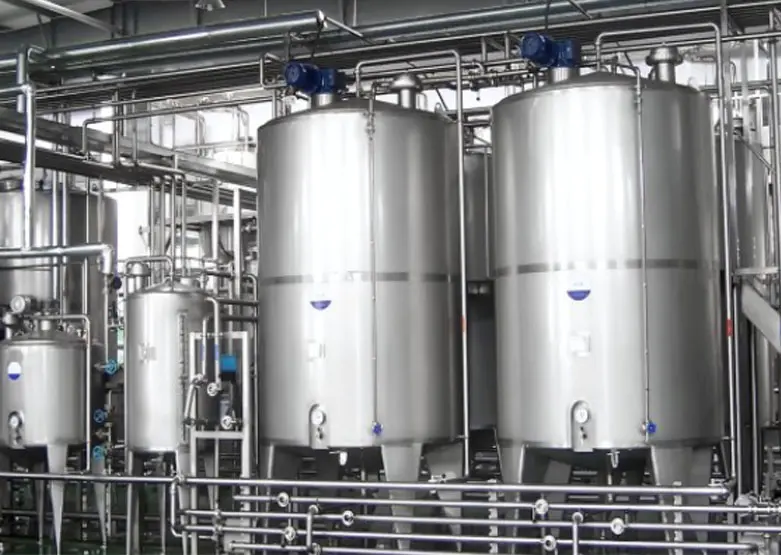
Flüssigkeitsverarbeitungsbetriebe in der Molkerei-, Saft- und Getränke-, Bierbrau-, Chemie- und Biotechnologieindustrie haben alle ein gemeinsames Bedürfnis: zuverlässige Ausrüstung zum vorübergehenden Halten und Mischen von Rohstoffen, Zwischenprodukten oder Fertigwaren vor der nächsten Produktionsstufe. Einschichtige Lagertanks erfüllen diese Rolle effizient und bieten eine unkomplizierte, kostengünstige Lösung für Anlagen, die keine Wärmedämmung oder Ummantelung erfordern, die bei komplexeren Tankkonstruktionen üblich ist. Das Verständnis, wie diese Tanks gebaut sind, wo sie in eine Produktionslinie passen und welche Faktoren die Tankauswahl beeinflussen, hilft Facility Managern und Prozessingenieuren, fundierte Entscheidungen über die Ausrüstung zu treffen. Was ist ein einschichtiger Lagertank? A einschichtiger Lagertank besteht aus einer einwandigen Konstruktion, typischerweise aus Edelstahl, ohne die zusätzliche Mantelschicht, die zu Heiz-, Kühl- oder Isolationszwecken verwendet wird, wie sie bei Tanks mit Doppelmantel oder Dreischicht üblich ist. Diese einfachere Konstruktion macht einschichtige Tanks leichter, kostengünstiger in der Herstellung und einfacher zu reinigen und zu warten, während sie gleichzeitig die Hygienestandards erfüllen, die für Anwendungen in der Lebensmittel-, Getränke- und Pharmaindustrie erforderlich sind. Diese Tanks werden am häufigsten für die vorübergehende Lagerung und Mischung flüssiger Materialien verwendet, die während der Haltezeit keine genaue Temperaturkontrolle erfordern. Dazu gehört die Pufferlagerung zwischen Produktionsstufen, das Mischen von Zutaten, das Aufbewahren von Fertigprodukten vor dem Verpacken oder die Lagerung von Rohstoffen bis zur Weiterverarbeitung. Schlüsselindustrien, die auf einschichtige Tanks angewiesen sind Einschichtige Lagertanks kommen in einer Vielzahl von Produktionsumgebungen vor und stellen jeweils leicht unterschiedliche Anforderungen an Tankdesign, Kapazität und Rührwerk. Milchverarbeitung In Molkereibetrieben werden einschichtige Tanks häufig zur Aufbewahrung von Rohmilch vor der Pasteurisierung, zur Lagerung standardisierter Milch zwischen Verarbeitungsschritten oder zur Pufferung von Fertigprodukten wie aromatisierter Milch oder Sahne vor dem Verpacken verwendet. Da Milchprodukte empfindlich auf Verunreinigungen reagieren, müssen die Tankinnenräume über glatte, polierte Oberflächen verfügen, die die Bakterienbildung minimieren und die Reinigung vereinfachen. Saft- und Getränkeproduktion Saft- und Getränkehersteller verwenden einschichtige Tanks zum Mischen von Konzentraten mit Wasser, zum Mischen von Aromen und Süßungsmitteln und zum Aufbewahren fertiger Getränke vor dem Abfüllen oder Einmachen. In dieser Phase ist häufig Rühren erforderlich, um eine gleichmäßige Verteilung der Zutaten in der Charge sicherzustellen. Bierbrauen Brauereien verwenden einschichtige Tanks üblicherweise als Tanks für helles Bier, Wasserspeichertanks oder Vorratsbehälter für Würze und Fertigbier in Phasen des Prozesses, in denen die Temperaturkontrolle an anderer Stelle im System erfolgt. Diese Tanks unterstützen den flexiblen, mehrstufigen Charakter des Brauens, bei dem die Flüssigkeit zwischen mehreren Gefäßen bewegt wird, bevor sie die Verpackungslinie erreicht. Chemische und biotechnologische Anwendungen In der Chemie- und Biotechnologiebranche dienen einschichtige Tanks als Aufbewahrungsbehälter für Reagenzien, Zwischenlösungen oder Pufferflüssigkeiten, die in Formulierungs- und Produktionsprozessen verwendet werden. Diese Anwendungen erfordern oft eine strenge Materialkompatibilität, da bestimmte Chemikalien spezielle Legierungsqualitäten erfordern, um Korrosion oder unerwünschte Reaktionen mit der Tankoberfläche zu verhindern. Baumaterialien und Designmerkmale Die meisten einschichtigen Lagertanks bestehen aus Edelstahl 304 oder 316, wobei die Güte 316 bei Anwendungen mit korrosiven Chemikalien, Produkten mit hohem Salzgehalt oder strengen pharmazeutischen Anforderungen bevorzugt wird. Die Innenoberflächenbeschaffenheit wird in der Regel anhand eines in Mikrometern gemessenen Ra-Werts angegeben, wobei glattere Oberflächen das Risiko von Produktrückständen und Bakterienwachstum verringern. Die Tankoberseiten können je nach Anwendung flach, gewölbt oder konisch sein, während die Böden häufig geneigt sind, um eine vollständige Entwässerung während der Reinigung und Produktentleerung zu ermöglichen. Zur Standardausstattung gehören Mannlöcher für den internen Zugang, Schaugläser zur visuellen Überwachung, sanitäre Einlass- und Auslassanschlüsse sowie Entlüftungsöffnungen zur Steuerung von Druckänderungen beim Hinzufügen oder Entfernen von Flüssigkeit. Rühroptionen: Mit und ohne Mischen Einschichtige Tanks können mit oder ohne Rührwerk konfiguriert werden, je nachdem, ob der Prozess eine aktive Durchmischung erfordert. Tanks, die ausschließlich zum Aufbewahren oder Puffern einer homogenen Flüssigkeit dienen, z. B. fertige pasteurisierte Milch, die auf die Verpackung wartet, müssen häufig nicht gerührt werden. Im Gegensatz dazu benötigen Tanks, die zum Mischen von Zutaten, zum Auflösen von Pulvern oder zum Aufrechterhalten der Suspension von Partikeln verwendet werden, typischerweise einen Mischer. Zu den gängigen Rührwerkstypen gehören oben montierte Propellermischer für allgemeines Mischen, Ankerrührer für höherviskose Flüssigkeiten und Mischer mit seitlichem Eingang für Tanks mit großem Durchmesser, bei denen eine oben montierte Welle unpraktisch wäre. Die Wahl der Rührgeschwindigkeit und des Flügeldesigns hängt von der Viskosität der Flüssigkeit, der erforderlichen Mischintensität und davon ab, ob bei dem Prozess die Gefahr besteht, dass überschüssige Luft oder Schaum in das Produkt gelangt. Auswahl der richtigen Tankkapazität und -konfiguration Die Tankgröße sollte auf dem Produktionsvolumen, der Chargenhäufigkeit und der zwischen den Verarbeitungsstufen erforderlichen Pufferzeit basieren. Untergroße Tanks können zu Engpässen führen, die die Produktion verlangsamen, während übergroße Tanks die Kapitalkosten und den Platzbedarf erhöhen, ohne einen proportionalen Mehrwert zu schaffen. Bewerbung Typischer Kapazitätsbereich Aufregung nötig Rohmilch-Pufferlager 1.000 bis 20.000 Liter Optional Saftmischung 500 bis 10.000 Liter Erforderlich Helles Bier 1.000 bis 30.000 Liter Normalerweise nicht erforderlich Lagerung chemischer Reagenzien 200 bis 5.000 Liter Hängt von der Formulierung ab Überlegungen zu Wartung und Hygiene Da einschichtige Tanks häufig in der Lebensmittel-, Getränke- und Biotech-Anwendung eingesetzt werden, ist die Hygiene ein zentraler Bestandteil des laufenden Betriebs. Viele Tanks sind für die Unterstützung von Clean-in-Place-Systemen konzipiert, die Reinigungs- und Desinfektionslösungen durch den Tank und die zugehörigen Rohrleitungen zirkulieren lassen, ohne dass eine manuelle Demontage erforderlich ist. Im Tank montierte Sprühkugeln verteilen die Reinigungsflüssigkeit über die Innenflächen und erreichen so Bereiche, die sonst schwer zugänglich wären. Die routinemäßige Inspektion von Dichtungen, Ventilen und Schweißnähten trägt dazu bei, Leckagen und Kontaminationsrisiken zu vermeiden. Betriebe, die streng regulierte Produkte wie Arzneimittel oder Inhaltsstoffe von Säuglingsnahrung verarbeiten, befolgen häufig strengere Validierungsprotokolle, um zu bestätigen, dass die Reinigungszyklen stets den Standards zur Mikrobenkontrolle entsprechen. Wichtige Faktoren, die vor dem Kauf zu bewerten sind Bei der Auswahl des richtigen einschichtigen Speichertanks müssen mehrere praktische Faktoren abgewogen werden, die für die beabsichtigte Anwendung spezifisch sind. Stellen Sie sicher, dass die Materialqualität den chemischen oder biologischen Kompatibilitätsanforderungen der gelagerten Flüssigkeit entspricht. Bestimmen Sie, ob Rühren erforderlich ist, und wählen Sie gegebenenfalls einen geeigneten Mischertyp und eine Motorgröße für die Viskosität der Flüssigkeit aus. Stellen Sie sicher, dass der Tank über ordnungsgemäße Sanitärarmaturen verfügt und Clean-in-Place-Verfahren unterstützt, sofern dies gesetzlich vorgeschrieben ist. Bewerten Sie den Bedarf an Bodenfläche und struktureller Unterstützung, insbesondere bei größeren vertikalen Tanks, die möglicherweise verstärkte Fundamente benötigen. Berücksichtigen Sie bei der Auswahl der Kapazität das zukünftige Produktionswachstum, um eine gewisse Flexibilität zu ermöglichen, ohne erheblich zu viel in ungenutztes Volumen zu investieren. Einschichtige Lagertanks sind nach wie vor eine praktische und vielseitige Wahl für Einrichtungen, die eine zuverlässige Aufnahme- und Mischkapazität ohne die zusätzlichen Kosten und die Komplexität einer thermischen Ummantelung benötigen. Durch die sorgfältige Abstimmung von Tankmaterial, Konfiguration, Rührwerk und Kapazität auf die spezifischen Anforderungen von Molkerei-, Getränke-, Brau-, chemischen oder biotechnologischen Prozessen können Anlagenmanager eine zuverlässige Leistung erzielen und gleichzeitig die Ausrüstungsinvestitionen im Verhältnis zum tatsächlichen Produktionsbedarf halten.
Den gesamten Umfang einer Produktionslinie für die Verarbeitung von Teegetränken verstehen Die kommerzielle Herstellung von Teegetränken umfasst weit mehr als das Aufbrühen einer Kanne Tee und das Verschließen in einer Flasche. Eine vollständig integrierte Produktionslinie für die Verarbeitung von Teegetränken kombiniert präzise Zutatenhandhabung, thermische Behandlung, sterile Abfüllung und automatisierte Verpackung in einem kontinuierlichen Hochleistungssystem. Unabhängig davon, ob es sich bei dem Endprodukt um trinkfertigen grünen Tee (RTD), schwarzen Tee mit Milch oder Kräutertees handelt, folgt die zugrunde liegende Produktionslogik einem strukturierten Ablauf. Das Verständnis jeder Phase hilft Herstellern, Effizienzlücken zu erkennen, die Einhaltung der Lebensmittelsicherheit sicherzustellen und die Produktion zu skalieren, ohne die Produktqualität zu beeinträchtigen. Rohstoffannahme und Vorbehandlung Jeder Produktionslauf beginnt mit der Rohstoffannahme. Trockene Teeblätter, Pflanzenextrakte, Süßstoffe, Zusatzstoffe und Wasser werden entgegengenommen und anhand festgelegter Qualitätsspezifikationen überprüft. Bei Loseblatteinträgen werden Feuchtigkeitsgehalt, Partikelgröße und mikrobielle Belastung beurteilt, bevor die Materialien in den Verarbeitungsbereich gelangen. Ebenso wichtig ist die Wasseraufbereitung, da Leitungs- oder Brunnenwasser durch Umkehrosmose (RO)-Filtration und Entionisierung gereinigt werden muss, um Chlor, Schwermetalle und gelöste Feststoffe zu entfernen, die andernfalls Geschmack und Stabilität verändern würden. Trockene Zutaten werden typischerweise in klimatisierten Silos oder versiegelten Behältern gelagert, um Verklumpungen und Verunreinigungen zu verhindern. Flüssige Zutaten wie konzentrierte Pflanzenextrakte oder Aromastoffe werden in Edelstahltanks mit Rührsystemen aufbewahrt. Die Vorbehandlungsphase legt die Qualitätsbasis für alle nachgelagerten Prozesse fest und macht Lieferantenqualifizierung und Eingangskontrolle zu nicht verhandelbaren Schritten in jeder gut verwalteten Linie. Extraktion und Brauen Die Extraktionsstufe wandelt rohe Teematerialien in eine konzentrierte flüssige Basis um. Industrielle Teeextraktionssysteme lassen sich typischerweise in zwei Kategorien einteilen: Heißwasserextraktion und Kaltbrühextraktion. Bei der Heißwasserextraktion werden je nach Teesorte Temperaturen zwischen 75 °C und 95 °C eingesetzt, um Catechine, Koffein, Theanin und aromatische Verbindungen innerhalb einer kontrollierten Kontaktzeit aufzulösen. Kaltbrühsysteme arbeiten über längere Zeiträume bei Temperaturen unter 20 °C und erzeugen ein weicheres Geschmacksprofil mit geringerer Bitterkeit, erfordern jedoch längere Zykluszeiten und eine größere Tankkapazität. Schlüsselextraktionsparameter Die folgende Tabelle fasst die Standardbetriebsbereiche für gängige Teesorten in einem kontinuierlichen Heißextraktionssystem zusammen: Teesorte Extraktionstemperatur (°C) Kontaktzeit (min) Tee-zu-Wasser-Verhältnis Grüner Tee 75–80 3–6 1:80 bis 1:100 Schwarzer Tee 88–95 4–8 1:60 bis 1:80 Oolong-Tee 82–88 4–7 1:70 bis 1:90 Kräutertee 90–95 5–10 1:50 bis 1:70 Nach der Extraktion durchläuft die Flüssigkeit eine Filterstufe, die verbrauchte Blätter und suspendierte Feststoffe entfernt. Üblicherweise werden kontinuierliche Bandpressen, Zentrifugen oder Rahmenfilter verwendet, gefolgt von einer sekundären Mikrofiltrationsmembran, um die von handelsüblichem Flaschentee erwartete Klarheit zu erreichen. Mischung, Standardisierung und Formelanpassung Sobald die Basisteeflüssigkeit zubereitet ist, gelangt sie in einen Mischtank, wo je nach Produktformel Süßstoffe, Säuren, Stabilisatoren, Vitamine oder Aromen hinzugefügt werden. Automatisierte Dosiersysteme verwenden Durchflussmesser und Wägezellen, um sicherzustellen, dass jede Zutat innerhalb enger Toleranzbereiche hinzugefügt wird. Bei Milchtee-Varianten werden Emulgiergeräte verwendet, um fetthaltige Milch- oder Pflanzenzutaten gleichmäßig in der flüssigen Matrix zu verteilen. Die Standardisierung umfasst die Anpassung des Brix (Zuckergehalt), des pH-Werts und des Brix-zu-Säure-Verhältnisses, um das angestrebte sensorische Profil zu erfüllen. Inline-Refraktometer und pH-Sensoren liefern Echtzeit-Feedback an das Steuerungssystem und ermöglichen so automatische Korrekturen, bevor das Produkt zur thermischen Verarbeitung gelangt. In dieser Phase findet ein Großteil der Chargenkonsistenzarbeit statt und erfordert eine enge Koordination zwischen dem Rezepturteam und den Produktionsmitarbeitern. Thermische Verarbeitung: Pasteurisierung und UHT Die thermische Behandlung ist der wichtigste Lebensmittelsicherheitsschritt in der gesamten Produktionslinie für die Verarbeitung von Teegetränken. Je nach Verpackungsformat und gewünschter Haltbarkeitsdauer kommen im Wesentlichen zwei Methoden zum Einsatz: HTST-Pasteurisierung (kurze Hochtemperatur-Pasteurisierung): Das Produkt wird mit einem Plattenwärmetauscher 15–30 Sekunden lang auf ca. 85–95 °C erhitzt und dann schnell abgekühlt. Diese Methode eignet sich für Heißabfüllung von Glasflaschen und PET-Behältern mit Aluminiumdeckeln und erreicht eine Haltbarkeit von 6 bis 12 Monaten bei Umgebungstemperatur. UHT-Verarbeitung (Ultrahochtemperatur): Das Produkt erreicht 2–6 Sekunden lang eine Temperatur von 130–145 °C und eliminiert so alle vegetativen Organismen und die meisten Sporen. Die UHT-Behandlung wird mit aseptischen Abfüllsystemen kombiniert, um eine längere Haltbarkeit von 12–18 Monaten ohne Kühlung zu erreichen, was sie ideal für Tetra Pak-Kartons und aseptische PET-Formate macht. Die Wahl zwischen diesen beiden Methoden wirkt sich nicht nur auf die Ausrüstungsinvestition, sondern auch auf das Geschmacksprofil des Endprodukts aus. UHT-behandelte Tees entwickeln aufgrund von Maillard-Reaktionen bei erhöhten Temperaturen häufig eine gekochte Note, die durch Rezepturanpassungen oder Geschmacksmaskierungsmittel in den Griff bekommen werden muss. Füll- und Verschließsysteme Beim Abfüllen muss die bei der thermischen Verarbeitung hergestellte Sterilität gewahrt bleiben. Drei Abfüllansätze sind branchenweit Standard: Heißabfüllung: Das Produkt wird bei 85–90°C direkt in vorgeformte PET- oder Glasbehälter abgefüllt. Die Restwärme sterilisiert den Kopfraum des Behälters. Nach dem Verschließen werden die Behälter kurz umgedreht, um das Innere der Kappe zu sterilisieren, und dann durch einen Kühltunnel geleitet. Dieses System verursacht geringere Ausrüstungskosten, schränkt jedoch die Behälterkonstruktion aufgrund von thermischen Kontraktionseffekten ein. Kaltabfüllung mit Tunnelpasteurisierung: Das Produkt wird kalt in verschlossene Behälter abgefüllt, die anschließend durch einen Tunnelpasteur geleitet werden. Diese Methode ermöglicht flexiblere Behälterformen, erhöht jedoch die Energiekosten und den Platzbedarf. Aseptische Abfüllung: Behälter und Verschlüsse werden separat mit Wasserstoffperoxid oder UV-Behandlung sterilisiert und die Befüllung erfolgt in einer Reinraumumgebung der Klasse 100. Dies ist die kapitalintensivste Option, bietet aber die beste Produktstabilität und die größte Kompatibilität mit den Verpackungsformaten. Die Genauigkeit des Füllvolumens wird durch Inline-Kontrollwaagen oder Durchflussmesser überwacht, wobei automatische Aussortierungssysteme unter- oder überfüllte Behälter entfernen, bevor sie die Versiegelungseinheit erreichen. Etikettierung, Codierung und Sekundärverpackung Nach dem Verschließen durchlaufen die Behälter Etikettiermaschinen, die druckempfindliche, Schrumpfschlauch- oder Klebeetiketten mit präziser Ausrichtung anbringen. Hochgeschwindigkeits-Tintenstrahl- oder Lasercodierer drucken Chargennummern, Herstellungsdaten und Mindesthaltbarkeitsdaten direkt auf Behälter oder Verschlüsse. Optische Inspektionssysteme prüfen auf fehlende Etiketten, schiefe Anbringung und unleserliche Codes, bevor die Behälter in die Sekundärverpackung gelangen. Bei der Sekundärverpackung werden einzelne Behälter zu Sammelpackungen zusammengefasst, in Kartons eingelegt oder in Schrumpffolie eingewickelt. Automatisierte Kartonaufrichter, Produktförderer und Kartonpacker formen und füllen Versandkartons mit einer Geschwindigkeit, die mit dem vorgeschalteten Abfüllsystem synchronisiert ist. Palettierroboter stapeln Kartons nach vorprogrammierten Mustern auf Paletten, um die Ladungsstabilität und die Stapeleffizienz im Lager zu optimieren. Integration der Qualitätskontrolle auf ganzer Linie Modern Produktionslinien für die Verarbeitung von Teegetränken Integrieren Sie die Qualitätskontrolle in jede Phase, anstatt sich ausschließlich auf die Endkontrolle zu verlassen. Zu den kritischen Kontrollpunkten gehören die Extraktionstemperatur und -zeit, die Trübung nach der Filtration, der Brix- und pH-Wert der Mischung, die Letalität des thermischen Prozesses (F-Wert oder entsprechende logarithmische Reduzierung), das Füllgewicht und die Integrität der Versiegelung. Jeder dieser Parameter wird vom SCADA- oder SPS-System protokolliert und zur Chargenrückverfolgbarkeit gespeichert. Sensorische Bewertungsgremien bewerten Geschmack, Farbe und Aroma jeder Produktionscharge anhand standardisierter Protokolle. Mikrobiologische Tests der zurückbehaltenen Proben bestätigen die Sterilität, bevor das Produkt das Lager verlässt. Für Exportmärkte umfassen zusätzliche Compliance-Prüfungen Schwermetallgrenzwerte, Pestizidrückstandswerte im Tee-Input und Verpackungsmigrationstests. Überlegungen zur Automatisierung und Linienintegration Die Linieneffizienz in einer Teegetränke-Produktionsanlage wird nicht nur von der Geschwindigkeit der einzelnen Maschinen bestimmt, sondern auch davon, wie gut jede Stufe integriert ist. Pufferspeicher zwischen Entnahme und Befüllung schützen vor Verzögerungen im Vorlauf. Automatisierte CIP-Systeme (Clean-in-Place) durchlaufen zwischen den Produktionsläufen die Prozessleitungen durch Laugen-, Säure- und Spülsequenzen, wodurch Ausfallzeiten minimiert und das Risiko einer Kreuzkontamination verringert werden. Durch die OEE-Verfolgung (Overall Equipment Effectiveness) können Betriebsteams Verfügbarkeitsverluste, Geschwindigkeitsverluste und Qualitätsverluste separat quantifizieren und so gezielte Verbesserungsmaßnahmen anstelle umfassender Kapazitätserweiterungen ermöglichen. Durch die Wahl der richtigen Kombination aus thermischer Behandlung, Abfülltechnik und Behälterformat schon frühzeitig in der Projektentwurfsphase können kostspielige Nachrüstungen später vermieden werden. Hersteller, die von 5.000 Flaschen pro Stunde auf 30.000 Flaschen pro Stunde skalieren, stehen nicht nur vor Herausforderungen bei der Gerätedimensionierung, sondern auch mit Änderungen bei der CIP-Sequenzierung, der Versorgung und der Dokumentation des Qualitätssystems. Die Planung der Produktionslinie als integriertes System von Anfang an ist das, was eine nachhaltige Skalierung von einer reaktiven Problemlösung unterscheidet.
Schlüsselphasen in einer Produktionslinie für die Verarbeitung von Beerenpüree A Produktionslinie für Beerenpüree Rohes Obst durchläuft eine Reihe mechanischer und thermischer Verarbeitungsschritte, um ein glattes, haltbares Püree zu erzeugen, das für die Verwendung in Säften, Joghurt, Marmeladen, Backfüllungen oder Getränkekonzentraten geeignet ist. Der allgemeine Ablauf reicht vom Sortieren und Waschen über das Zerkleinern und Zerkleinern bis zu den Raffinierungsstufen, in denen Kerne und Schalen entfernt werden, gefolgt von der Pasteurisierung und der endgültigen Abfüllung in Lager- oder Versandbehälter. Jeder Schritt in dieser Abfolge wirkt sich direkt auf die Textur, die Farbbeständigkeit und die mikrobielle Sicherheit des Endprodukts aus, weshalb die Auswahl der Ausrüstung in jedem Schritt den spezifischen Eigenschaften der verarbeiteten Beerensorte entsprechen muss. Beeren stellen im Vergleich zu festeren Früchten besondere Herausforderungen bei der Verarbeitung dar, da sie einen hohen Feuchtigkeitsgehalt, eine empfindliche Schalenstruktur und in vielen Fällen im Fruchtfleisch eingebettete kleine Kerne aufweisen, die ohne übermäßigen Verlust an verwertbarem Fruchtfleisch abgetrennt werden müssen. Eine gut konzipierte Produktionslinie berücksichtigt diese Eigenschaften in jeder Phase, anstatt sich auf allgemeine Obstverarbeitungsgeräte zu verlassen, die die Beeren möglicherweise nicht effizient verarbeiten. Rohe Beeren sortieren, waschen und zubereiten Der erste Schritt jeder Beerenpüree-Linie besteht darin, beschädigte Früchte, Stängel, Blätter und Fremdkörper vor dem Waschen zu entfernen, da die Verarbeitung kontaminierter oder verdorbener Früchte die gesamte nachgelagerte Charge beeinträchtigen kann. Optische Sortiermaschinen, die Kameras und manchmal Nahinfrarotsensoren verwenden, um Farb- und Oberflächenfehler zu erkennen, werden in größeren Produktionslinien immer häufiger eingesetzt, da sie Schimmel, unreife Früchte oder Fremdstoffe viel schneller und konsistenter erkennen können als eine manuelle Inspektion allein. Nach dem Sortieren durchlaufen die Beeren normalerweise ein Blasen- oder Sprühwaschsystem, das Schmutz und Oberflächenrückstände entfernt, ohne die empfindlichen Früchte zu beschädigen. Blasenwascher verwenden aufsteigende Luftblasen, um die Früchte in einem Wasserbad sanft zu bewegen. Dies wird im Allgemeinen gegenüber Hochdrucksprühsystemen für weiche Beeren wie Himbeeren oder Brombeeren bevorzugt, die durch direkte Wasserstrahleinwirkung beschädigt werden können. Zerkleinerung, Enzymbehandlung und Raffinierung Nach der Reinigung gelangen die Beeren in die Zerkleinerungs- und Zerkleinerungsphase, wo mechanische Rührgeräte oder Zerkleinerungswalzen die Früchte zu einem groben Brei zerkleinern. Dieser rohe Brei enthält noch Kerne, Schalenfragmente und in einigen Fällen Stiele, die entfernt werden müssen, bevor das Püree seine endgültige glatte Konsistenz erreicht. Pektinase-Enzymbehandlung Viele Beerensorten, insbesondere Erdbeeren und Heidelbeeren, enthalten Pektin, das die Maische verdickt und es schwieriger macht, Kerne und Schalen beim Raffinieren effizient zu trennen. Durch die Zugabe des Enzyms Pektinase in dieser Phase wird die Pektinstruktur aufgebrochen, wodurch die Viskosität verringert und die Saft- und Fruchtfleischausbeute während des anschließenden Raffinierungsschritts verbessert wird. Enzymdosierung und Reaktionszeit müssen sorgfältig kontrolliert werden, da sowohl eine unzureichende als auch eine übermäßige Behandlung die Textur und Farbstabilität des endgültigen Pürees beeinträchtigen können. Entsteinungs- und Entkernungsausrüstung Nach der Enzymbehandlung durchläuft die Maische eine Raffinierungsmaschine, oft auch Paddelfinisher oder Schneckenpresse genannt, die das Fruchtfleisch durch ein perforiertes Sieb drückt, während Kerne, Schalenfragmente und alle verbleibenden Stiele abgetrennt und separat ausgetragen werden. Die Größe der Siebmaschen wird auf der Grundlage der gewünschten Endtextur ausgewählt, wobei feinere Siebe ein glatteres Püree auf Kosten einer etwas geringeren Gesamtausbeute erzeugen, da bei engeren Mascheneinstellungen zwangsläufig ein Teil des verwendbaren Fruchtfleisches zusammen mit den Samen- und Schalenabfällen ausgetragen wird. Vergleich von Pasteurisierungs- und aseptischen Abfüllmethoden Eine Wärmebehandlung ist erforderlich, um verderbniserregende Mikroorganismen und Enzyme zu deaktivieren, die andernfalls während der Lagerung die Farbe und den Geschmack des Pürees weiter beeinträchtigen würden. Die gewählte Methodee wirkt sich sowohl auf die Haltbarkeit als auch auf die für die Produktionslinie erforderlichen Ausrüstungsinvestitionen aus. Method Typische Temperatur Auswirkungen auf die Haltbarkeit HTST-Pasteurisierung 85°C bis 95°C, kurze Haltezeit Kühllagerung, Wochen bis Monate Aseptische Verarbeitung 90°C bis 110°C, ultrakurzer Halt Lagerung bei Raumtemperatur, bis zu 12 Monate Heißabfüllung 85°C bis 90°C beim Abfüllen Lagerung bei Raumtemperatur, mehrere Monate Die aseptische Verarbeitung erfordert höhere Investitionen in die Ausrüstung, da das Püree nach der Wärmebehandlung schnell abgekühlt und in einer vollständig geschlossenen sterilen Umgebung in vorsterilisierte Verpackungen abgefüllt werden muss, um eine erneute Kontamination zu verhindern. Diese Methode wird im Allgemeinen von größeren Betrieben bevorzugt, die große Industriekunden beliefern, da die längere Haltbarkeitsdauer bei Umgebungstemperatur die Logistik vereinfacht und den Bedarf an Transport und Lagerung in der Kühlkette verringert. Überlegungen zur Ausrüstung für verschiedene Beerenarten Verschiedene Beerensorten erfordern Anpassungen der Geräteeinstellungen und manchmal völlig unterschiedliche Maschinenkonfigurationen, um effizient verarbeitet zu werden. Erdbeeren mit ihrer relativ großen Größe und dem weicheren Fruchtfleisch benötigen im Allgemeinen schonendere Zerkleinerungswalzen mit größerem Abstand, um eine übermäßige Samenzerkleinerung zu vermeiden, die bei zu aggressivem Zerkleinern der Samen bittere Aromen in das fertige Püree einbringen kann. Blaubeeren erfordern aufgrund ihrer geringen Größe und härteren Schale oft eine feinere anfängliche Zerkleinerungsstufe, profitieren aber von einer weniger aggressiven Raffinierung, da ihre Kerne klein genug sind, dass die vollständige Entfernung für die Textur des Endprodukts weniger entscheidend ist. Himbeeren und Brombeeren erfordern aufgrund ihrer zahlreichen kleinen, harten Kerne eine sorgfältige Samentrennung, die sich negativ auf das Mundgefühl auswirken können, wenn sie nicht ausreichend gefiltert werden. Aufgrund ihres weicheren Fruchtfleisches und ihrer höheren Anfälligkeit für Druckstellen und schneller Oxidation müssen Erdbeeren in der gesamten Linie sanfter mechanisch behandelt werden. Cranberries sind fester und säurehaltiger und erfordern oft einen längeren Vorbehandlungsschritt durch Zerkleinern oder Dämpfen, um die Schale weicher zu machen, bevor ein wirksames Zerkleinern erfolgen kann. Heidelbeeren profitieren von einer farbschützenden Handhabung, da ihre Anthocyanpigmente empfindlich auf Oxidation und längere Einwirkung von Metallverarbeitungsoberflächen reagieren. Einhaltung von Hygiene- und Lebensmittelsicherheitsstandards Beerenpüree-Produktionslinien müssen von Anfang an unter Berücksichtigung von Reinigung und Hygiene konzipiert werden, da Fruchtfleischreste, die in Maschinenspalten zurückbleiben, zwischen den Produktionsläufen schnell zu einem Nährboden für Schimmel und Bakterien werden können. Die Edelstahlkonstruktion der gesamten Linie in Kombination mit hygienischen Tri-Clamp-Anschlüssen anstelle von Rohrgewindeverbindungen ermöglicht eine deutlich schnellere und gründlichere Demontage und Reinigung zwischen den Chargen. In vielen Einrichtungen werden Clean-in-Place-Systeme eingesetzt, die Reinigungs- und Desinfektionslösungen durch geschlossene Abschnitte der Linie zirkulieren lassen, ohne dass eine vollständige manuelle Demontage erforderlich ist. Dadurch werden sowohl die Arbeitszeit als auch das Risiko einer unvollständigen Reinigung in schwer zugänglichen Bereichen reduziert. Regelmäßige mikrobielle Tests sowohl des Rohmaterials als auch der fertigen Püree-Chargen, kombiniert mit dokumentierten Reinigungsplänen, unterstützen die Einhaltung von Lebensmittelsicherheitszertifizierungen wie HACCP oder BRC, die viele gewerbliche Käufer verlangen, bevor sie sich bereit erklären, Püree von einem bestimmten Lieferanten zu beziehen. Maximierung des Ertrags und Reduzierung von Abfall Um die nutzbare Püree-Ausbeute zu maximieren und gleichzeitig den Abfall während der Raffinierungsphase zu minimieren, müssen Siebmaschenauswahl, Enzymdosierung und Maschinendurchsatzgeschwindigkeit gegen die gewünschte endgültige Texturspezifikation abgewogen werden. Ein zu schneller Betrieb der Raffinationsanlage kann dazu führen, dass überschüssiges, nutzbares Fruchtfleisch im Samen- und Schalenaustragsstrom zurückbleibt, während ein zu langsamer Betrieb die Gesamtproduktionskapazität verringert, ohne den Ertrag zwangsläufig weiter zu steigern. Viele Betriebe nehmen in regelmäßigen Abständen Proben und analysieren ihren Samen- und Schalennebenproduktstrom, um sicherzustellen, dass die Ertragsverluste innerhalb eines akzeptablen Bereichs bleiben, und passen die Siebgröße oder die Enzymbehandlungszeit an, wenn die Verluste zu steigen beginnen. Nebenproduktströme aus der Raffinierungsphase, einschließlich Samen und Schalen, werden von einigen Verarbeitern zunehmend in Sekundärprodukte wie Fruchtfaserzusätze oder natürliche Farbstoffextrakte umgewandelt, wodurch aus den zuvor anfallenden Kosten für die Abfallentsorgung eine zusätzliche Einnahmequelle für den Betrieb wird.
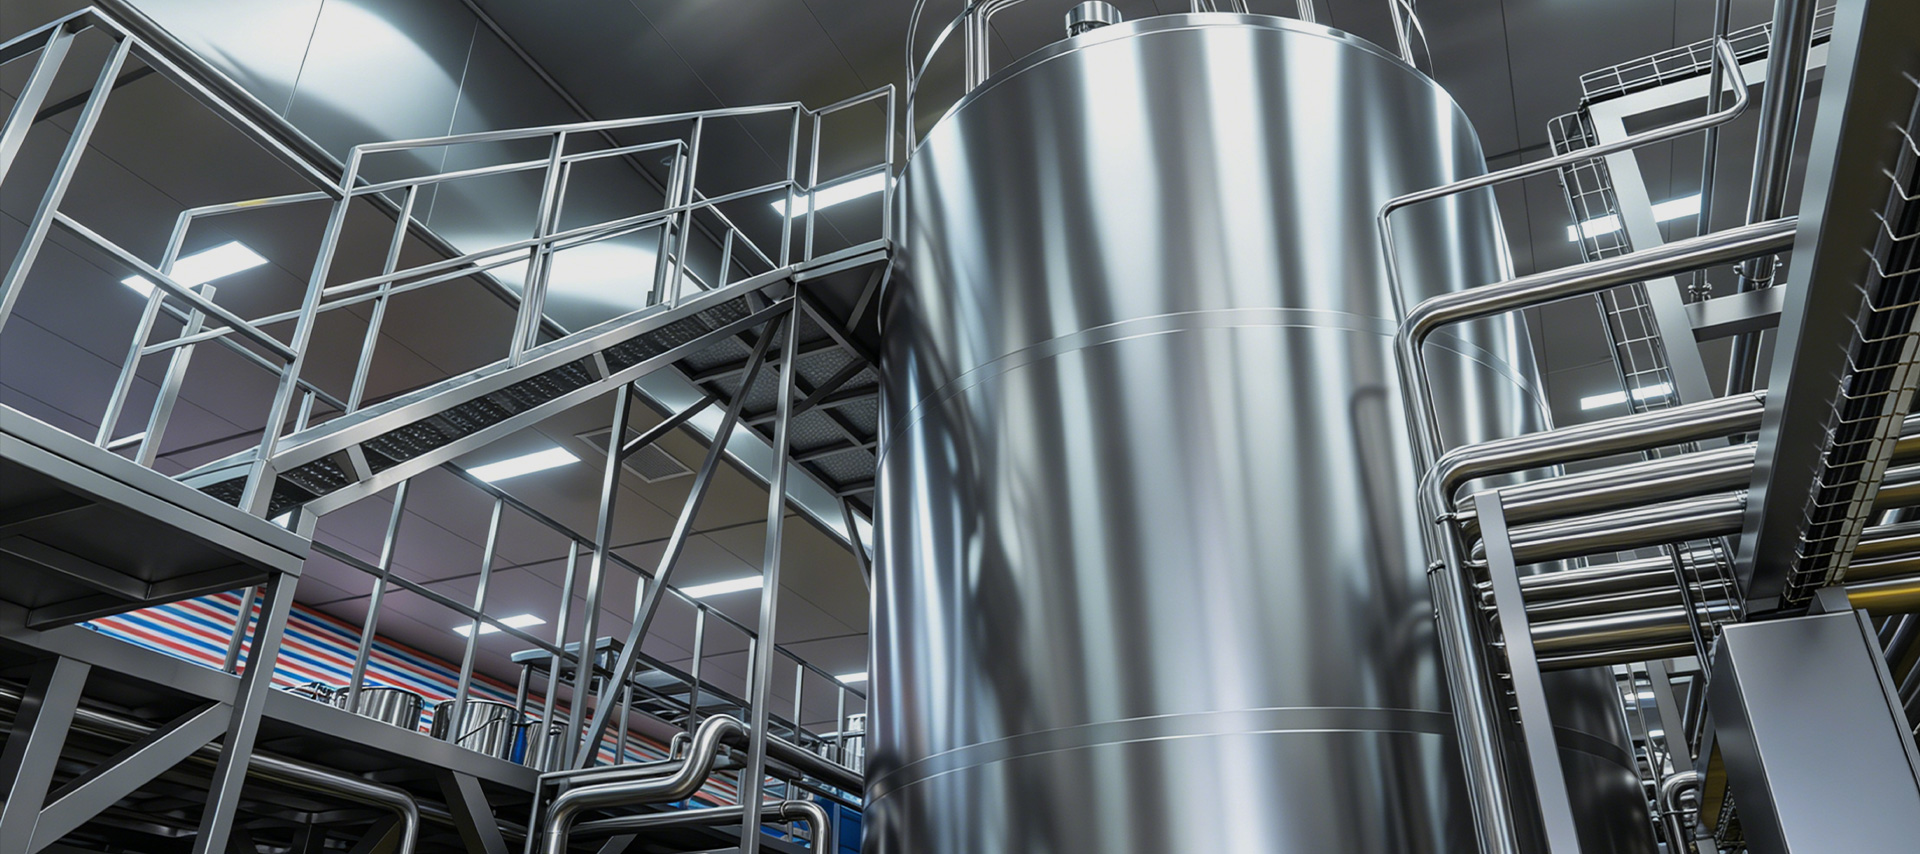
In großen Molkereien und Milchverarbeitungsbetrieben wird die Rohmilchqualität nicht nur von der Herde bestimmt, sondern auch von dem, was in den Stunden zwischen Melken und Verarbeitung passiert. Temperaturkontrolle, hygienische Lagerbedingungen und gleichmäßiges Rühren während der Lagerung wirken sich alle direkt auf die Bakterienzahl, die Stabilität der Fettkügelchen und die sensorischen Eigenschaften der Milch aus, die letztendlich beim Verbraucher ankommt. Ein großer Milchlagertank im Freien ist das zentrale Element der Infrastruktur, das dieses kritische Fenster steuert, und die richtige Auswahl, Installation und Bedienung ist eine der folgenreichsten Entscheidungen, die ein Molkereibetriebsleiter treffen wird. Dieser Artikel bietet eine detaillierte, praktische Untersuchung von große Milchlagertanks im Freien – ihre Designmerkmale, Schlüsselkomponenten, Größenüberlegungen, Betriebsanforderungen und Eignung für Anwendungen außerhalb der Milchwirtschaft, einschließlich der Lagerung von Lebensmitteln und pharmazeutischen Flüssigkeiten. Warum die Installation im Freien bestimmte Designstandards erfordert Im Gegensatz zu Innensilotanks, die in temperaturkontrollierten Verarbeitungshallen installiert sind, sind Milchlagertanks im Freien direkter Sonneneinstrahlung, Schwankungen der Umgebungstemperatur, Regenfällen, Wind und in manchen Klimazonen Frost oder extremer Hitze ausgesetzt. Aufgrund dieser Umweltbelastungen sind die Designanforderungen wesentlich anspruchsvoller als bei Indoor-Äquivalenten mit gleicher Kapazität. Die Außenhülle eines Milchlagertanks für den Außenbereich besteht aus lebensmittelechtem Edelstahl 304 oder 316L mit einer polierten Innenoberfläche (typischerweise Ra ≤ 0,8 µm), um die Anhaftung von Bakterien zu minimieren und eine effektive Reinigung zu ermöglichen. Zwischen der Innen- und Außenschale wird eine hochdichte Polyurethanschaumisolierung – typischerweise 100 bis 150 mm dick – unter Druck eingespritzt, um eine nahtlose, hohlraumfreie Wärmebarriere zu bilden. Diese Isolierschicht ermöglicht es dem Tank, die Milchtemperaturen bei oder unter 4 °C zu halten, selbst wenn die Umgebungstemperatur 35 °C übersteigt, ohne dass der Kompressor ständig laufen muss. Die Außenverkleidung besteht normalerweise aus einer matten oder gebürsteten Edelstahlhaut oder einer aluminisierten Platte, die die Sonnenwärme reflektiert. In Regionen mit hoher UV-Intensität werden teilweise zusätzlich reflektierende Beschichtungen oder Sonnenschutzmittel über dem Tankdom angebracht, um die thermische Belastung der Kälteanlage zu reduzieren. Beinstützen und Grundrahmen sind für die Bodenverankerung im Freien konzipiert und verfügen über Vorkehrungen für die Entwässerung und den Schutz vor Schädlingen auf Fundamentebene. Kernkomponenten und ihre Funktionen Ein gut spezifizierter großer Milchlagertank im Freien integriert mehrere Systeme, die zusammenarbeiten, um die Milchqualität aufrechtzuerhalten, einen sicheren Betrieb zu ermöglichen und die Einhaltung gesetzlicher Vorschriften zu unterstützen. Folgende Komponenten sind bei Industriegeräten Standard: Kühl- und Kühlsystem Das Kühlsystem besteht aus einer Verdampferschlange, die direkt an die Außenfläche der Tankinnenwand geschweißt ist – eine Konstruktion, die als Direktexpansion (DX) oder Direktkühlung bekannt ist. Das Kältemittel zirkuliert durch diese Spulen und absorbiert die Wärme der Milch, wodurch sie schnell abgekühlt wird. Die Kompressoreinheit und der Kondensator sind separat montiert, entweder auf einer Plattform neben dem Tank oder auf einem Gestell daneben. Bei sehr großen Tanks (über 50.000 Liter) werden manchmal indirekte Kühlkreisläufe auf Glykolbasis anstelle von DX-Systemen verwendet, da sie die Versorgung mehrerer Tanks mit einem einzigen Kühler ermöglichen und das Risiko einer Kältemittelverunreinigung im Falle eines Registerlecks verringern. Rührsystem Milch ist keine homogene Flüssigkeit – Fettkügelchen sind weniger dicht als die wässrige Phase und werden innerhalb von 30 bis 60 Minuten aufschäumen, wenn die Milch ungestört bleibt. Ein Rührsystem verhindert diese Entmischung und sorgt zudem für eine gleichmäßige Temperaturverteilung im gesamten Tankvolumen. Die meisten großen Außentanks verwenden ein motorisiertes Rührwerk mit geringer Scherung, das durch den oberen oder seitlichen Mannloch montiert wird, mit Edelstahl-Paddel- oder Propellerlaufrädern, die auf den Tankdurchmesser abgestimmt sind. Die Rührgeschwindigkeit beträgt typischerweise 10 bis 30 U/min – schnell genug, um die Homogenität aufrechtzuerhalten, langsam genug, um eine Beschädigung der Fettkügelchen oder das Eindringen von Luft zu vermeiden, was die Oxidation und die Entwicklung von Fehlgeschmack fördern würde. CIP-Waschsystem Das integrierte Clean-In-Place (CIP)-Waschsystem ermöglicht die Reinigung und Desinfektion des Tankinneren ohne Demontage mithilfe automatischer Sprühkugeln oder rotierender Strahlköpfe, die im Tankdom montiert sind. Ein Standard-CIP-Zyklus für einen Milchlagertank umfasst eine Vorspülung mit kaltem Wasser, um restliche Milch auszuspülen, eine alkalische Wäsche (typischerweise 1–2 % NaOH-Lösung bei 70–75 °C) zur Entfernung von Protein- und Fettablagerungen, eine Zwischenspülung, eine Säurewäsche (0,5–1 % Salpeter- oder Phosphorsäure) zur Auflösung von Mineralablagerungen und eine abschließende Desinfektionsspülung. Der gesamte Zyklus dauert typischerweise 45 bis 90 Minuten und wird von einer SPS-basierten CIP-Steuerung mit automatischer Ventilsequenzierung und Leitfähigkeitsüberprüfung des Spülwassers gesteuert. Instrumente zur Temperaturanzeige und -überwachung Die Lagertemperatur der Milch ist sowohl im Rahmen der Lebensmittelsicherheitsgesetze als auch der Standards der Milchindustrie ein kritischer Kontrollpunkt. Große Außentanks sind mit PT100-Widerstandstemperaturdetektoren (RTDs) auf mehreren Höhen innerhalb des Tanks ausgestattet – normalerweise am Boden, in der Mitte und nahe der Oberseite –, um eine gleichmäßige Kühlung über das gesamte Volumen zu gewährleisten. Digitale Temperaturanzeigen sind auf Augenhöhe des Bedieners an der Außenseite des Tanks angebracht und in modernen Anlagen werden Temperaturdaten in Echtzeit an ein zentrales SCADA- oder Farm-Management-System übertragen. Hochtemperatur-Alarmrelais lösen akustische und visuelle Alarme aus, wenn die Milchtemperatur über einen voreingestellten Schwellenwert (typischerweise 6 °C) steigt, sodass Bediener eingreifen können, bevor die Produktsicherheit gefährdet wird. Flüssigkeitsstandanzeiger und Schauglas Die genaue Überwachung des Flüssigkeitsstands erfüllt sowohl Betriebs- als auch Sicherheitsfunktionen. Extern montierte Schwimmer- oder druckbasierte Füllstandstransmitter liefern kontinuierliche Volumenanzeigen auf dem Bedienfeld. Diese Instrumente sind auf die spezifische Tankgeometrie kalibriert und geben Daten sowohl in Prozent als auch in absolutem Volumen (Liter) aus. Ein Schauglasrohr aus Edelstahl mit abgestuften Markierungen an der Tankaußenseite ermöglicht eine direkte visuelle Gegenkontrolle der Füllstandsanzeige und ist besonders nützlich bei der Milchannahme oder dem Milchtransfer. Einige Installationen verfügen außerdem über einen Alarm für hohen Füllstand, um Überfüllung und Verschütten zu verhindern. Beleuchtungs- und Zugangsbestimmungen Durch die obere Kuppel ist eine interne LED-Beleuchtung angebracht, um das Tankinnere bei Inspektion, Probenahme oder Wartung zu beleuchten. Die Leuchten sind gemäß IP68-Standard abgedichtet, um Feuchtigkeit zu widerstehen, und sind in der Regel LED-Einheiten mit geringer Wärmeentwicklung, um eine lokale Erwärmung der Milchoberfläche zu vermeiden. Der Zugang zum Innenraum erfolgt über einen von oben zugänglichen Mannloch (typischerweise 500 mm Durchmesser bei großen Tanks), der mit einem aufklappbaren, abgedichteten Deckel ausgestattet ist, der zur manuellen Inspektion oder zur CIP-Sprühkopfinstallation geöffnet werden kann. Bei Tanks über 3 Meter Höhe kann auch eine feste oder teleskopierbare Innenleiter eingebaut werden. Richtlinien zur Kapazitätsauswahl und -dimensionierung Die Auswahl der richtigen Tankkapazität hängt von der täglichen Milchaufnahmemenge, der Sammelhäufigkeit und dem Verarbeitungsplan ab. Als praktische Regel gilt, dass die Lagerkapazität mindestens 24 Stunden des Spitzenaufnahmevolumens abdecken sollte, um einen Puffer gegen Verzögerungen bei der Sammlung, Ausfallzeiten der Verarbeitungslinie oder Störungen der Tankerplanung zu bieten. Für große Sammelstationen, die Milch von mehreren Betrieben zusammenfassen, wird häufig eine 48-Stunden-Lagerkapazität angegeben, um Verarbeitungslücken am Wochenende oder an Feiertagen auszugleichen. Einrichtungsskala Tägliche Aufnahmemenge Empfohlene Tankkapazität Typische Konfiguration Mittlere Milchstation 10.000–20.000 l/Tag 20.000–30.000 Liter 1–2 Panzer Großes Sammelzentrum 30.000–60.000 l/Tag 50.000–100.000 L 2–3 Panzer Industrielle Verarbeitungsanlage 100.000 L/Tag Insgesamt 200.000–500.000 Liter Mehrere Tanks in Batterie Die Installation mehrerer Tanks mit mittlerer Kapazität anstelle eines einzelnen, sehr großen Tanks bietet betriebliche Vorteile: Ein Tank kann zur Reinigung oder Wartung außer Betrieb genommen werden, während die anderen in Betrieb bleiben, und eingehende Milch von verschiedenen Betrieben oder Qualitätsstufen kann zur Rückverfolgbarkeit getrennt gelagert werden. Anwendungen außerhalb der Milchwirtschaft: Lagerung von Lebensmitteln und pharmazeutischen Flüssigkeiten Während die Lagerung von Molkereimilch die Hauptanwendung ist, eignen sich die Konstruktionsprinzipien eines großen Milchlagertanks im Freien – hygienische Edelstahlkonstruktion, isoliertes Gehäuse, CIP-Kompatibilität und präzise Temperaturregelung – gleichermaßen für eine Reihe anderer Flüssigkeitslageranwendungen in der Lebensmittel- und Pharmaindustrie. Anlagen, die Fruchtsäfte, Flüssigeier, Speiseöle, Sirupe oder pharmazeutische Zwischenprodukte verarbeiten, verwenden häufig strukturell identische Tanks mit geringfügigen Änderungen an Dichtungsmaterialien, Rührwerksdesign oder Temperatursollwertbereich. Zu den wichtigsten branchenübergreifenden Anwendungen gehören: Gekühlte Lagerung von Säften und Getränkekonzentraten vor dem Mischen oder Abfüllen Vorratstanks für flüssigen Zucker und Glukosesirup in Süßwaren- und Bäckereibetrieben Lagerung von Fermentationsbrühen oder Kulturmedien in pharmazeutischen und biotechnologischen Einrichtungen Lagerung von Roheiflüssigkeit bei 2–4 °C zwischen Brechen und Pasteurisieren in Eierverarbeitungsbetrieben Pufferspeicher für Speiseöl mit Stickstoffüberlagerung zur Verhinderung von Oxidation Bei der Spezifizierung eines Tanks für Nichtmilchanwendungen ist es wichtig, sicherzustellen, dass die Dichtungs- und Dichtungsmaterialien mit der spezifischen zu lagernden Flüssigkeit kompatibel sind. Für säurehaltige oder lösungsmittelhaltige Produkte können Fluorsilikon- oder EPDM-Dichtungen anstelle von Standardsilikon in Milchqualität erforderlich sein. Für viskose Produkte wie dickflüssige Sirupe oder Fruchtpüreekonzentrate müssen möglicherweise auch die Drehmomentspezifikationen des Rührwerks erhöht werden. Operative Best Practices für langfristige Leistung Die Lebensdauer eines großen Milchlagertanks im Freien hängt stark davon ab, wie konsequent er gewartet wird. Nach jeder Entleerung des Tanks müssen CIP-Zyklen durchgeführt werden. Das Auslassen oder Verkürzen von Reinigungszyklen führt zur Bildung von Biofilmen auf den Tankoberflächen, die zunehmend schwieriger zu entfernen sind und letztendlich die Milchqualität beeinträchtigen. Die Konzentrationen und Temperaturen der CIP-Chemikalien sollten durch Titration oder Leitfähigkeitstests überprüft werden und nicht allein anhand der Einstellungen der Dosierpumpe angenommen werden. Ebenso wichtig ist die Wartung des Kühlsystems. In den Kondensatorschlangen von Außenanlagen sammeln sich Staub, Insekten und Schmutz an, was die Effizienz des Wärmeaustauschs verringert und die Betriebsstunden des Kompressors verlängert. Eine monatliche Sichtprüfung und Druckluftreinigung der Kondensatorlamellen in Kombination mit einer vierteljährlichen Überprüfung der Kältemittelfüllung und einer jährlichen Analyse des Kompressoröls verlängern die Lebensdauer der Geräte erheblich und senken den Energieverbrauch. Die Kalibrierung des Temperaturschreibers sollte mindestens einmal jährlich anhand eines zertifizierten Referenzthermometers durchgeführt werden, um sicherzustellen, dass die aufgezeichneten Temperaturdaten für Lebensmittelsicherheitsaudits rechtlich vertretbar bleiben. Schließlich sollten Tankfundamente und Stützkonstruktionen jährlich auf Korrosion, Setzungen oder Risse überprüft werden, insbesondere in Regionen mit aggressiven Böden oder saisonalem Frostanstieg. Ein Tank, der bereits um ein paar Grad vom Niveau abweicht, kann sich auf die Lagerbelastung des Rührwerks, die Genauigkeit des Flüssigkeitsstandsensors und die vollständige Entleerung während der CIP-Reinigung auswirken – kleine Wartungsinvestitionen auf der Fundamentebene verhindern viel größere Betriebsprobleme nachgelagert.
Wie verwandelt eine Produktionslinie für die Verarbeitung von Steinfruchtpüree frisches Obst in marktreife Produkte? Steinfrüchte – darunter Pfirsich, Aprikose, Pflaume, Kirsche, Mango und Olive – gehören zu den kommerziell wertvollsten Obstkategorien in der globalen Lebensmittel- und Getränkeindustrie. Ihr reichhaltiges Geschmacksprofil, die natürliche Süße und der hohe Nährstoffgehalt machen sie zu idealen Kandidaten für eine breite Palette verarbeiteter Produkte: von reinen Fruchtpürees und aromatisierten Aufstrichen bis hin zu Backfüllungen, Marmeladengrundlagen und Zusatzstoffen in Getränkequalität. Die Umwandlung von frischem Steinobst in ein stabiles, hochwertiges Püree erfordert jedoch eine sorgfältig konstruierte Produktionslinie, die die einzigartigen strukturellen und biochemischen Herausforderungen dieser Früchte berücksichtigt – insbesondere den harten Kern in der Mitte. Dieser Artikel untersucht das Ganze Produktionslinie für die Verarbeitung von Steinfruchtpüree im praktischen Detail und deckt jede Verarbeitungsstufe, die beteiligte Ausrüstung und die spezifischen Produktausgänge ab, die die Linie unterstützen kann. Rohstoffannahme und Vorsortierung Der Produktionsprozess beginnt mit der Annahme und Kontrolle der eingehenden Rohfrüchte. Steinobst ist sehr leicht verderblich und empfindlich gegen Druckstellen. Daher ist eine schnelle und sorgfältige Handhabung bei der Annahme von entscheidender Bedeutung für die Erhaltung der Fruchtfleischqualität und die Minimierung der Oxidation. Bei der Lieferung werden die Fruchtchargen gewogen, beprobt und auf wichtige Qualitätsparameter wie Brix (Zuckergehalt), pH-Wert, Farbgleichmäßigkeit und sichtbare Fehlerrate getestet. Die Vorsortierung erfolgt auf Rollen- oder Vibrationsförderern, wo beschädigte, überreife oder zu kleine Früchte entfernt werden – entweder manuell oder durch optische Sortiersysteme, die mit Nahinfrarotkameras (NIR) ausgestattet sind. Für Premium-Produktlinien wie Honig-Pfirsich-Püree oder sortenreines Kirschpüree werden in dieser Phase strenge Rohstoffspezifikationen durchgesetzt, um Geschmacks- und Farbkonsistenz im Endprodukt sicherzustellen. Früchte, die die Inspektion bestehen, werden gewaschen, während Ausschussmaterial einer sekundären Verwendung oder der Abfallverarbeitung zugeführt wird. Waschen, Entsteinen und Zermahlen Nach der Sortierung gelangt das Obst in ein mehrstufiges Waschsystem. Dies besteht typischerweise aus einem Flotationstank zum anfänglichen Einweichen und Entfernen von Schmutz, gefolgt von einer Hochdruck-Sprühspülung, um Oberflächenmikroorganismen, agrochemische Rückstände und Bodenpartikel zu entfernen. Die Wassertemperatur und die Dosierung von Chlor oder Ozon im Waschsystem werden gemäß den Protokollen zur Lebensmittelsicherheit und den Compliance-Anforderungen des Exportmarkts gesteuert. Das Entsteinen ist der technisch anspruchsvollste Schritt bei der Steinobstverarbeitung. Der Kern muss vollständig vom Fruchtfleisch getrennt werden, ohne den Püreestrom zu verunreinigen – Kernfragmente stellen ein erhebliches Risiko für die Lebensmittelsicherheit dar. Industrielle Entsteinungsmaschinen für Pfirsiche, Aprikosen und Pflaumen verwenden eine Kombination aus Spaltmessern und rotierenden Bürsten oder Paddeln, um den Kern vom umgebenden Fruchtfleisch zu befreien. Für kleinere Steinfrüchte wie Kirschen sind Hochgeschwindigkeits-Zentrifugalentkerner oder pneumatische Auswurfsysteme besser geeignet. Hartkernfrüchte wie Oliven erfordern einen speziellen Ansatz. Olivenentsteiner verwenden typischerweise gegenläufig rotierende Walzen oder Schneidköpfe, die auf das spezifische Kern-Fruchtfleisch-Verhältnis der zu verarbeitenden Olivensorte kalibriert sind. Unabhängig von der Fruchtart sollte nach dem Entkerner eine Metalldetektions- oder Röntgeninspektionseinheit installiert werden, um zu überprüfen, ob keine Kernfragmente durchgegangen sind. Sobald das Fruchtfleisch entkernt ist, gelangt es zum Pulper-Finisher, der das Gewebe aufbricht und das Püree durch ein Edelstahlsieb presst. Die Größe der Sieböffnungen wird auf der Grundlage der gewünschten Püreetextur ausgewählt: gröbere Siebe (1,0–2,0 mm) für rustikale Produkte oder Produkte in Backwarenqualität, feinere Siebe (0,4–0,8 mm) für glatte Pürees in Getränkequalität. Ein Finisher im zweiten Durchgang verfeinert die Textur weiter und entfernt alle verbleibenden Faser- oder Samenfragmente. Enzyminaktivierung und -mischung Frisches Steinobstpüree enthält natürlich vorkommende Enzyme – insbesondere Polyphenoloxidase (PPO) und Peroxidase –, die bei Gewebezerstörung eine schnelle Bräunung und Geschmacksverschlechterung bewirken. Die Enzyminaktivierung ist daher ein zeitkritischer Schritt, der so schnell wie möglich nach dem Aufschluss erfolgen muss. Die beiden Hauptmethoden, die in industriellen Steinfruchtpüree-Linien verwendet werden, sind: Hot-Break-Verarbeitung: Das Püree wird unmittelbar nach dem Aufschluss mithilfe eines Rohr- oder Schabewärmetauschers schnell auf 85–95 °C erhitzt. Mit dieser Methode entsteht ein stabileres, leuchtenderes Püree mit höherer Viskosität, was es ideal für Backfüllungen und Marmeladenböden macht. Kältepause mit Ascorbinsäure-Dosierung: Das Püree wird bei niedriger Temperatur gehalten und mit Ascorbinsäure (Vitamin C) als Antioxidans behandelt. Durch diesen Ansatz bleiben flüchtige aromatische Verbindungen und frische Geschmacksnoten besser erhalten, weshalb er für Premium-Fruchtpürees und Getränkezusatzstoffe bevorzugt wird. Nach der Enzyminaktivierung gelangt das Püree in die Misch- und Standardisierungsphase. Hier werden Brix und pH-Wert inline gemessen und an die Produktspezifikationen angepasst. Bei aromatisierten Produkten wie Honig-Pfirsich-Püree werden in dieser Phase Süßstoffe, Aromakonzentrate oder Säuerungsmittel über ein im Mischtank integriertes Dosiersystem zugegeben. Das Mischen erfolgt unter kontrollierter Scherung, um eine homogene Verteilung ohne übermäßige Schaumbildung zu gewährleisten. Konzentrations-, Pasteurisierungs- und Konservierungsoptionen Abhängig von der beabsichtigten Anwendung kann Steinobstpüree zu einer konzentrierten Form verarbeitet oder vor der thermischen Behandlung bei natürlichem Brix gehalten werden. Durch die Verdampfungskonzentration mithilfe eines Fallfilmverdampfers wird der Wassergehalt unter Vakuum reduziert, wodurch Pfirsich- oder Aprikosenpüree mit natürlichem Brix (10–14° Brix) typischerweise auf 28–36° Brix für Anwendungen auf Marmeladenbasis gebracht wird. Die Konzentration senkt die Transport- und Lagerkosten und verlängert die Haltbarkeit, während die Geschmacksintensität erhalten bleibt, wenn sie unter Vakuum bei niedrigen Temperaturen durchgeführt wird. Die Pasteurisierung ist der primäre thermische Konservierungsschritt für Steinobstpürees, die nicht für die aseptische Verpackung bestimmt sind. Die folgende Tabelle fasst typische Pasteurisierungsparameter nach Produkttyp zusammen: Produkttyp Pasteurisierungstemp. Haltezeit Verpackungsformat Reines Fruchtpüree (frisch) 85–90°C 15–30 Sek Gekühlter Beutel/Wanne Backfüllung / Marmeladenbasis 90–95°C 30–60 Sek Aseptische Bag-in-Drum-Verpackung Zusatzstoff in Getränkequalität 95–110 °C (UHT) 4–15 Sek Aseptischer Karton / IBC Gefrorenes Püree 85°C vorgefrieren 15 Sek Gefrorener Block / IQF Für Exportmärkte oder Anwendungen, die eine Lagerstabilität bei Umgebungstemperatur erfordern, ist die aseptische Verarbeitung der bevorzugte Weg. Püree wird in einem Kratzwärmetauscher auf UHT-Temperatur erhitzt – wichtig für viskose Produkte, die Standard-Plattenwärmetauscher verderben würden – und dann unter sterilen Bedingungen in vorsterilisierte Beutel, Fässer oder IBCs abgefüllt. Dieses Format dominiert den industriellen Zutatenhandel für Steinfruchtpürees, die in der Joghurt-, Smoothie- und Süßwarenherstellung verwendet werden. Abfüllung, Verpackung und Kühllagerung Der Abfüllschritt muss dem für die jeweilige Produktlinie gewählten Verpackungsformat entsprechen. Aromatisiertes Pfirsichpüree in Einzelhandelsqualität oder Fruchtpackungen zum Direktverzehr werden auf Kolben- oder Rotationsfüllmaschinen mit servogesteuerter Präzision in Becher, Beutel oder Gläser gefüllt. Backfüllungen und Marmeladenböden, die für die Gastronomie bestimmt sind, werden in aseptische Bag-in-Drum-Formate zu 20 kg oder 200 kg abgefüllt, wobei aseptische Beutelfüller mit steriler Stickstoffspülung zur Verhinderung von Oxidation zum Einsatz kommen. Für die Herstellung von gefrorenem Püree werden gefüllte Behälter vor dem Palettieren durch einen Spiralfroster oder einen Blastunnel geleitet, um die Kerntemperatur auf –18 °C oder weniger zu bringen. IQF-Linien (Individually Quick Frozen) werden auch für Steinfruchtpüree-Portionen verwendet und produzieren gefrorene Pellets oder Scheiben, die sich für die portionierte Dosierung in der nachgelagerten Lebensmittelherstellung eignen. Die Gestaltung von Kühllagern ist ein integraler Bestandteil der Produktionslinie. Gekühlte Pürees müssen bei 0–4 °C und kontrollierter Luftfeuchtigkeit gelagert werden, um Kondensation auf der Verpackung zu verhindern. Gefrorene Produkte werden bei –18 °C bis –22 °C gelagert. Eine ordnungsgemäße Lagerrotation nach dem Prinzip „First-In-First-Out“ (FIFO) in Kombination mit der elektronischen Chargenrückverfolgbarkeit stellt sicher, dass kein Produkt vor dem Versand über die angegebene Haltbarkeitsdauer hinaus altert. Anpassung der Linie an verschiedene Steinobstsorten Eine der wichtigsten Designüberlegungen für eine Produktionslinie zur Verarbeitung von Steinobstpüree ist die Flexibilität über verschiedene Obstsorten hinweg. Pfirsiche und Aprikosen haben relativ weiches Fruchtfleisch und freie Kernkonfigurationen, die bei hohem Durchsatz leicht zu handhaben sind. Im Gegensatz dazu gibt es bei Pflaumen oft Haftsteinsorten, bei denen der Kern fest am Fruchtfleisch haftet, was ein höheres Entkernungsdrehmoment und eine sorgfältigere Siebauswahl erfordert. Kirschen sind klein und enthalten viele Anthocyanpigmente, die Geräteoberflächen verfärben können und häufige CIP-Zyklen erfordern. Mango erfordert aufgrund seines langen, groben Fasernetzwerks, das die Finisher-Siebe verstopfen kann, einen zusätzlichen Fasermanagementschritt. Die Verarbeitung von Oliven zu Püree oder Paste bringt aufgrund des hohen Polyphenolgehalts und der unterschiedlichen Zellstruktur der Frucht zusätzliche Komplexität mit sich. Olivenpüree-Linien umfassen typischerweise einen Malaxationsschritt – langsames Mischen der zerkleinerten Paste, um die Koaleszenz der Öltröpfchen und die Geschmacksentwicklung zu fördern – vor dem Zerkleinern und Veredeln, das für andere Steinfrüchte verwendet wird. Eine gut konzipierte Produktionslinie sollte Produktwechsel mit minimalen Ausfallzeiten ermöglichen. Dies bedeutet die Verwendung von Schnellkupplungen, CIP-kompatiblen benetzten Oberflächen, austauschbaren Siebsätzen für den Pulper-Finisher und Rezepturen einer speicherprogrammierbaren Steuerung (SPS), die die Fördergeschwindigkeiten, Pasteurisierungstemperaturen und Brix-Sollwerte beim Wechsel zwischen Fruchtarten oder Produktqualitäten automatisch anpassen. Die Möglichkeit, mehrere Steinobstsorten auf einer einzigen Linie zu verarbeiten, verbessert die Anlagenauslastung erheblich und senkt die Kapitalkosten pro SKU.
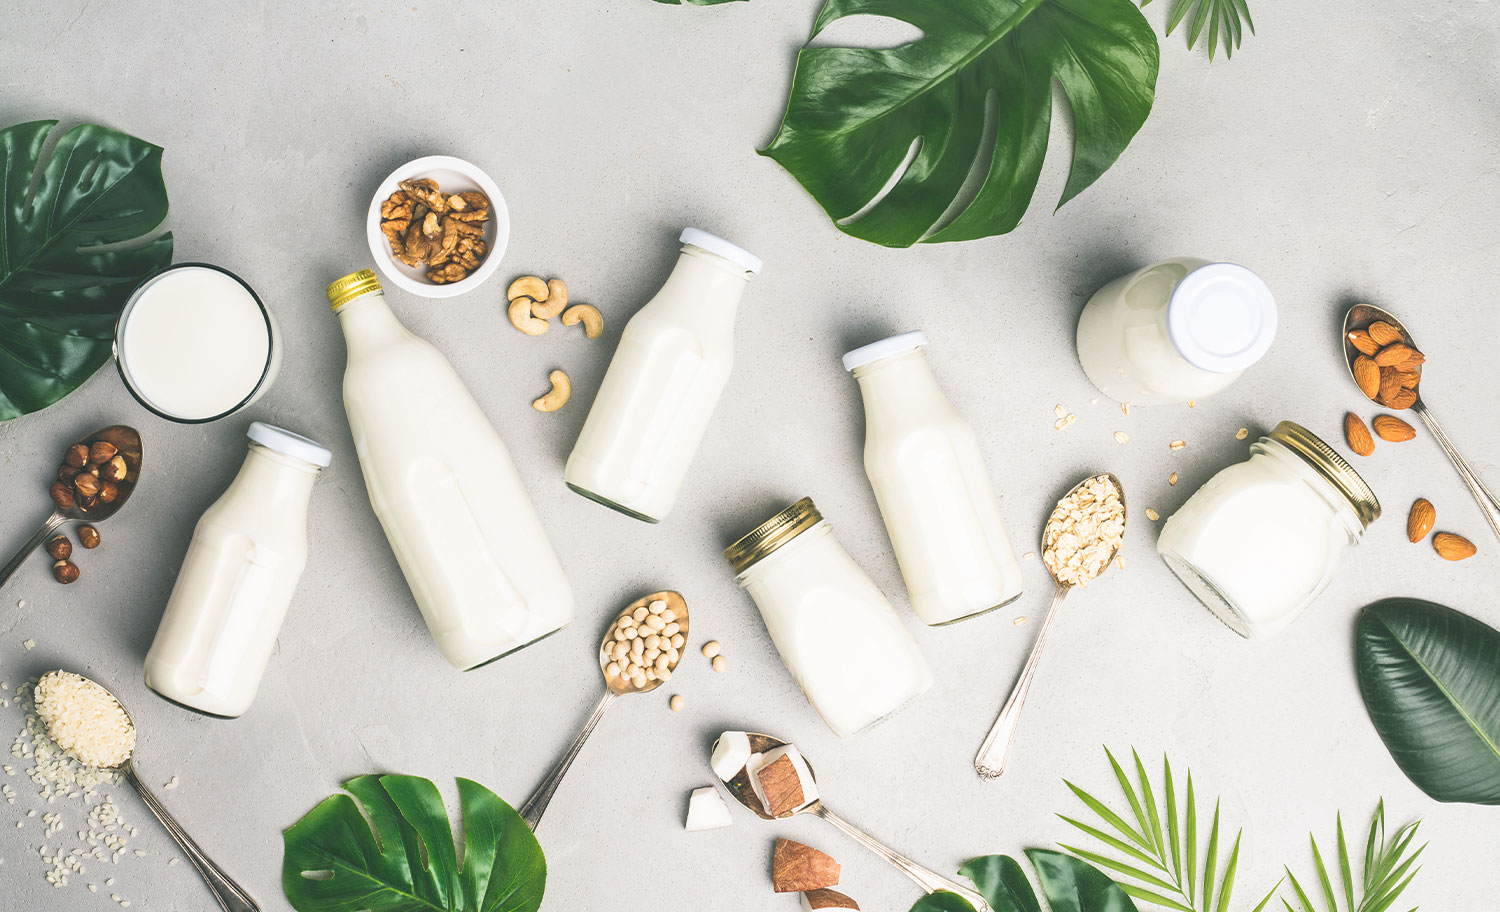
Was macht eine moderne Milchverarbeitungslinie effizient und sicher? Die Milchverarbeitung hat sich in den letzten Jahrzehnten dramatisch weiterentwickelt. Heute Milchproduktionslinien sind keine einfachen Batch-Verarbeitungsanlagen mehr – sie sind hochintegrierte Systeme, die thermische Behundlung, sterile Verpackung, Gärungskontrolle und Kühlkettenmanagement in einem kontinuierlichen Arbeitsablauf kombinieren. Für Molkereihersteller ist das Verständnis der Struktur und Funktion jedes Segments innerhalb einer kompletten Milchverarbeitungslinie nicht nur für die Aufrechterhaltung der Produktqualität, sondern auch für die Erzielung betrieblicher Effizienz, die Einhaltung gesetzlicher Vorschriften und die langfristige Rentabilität von entscheidender Bedeutung. Produktionslinie für UHT-Milch: Der Standard für längere Haltbarkeit Die Ultrahochtemperaturverarbeitung (UHT) ist eine der am weitesten verbreiteten Technologien in der globalen Milchindustrie. Eine UHT-Milchproduktionslinie erhitzt Milch zwei bis vier Sekunden lang auf Temperaturen zwischen 135 °C und 150 °C und beseitigt so effektiv alle pathogenen und verderblichen Mikroorganismen. Dadurch bleibt das Endprodukt ohne Kühlung bis zu 12 Monate haltbar – ein großer Vorteil für Exportmärkte und Regionen mit unterentwickelten Kühlketten. Zur Hauptausrüstung einer UHT-Linie gehören ein Ausgleichsbehälter, eine Entlüftungseinheit, ein Homogenisator, ein Rohr- oder Plattenwärmetauscher und eine aseptische Abfüllmaschine. Jede Komponente spielt eine entscheidende Rolle. Der Homogenisator reduziert die Größe der Fettkügelchen, um eine Trennung des Rahms zu verhindern, während der aseptische Füller sicherstellt, dass die sterilisierte Milch in einer sterilen Umgebung verpackt wird, wodurch das Risiko einer Kontamination nach dem Prozess ausgeschlossen wird. Zu den häufig verwendeten Verpackungsformaten gehören Tetra-Pak-Kartons, HDPE-Flaschen und aseptische Beutel. Eine häufige Herausforderung bei der UHT-Verarbeitung ist Fouling – die Bildung von durch Hitze denaturierten Proteinen und Kalziumphosphatablagerungen auf Wärmetauscheroberflächen. Um diesem Problem zu begegnen, sind moderne UHT-Systeme mit Clean-In-Place (CIP)-Systemen ausgestattet, die nach jedem Produktionslauf automatisch Reinigungsmittel durch die Anlage leiten, um die thermische Effizienz aufrechtzuerhalten und Ausfallzeiten zu reduzieren. Produktionslinie für pasteurisierte Milch: Sicherheit und Frische im Gleichgewicht Im Gegensatz zu UHT-Milch wird pasteurisierte Milch bei niedrigeren Temperaturen behandelt – normalerweise 15 Sekunden lang bei 72 °C im HTST-Verfahren (High Temperature Short Time), wodurch schädliche Bakterien beseitigt werden und gleichzeitig mehr natürliches Aroma, Nährwertprofil und bioaktive Verbindungen der Milch erhalten bleiben. Pasteurisierte Milch muss gekühlt werden und hat im Allgemeinen eine Haltbarkeitsdauer von 7 bis 21 Tagen, abhängig von der Verpackung und der Handhabung nach der Pasteurisierung. Eine komplette Produktionslinie für pasteurisierte Milch umfasst Empfangs- und Lagertanks für Rohmilch, einen Plattenwärmetauscher zur Pasteurisierung und Kühlung, einen Homogenisator, eine Standardisierungseinheit (zur Kontrolle des Fettgehalts) und eine Abfüllmaschine. Die Standardisierungseinheit ist besonders wichtig für Großbetriebe, da sie es den Herstellern ermöglicht, Fettgehaltsspezifikationen wie Vollmilch (3,5 %), teilentrahmte Milch (1,5–1,8 %) oder entrahmte Milch (weniger als 0,5 %) konsequent einzuhalten. Die Temperaturüberwachung ist ein wichtiger Kontrollpunkt in der gesamten pasteurisierten Milchlinie. Automatisierte Sensoren erfassen und protokollieren kontinuierlich die Temperaturen in jeder Verarbeitungsphase. Wenn die Temperatur am Halterohr unter den erforderlichen Schwellenwert fällt, leitet ein Umlenkventil die Milch automatisch zur Wiederaufbereitung um – ein eingebauter Sicherheitsmechanismus, der verhindert, dass unzureichend verarbeitetes Produkt den Abfüller erreicht. Molkerei-Milchräume: Die Grundlage für Rohmilchqualität Die Qualität jedes Milchprodukts beginnt letztlich an der Quelle: dem Milchviehbetrieb. Ein gut gestalteter Milchraum – auch Melkstand oder Melkanlage genannt – ist die erste Stufe der Milchproduktionslinie und hat einen direkten Einfluss auf die mikrobielle Belastung und die somatische Zellzahl der Rohmilch. Schlecht gewartete Milchräume können zu Verunreinigungen führen, die selbst durch eine nachgeschaltete thermische Verarbeitung nur schwer zu beseitigen sind. Moderne Milchräume in Milchviehbetrieben sind mit automatischen Melksystemen (AMS), Milchkühltanks, Inline-Filtrationseinheiten und CIP-Reinigungssystemen ausgestattet. Der Milchkühltank kühlt die Rohmilch innerhalb von zwei Stunden nach dem Melken schnell von der Körpertemperatur der Kuh (~38 °C) auf unter 4 °C ab – dem kritischen Fenster zur Begrenzung der Bakterienvermehrung. Die Edelstahlkonstruktion im gesamten Milchraum sorgt für hygienische Oberflächen, die leicht zu reinigen und korrosionsbeständig sind. Zu den wichtigsten Leistungsindikatoren, die im Milchraum auf Betriebsebene überwacht werden, gehören: Gesamtbakterienzahl (TBC): sollte bei Rohmilch der Güteklasse A unter 100.000 KBE/ml liegen Somatische Zellzahl (SCC): Werte über 200.000 Zellen/ml können auf Mastitis in der Herde hinweisen Die Milchtemperatur bei der Entnahme muss während der Lagerung und des Transports ≤4 °C bleiben Antibiotikarückstände: Routinetests sind erforderlich, bevor Milch in eine Verarbeitungslinie gelangt Investitionen in eine hochwertige Infrastruktur auf Betriebsebene sind keine Option – sie sind die Voraussetzung für die spätere Produktion sicherer Premium-Milchprodukte. Produktionslinie für die Fermentation von Joghurt: Präzise Kontrolle für gleichbleibende Qualität Die Herstellung von Joghurt erfordert einen völlig anderen Ansatz als die Verarbeitung von flüssiger Milch. In der Produktionslinie für die Joghurtfermentation wird die mikrobielle Aktivität sorgfältig kontrolliert, um Milchlaktose in Milchsäure umzuwandeln, wodurch der pH-Wert gesenkt wird und die Milchproteine gelieren. Das Ergebnis ist ein Produkt mit einem charakteristischen würzigen Geschmack und einer dicken Textur. Die Linie produziert typischerweise festen Joghurt (im Endbehälter fermentiert), gerührten Joghurt (in einem Tank fermentiert und dann gerührt) oder trinkbaren Joghurt, die jeweils unterschiedliche Gerätekonfigurationen erfordern. Die Kernschritte in einer Produktionslinie für die Joghurtfermentation sind wie folgt: Schritt Prozess Schlüsselparameter 1 Milchstandardisierung und -mischung Fett- und Proteingehalt 2 Homogenisierung 150–200 bar Druck 3 Wärmebehandlung 5 Minuten bei 90–95 °C 4 Kühlung und Starterkulturimpfung 42–44°C Inokulationstemperatur 5 Fermentation Angestrebter pH-Wert 4,2–4,6 6 Kühlen und Füllen Vor dem Befüllen unter 20°C Die verwendete Starterkultur – typischerweise eine Kombination aus Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus – muss genau dosiert und bei der richtigen Temperatur zugegeben werden, um eine gleichmäßige Fermentationsaktivität sicherzustellen. Die automatisierte pH-Überwachung in den Gärtanks ermöglicht es den Betreibern, die Gärung genau dann zu beenden, wenn der Zielsäuregehalt erreicht ist, und verhindert so eine Übersäuerung, die zu einem übermäßig sauren Produkt führen würde. Integration und Automatisierung in der gesamten Milchverarbeitungslinie Ein wettbewerbsfähiger Molkereibetrieb betreibt nicht jede Produktionslinie isoliert. Moderne Milchverarbeitungsbetriebe integrieren ihre UHT-, Pasteurisierungs-, Farmannahme- und Fermentationslinien über ein zentrales SCADA-System (Supervisory Control and Data Acquisition). Dadurch können Anlagenmanager Prozessdaten in Echtzeit überwachen, Anomalien erkennen, CIP-Zyklen planen und Produktionsberichte erstellen – alles über eine einzige Steuerschnittstelle. Automatisierung spielt auch eine entscheidende Rolle für die Energieeffizienz. Wärmerückgewinnungssysteme in Pasteurisierungs- und UHT-Linien können bis zu 94 % der beim Erhitzen verwendeten Wärmeenergie zurückgewinnen und so den Dampfverbrauch drastisch reduzieren. Antriebe mit variabler Frequenz an Pumpen und Kompressoren senken den Stromverbrauch zusätzlich. Für Einrichtungen, die Nachhaltigkeitszertifizierungen anstreben oder ihre Betriebskosten senken möchten, amortisieren sich diese Investitionen in der Regel innerhalb von zwei bis drei Jahren. Rückverfolgbarkeit ist ein weiterer Bereich, in dem Integration messbaren Wert liefert. Durch die Verknüpfung von Chargenaufzeichnungen von der Milchaufnahme auf dem Bauernhof bis zur Verarbeitung, Verpackung und Verteilung können Molkereihersteller schnell und präzise auf Lebensmittelsicherheitsvorfälle reagieren und betroffene Produktchargen innerhalb von Minuten statt Tagen isolieren. Dieses Maß an Rückverfolgbarkeit wird zunehmend von Einzelhändlern und Aufsichtsbehörden in Schlüsselmärkten gefordert. Auswahl der richtigen Konfiguration der Milchproduktionslinie Die Auswahl der richtigen Kombination von Produktionslinien hängt von mehreren Faktoren ab: Zielproduktmix, tägliche Verarbeitungskapazität, Marktgeographie, verfügbare Infrastruktur und Kapitalbudget. Eine kleine regionale Molkerei, die lokale Frischmärkte bedient, könnte einer Linie für pasteurisierte Milch mit einer Joghurt-Fermentationseinheit den Vorzug geben. Ein großer exportorientierter Verarbeiter wird dagegen stark in UHT-Kapazität und aseptische Verpackungstechnologie investieren. Bei der Bewertung von Ausrüstungslieferanten sollten Käufer über den anfänglichen Kaufpreis hinausblicken und die Gesamtbetriebskosten berücksichtigen – einschließlich Energieverbrauch, Verfügbarkeit von Ersatzteilen, Kundendienstabdeckung und der Erfolgsbilanz des Lieferanten bei Installationen ähnlicher Größenordnung. Durch Tests im Pilotmaßstab vor der Inbetriebnahme der Gesamtlinie können außerdem kostspielige Fehler vermieden werden, insbesondere bei neuen Produktkategorien oder ungewöhnlichen Rohmilchzusammensetzungen. Letztendlich ist eine gut konfigurierte Molkereiproduktionslinie nicht nur ein Kapitalwert, sondern das operative Rückgrat einer Molkereimarke. Die richtige Technologie, das Layout und die Prozesskontrollen von Anfang an bestimmen die Produktqualität, die Produktionsverfügbarkeit und die Fähigkeit, die Kapazität bei steigender Marktnachfrage zu skalieren.
Kontaktdaten
Production Address: Nr. 9188 Chuannan Fenggong Road, Bezirk Fengxian, Shanghai
Office Address: Raum 603, Gebäude 57, Nr. 260 Maoyuan Road, Bezirk Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Fordern Sie ein individuelles Angebot an Brauchen Sie etwas Besonderes? Wir sind hier, um zu helfen.