Die UHT-Verarbeitung wird durch einen einfachen Parametersatz definiert: Milch wird auf 135–150 °C erhitzt, 2–5 Sekunden lang gehalten und dann schnell auf Umgebungstemperatur abgekühlt. Das Ergebnis ist ein kommerziell steriles Produkt, das ungeöffnet 6 bis 12 Monate bei Raumtemperatur gelagert werden kann, verglichen mit der für pasteurisierte HTST-Milch typischen 7 bis 15 Tage gekühlten Haltbarkeit. Dieser einzige Unterschied verändert die gesamte Logik einer Molkerei, einschließlich Vertriebsradius, Verpackungsformat, Lagerbedingungen und Kühlkettenabhängigkeit.
Temperaturparameter beschreiben jedoch nur das Ergebnis, nicht die Kosten. Die UHT-Phase löst Maillard-Reaktionen aus, die einen leichten Kochgeschmack, teilweise Verluste von Thiamin und Vitamin C sowie eine Denaturierung des Molkenproteins verursachen, deren Schwere von der Form der gesamten Heiz-, Halte- und Abkühlkurve abhängt. Langsames Erhitzen erhöht die Bräunung; Eine unzureichende Kühlung verlängert die Hitzeeinwirkung. Bei einer gut konzipierten UHT-Linie geht es daher weniger darum, eine Zieltemperatur zu erreichen, als vielmehr darum, sicherzustellen, dass jeder Milchtropfen beim Fließen durch das System den gleichen kompakten thermischen Verlauf erfährt.
Direkte UHT-Systeme injizieren kulinarischen Dampf direkt in das Produkt und erreichen so einen extrem schnellen Temperaturanstieg und eine minimale Wärmebelastung, was für Produkte geeignet ist, bei denen der Geschmackserhalt im Vordergrund steht. Direktsysteme erfordern jedoch hochwertigen Dampf, komplexe Druckausgleichssteuerungen und höhere Anfangsinvestitionen. Indirekte Systeme übertragen Wärme über Platten- oder Rohrwärmetauscher und erreichen Wärmerückgewinnungsraten von über 90 %. Gleichzeitig bieten sie eine intuitivere Steuerung und einfachere CIP-Programme. Mit Ausnahme sehr großer Weißmilchanlagen basieren die meisten UHT-Linien auf indirekter Heizung.
Bei einer indirekten Konfiguration erfolgen Vorheizen, Endheizen und Kühlen alle in denselben Wärmeübertragungsmodulen. Die Designqualität dieses Pakets wirkt sich direkt auf die Heizeffizienz, die Verschmutzungsrate und den Energieverbrauch aus. Aus diesem Grund sollte die Gerätebewertung nicht bei der maximalen Sterilisationstemperatur aufhören, sondern sich auf die praktische Regenerationsrate, den Druckabfall und die Reinigbarkeit der Geräte konzentrieren Wärmetauschergestell unter realen Produktionsbedingungen.
 Wärmetauscher-Skid-Lieferanten, kundenspezifische Fabrik, Hersteller - Shanghai Yi Yang Yi Yang Fluid Tech ist Anbieter von Wärmetauscher-Skids, kundenspezifische Fabrik und Hersteller von Wärmetauscher-Skids in China, Funktionsbeschreibung... Produkt anzeigen →
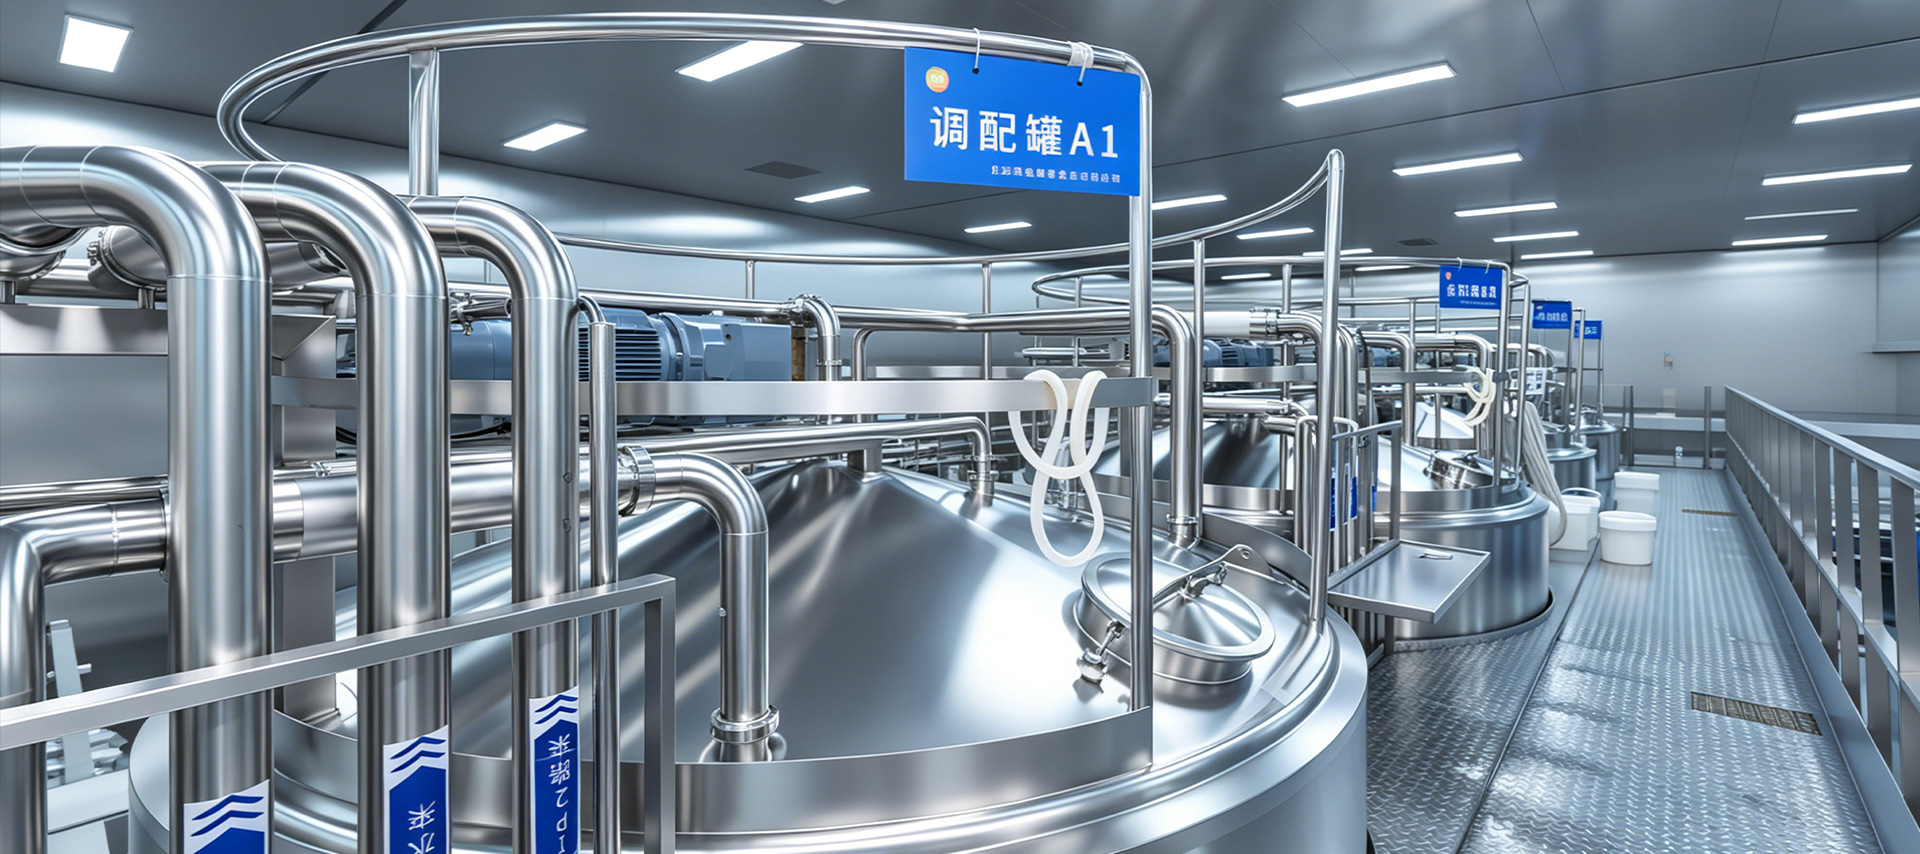
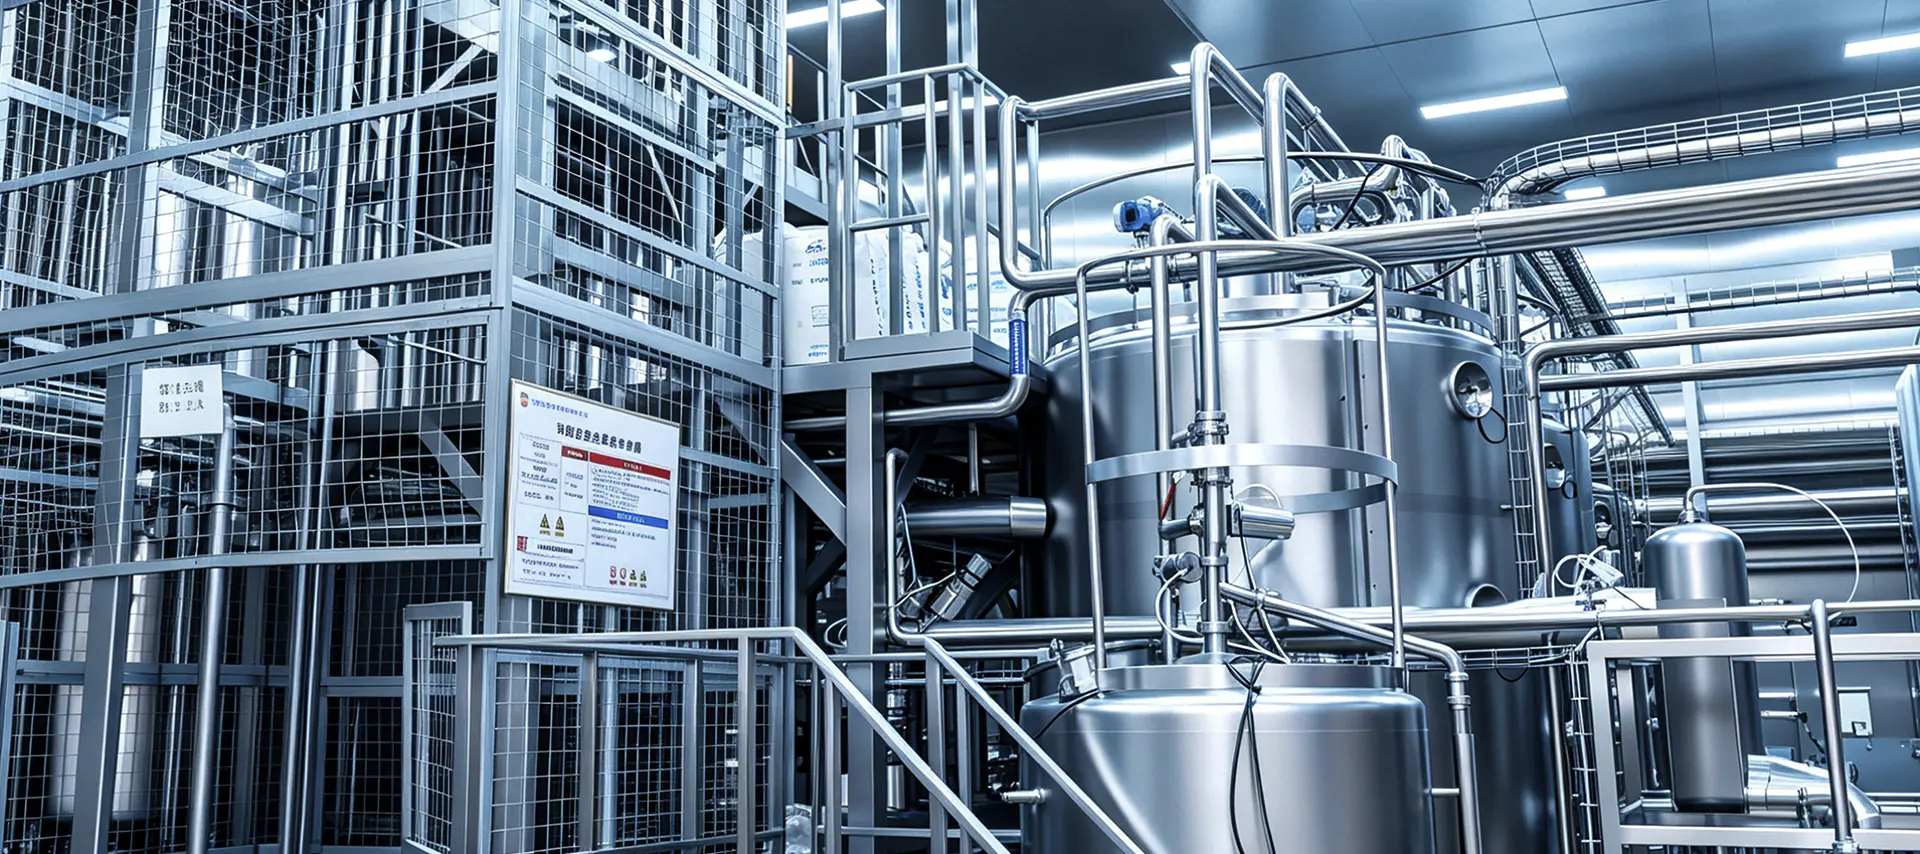
Eine UHT-Anlage ist kein Sterilisator in Kombination mit einem Füller. Es handelt sich um eine Reihe miteinander verbundener Prozessstufen, bei denen die Ausgabequalität jedes Schritts die Stabilität des nächsten bestimmt. Eine komplette Linie umfasst typischerweise die folgenden Module:
Viele Anlagen konzentrieren ihre Aufmerksamkeit auf den UHT-Abschnitt, doch die eigentliche Kapazitätsbeschränkung liegt meist vorgelagert. Wenn die Rohmilch anfänglich eine hohe Mikrobenzahl aufweist, können hitzebeständige Enzyme die UHT-Behandlung überstehen und während der Lagerung weiterhin Fett und Protein abbauen, was Wochen nach dem Abfüllen zu Gerinnung oder Fehlgeschmack führt. Eine ordnungsgemäße Filterung, Entgasung und Standardisierung verringert die Belastung des Sterilisators und begrenzt außerdem Ablagerungen auf Wärmeübertragungsflächen.
Ebenso wichtig ist die Platzierung des Homogenisators. Wenn vor der UHT-Behandlung eine Homogenisierung durchgeführt wird, werden Fettkügelchen bei einer niedrigeren Viskosität verfeinert und die Verschmutzungstendenz des Sterilisators verringert. Ein falsch spezifizierter Homogenisator, beispielsweise mit unzureichendem Druck oder schlechter Abdichtung, führt nach der Sterilisation zu Fettansammlungen, und dieser Mangel wird deutlich sichtbarer, wenn das Produkt außerhalb der Kühlkette aufbewahrt wird.
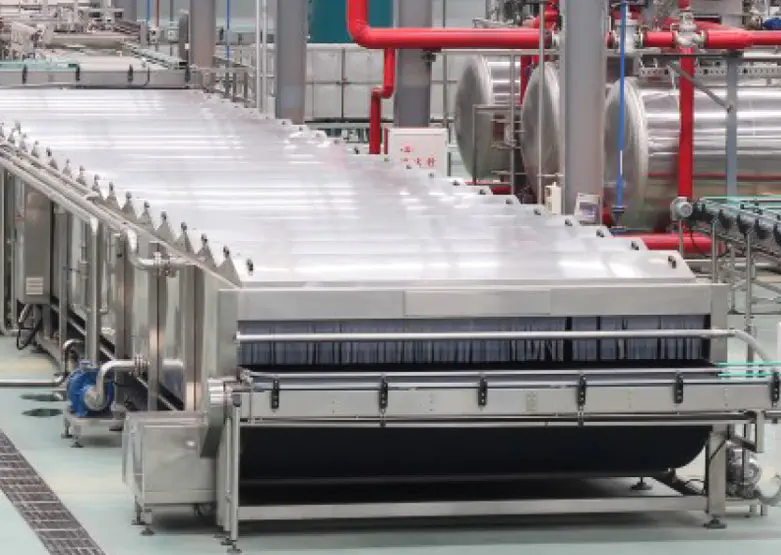
Der UHT-Bereich ist das prozesstechnische Herzstück der Linie. Die Milch wird schnell auf die eingestellte Temperatur erhitzt, für die erforderliche Verweilzeit durch ein Halterohr geleitet und dann auf unter 80 °C abgekühlt. Sinkt die Temperatur unter die untere Prozessgrenze, muss ein Strömungsumlenkventil das unzureichend sterilisierte Produkt automatisch umleiten, damit es nie die Abfüllstufe erreicht.
Diese Funktion hängt nicht nur vom Sterilisator selbst ab, sondern auch von der Instrumentierung, den Ventiltrieben und der Steuerlogik. Bewerten Ausrüstung für Sterilisationssysteme Daher ist eine genauere Betrachtung des Gestaltungsspielraums des Halterohrs, der Wärmeübertragungseffizienz, der Reaktionszeit des Sensors und der Zuverlässigkeit des Umleitungssystems erforderlich. Diese Details bestimmen, ob die Linie unter schwankenden Rohmilchbedingungen die kommerzielle Sterilität aufrechterhalten kann.
 Lieferanten von Sterilisationssystemausrüstung, kundenspezifische Fabrik, Hersteller - Shangh Yi Yang Fluid Tech ist ein Anbieter von Sterilisationssystemgeräten, eine Fabrik für maßgeschneiderte Sterilisationssystemgeräte und Hersteller in China. Produkt anzeigen →
Die Rolle der Entgasung in einer UHT-Anlage wird leicht unterschätzt. Gelöster Sauerstoff in Rohmilch beschleunigt die Fettoxidation und erzeugt abgestandene Aromen, während eingeschlossene Luft die Durchflussmesser und die Abfüllgenauigkeit beeinträchtigt. Eine Entgasungseinheit erhöht die Milchtemperatur leicht, um die Gaslöslichkeit zu verringern, und legt dann Vakuum an, um Luft und einen Teil der flüchtigen Aromastoffe zu entfernen und so die Geschmacksstabilität des Endprodukts zu verbessern.
In einer richtig konzipierten Linie absorbiert die Stoßkapazität vor und nach dem UHT-Abschnitt das intermittierende Start-Stopp-Verhalten des Füllstoffs. Ohne diesen Puffer beeinträchtigen Füllunterbrechungen direkt die Strömungsgeschwindigkeit und die Verweilzeit im Sterilisator und erzeugen eine versteckte Variabilität, die kein Regelkreis vollständig korrigieren kann.
Die Linienauswahl sollte mit einem realistischen Kapazitäts- und Produktplan beginnen, nicht mit einer Maschinenliste. Erst wenn der Kapazitätsbereich festgelegt ist, können Heizmethode, Wärmeaustauschfläche, Pufferspeichervolumen und Füllgeschwindigkeit schlüssig aufeinander abgestimmt werden. Die folgende Tabelle zeigt typische Referenzbereiche.
| Kapazität | Typischer Heizansatz | Überlegungen |
|---|---|---|
| 1.000–3.000 l/h | Indirekter Plattenwärmetauscher | Kompakte Bauweise, geringerer Energiebedarf, geeignet für regionale Versorgung |
| 3.000–6.000 l/h | Indirekte oder Dampfinfusion | Erfordert größere Puffertanks und CIP-Zyklen mit höherer Effizienz |
| 6.000–12.000 l/h | Dampfinfusion oder Mischsysteme | Vollständige Automatisierung, Wärmerückgewinnung, nachhaltige Abfüllkoordination |
Die Qualität der Rohmilch setzt der UHT-Haltbarkeit eine klare Grenze. Während der Projektplanung sollte der Lieferant klare Daten zur Keimzahl, der somatischen Zellzahl und der Proteinhitzestabilität erhalten, da diese Werte die Wahl der Sterilisationstemperatur und des Homogenisierungsdrucks bestimmen. Milch mit schlechter Protein-Hitzestabilität neigt dazu, die Heizflächen schnell zu verschmutzen, was die Dauerlaufzeit verkürzt und die Anzahl der Reinigungszyklen erhöht.
Auf dem chinesischen Inlandsmarkt wird UHT-Milch hauptsächlich in aseptischen Ziegel- und Kissenformaten für den Umgebungsvertrieb verpackt. Wenn die Linie für den Export nach Südostasien, in den Nahen Osten oder nach Afrika geplant ist, müssen die Kompatibilität des Füllmaterials, das Verpackungsformat und die Lagerbedingungen im Voraus überprüft werden. Wenn dieselbe Linie auch aromatisierte Milch oder Milchgetränke verarbeitet, muss die CIP-Sequenz so gestaltet sein, dass eine Kreuzkontamination zwischen Produktwechseln verhindert wird.
Für eine Anlage, die nur einen lokalen Markt bedient und keinen Umgebungsvertrieb benötigt, ist eine einfachere Lösung erforderlich Produktionslinie für pasteurisierte Milch ist oft die sinnvollere Kapitalwahl. Der wirtschaftliche Wert der UHT-Technologie zeigt sich erst dann, wenn lange Haltbarkeit und Raumtemperaturlogistik Teil des Geschäftsmodells sind.
Die unvorhersehbarste Ursache für Ausfallzeiten in UHT-Anlagen ist die Verschmutzung der Wärmeübertragungsflächen. Milchproteine und Kalziumsalze lagern sich an der heißen Wand ab, wodurch sich die Effizienz der Wärmeübertragung allmählich verringert und der Druckabfall zunimmt, bis das System einen Reinigungsstopp erfordert. Der praktische Weg, Verschmutzungen zu kontrollieren, besteht in der Vorwärmtemperatur, der Fließgeschwindigkeit und der Rohmilchzusammensetzung und nicht in der einfachen Verkürzung des Reinigungsintervalls. Ein gut konzipierter Wärmetauscher hält den Temperaturunterschied zwischen Wand und Flüssigkeit niedrig genug, um die Ablagerung zu verlangsamen.
Das größte Qualitätsrisiko in einer UHT-Linie liegt nicht im Inneren des Sterilisators, sondern nach diesem. Aseptische Tankentlüftungen, Füllluftsysteme und Dichtungen an Rohrverbindungen können eine erneute Kontamination eines bereits sterilen Produkts ermöglichen. Da solche Mängel meist erst nach mehrwöchiger Lagerung auftreten, ist die Untersuchung kostspielig und erfordert oft die Entsorgung großer Chargen. Die Prävention hängt von der Gestaltung des aseptischen Bereichs und der disziplinierten Wartung aller Dichtungskomponenten ab.
Regelmäßige Reinigung ist die grundlegende Gegenmaßnahme sowohl gegen Verschmutzung als auch gegen Rekontamination. Ein vollständiges CIP-Programm umfasst alkalische und saure Waschschritte sowie die Endspülung und muss speziell die erforderliche Durchflussrate und Temperatur durch das Halterohr liefern. Eine richtige Größe CIP-Reinigungssystem Reduziert die Notwendigkeit einer manuellen Demontage und verringert das Risiko menschlicher Fehler.
 Lieferanten von CIP-Reinigungssystemausrüstungen, kundenspezifische Fabriken, Hersteller - Shangh Yi Yang Fluid Tech ist ein Anbieter von CIP-Reinigungssystemausrüstungen, eine maßgeschneiderte Fabrik und Hersteller von CIP-Reinigungssystemausrüstungen in China. Produkt anzeigen →
Selbst mit der richtigen Ausrüstung müssen die CIP-Parameter anhand der Standortbedingungen überprüft und kontinuierlich optimiert werden. Die technischer Service-Support Die von einem Lieferanten nach der Inbetriebnahme bereitgestellten Maßnahmen, einschließlich Reinigungsvalidierung, Fehlerdiagnose und Bedienerschulung, machen oft den Unterschied zwischen einer Linie, die zuverlässig läuft, und einer Linie, die nie ihre Nennleistung erreicht.
Käufer vergleichen natürlich die Preise und Marken von Sterilisatoren und Füllern, aber das technische Design dieser Maschinen bestimmt, ob die Anlage tatsächlich funktioniert. Tankgröße, Rohrgefälle, Pumpenauswahl, Wärmerückgewinnungsnetzwerke, Automatisierungslogik und das CIP-Rohrleitungsnetzwerk müssen alle als ein einziges System ausbalanciert werden. Ein Lieferant mit umfassender Integrationserfahrung beginnt mit einer Prozessflussberechnung und wählt dann die Ausrüstung aus, die zu diesem Fluss passt, anstatt einzelne Maschinen aus verschiedenen Quellen zusammenzubauen.
Deshalb Prozess- und Konstruktionsdesign Die Leistungsfähigkeit muss bei der Lieferantenbewertung das gleiche Gewicht haben wie die Hardwarepreisgestaltung. UHT-Anlagen erfordern einen hohen Investitionsaufwand und lassen nach der Installation kaum Spielraum für Änderungen. Es ist wichtiger, dem Prozessdesign, der Geräteanpassung, der Reinigungsvalidierung und dem Kundendienst die gleiche Priorität einzuräumen, als um den niedrigsten Preis für eine einzelne Maschine zu verhandeln.

Kontaktdaten
Production Address: Nr. 9188 Chuannan Fenggong Road, Bezirk Fengxian, Shanghai
Office Address: Raum 603, Gebäude 57, Nr. 260 Maoyuan Road, Bezirk Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Schnelllink
Fordern Sie ein individuelles Angebot an Brauchen Sie etwas Besonderes? Wir sind hier, um zu helfen.